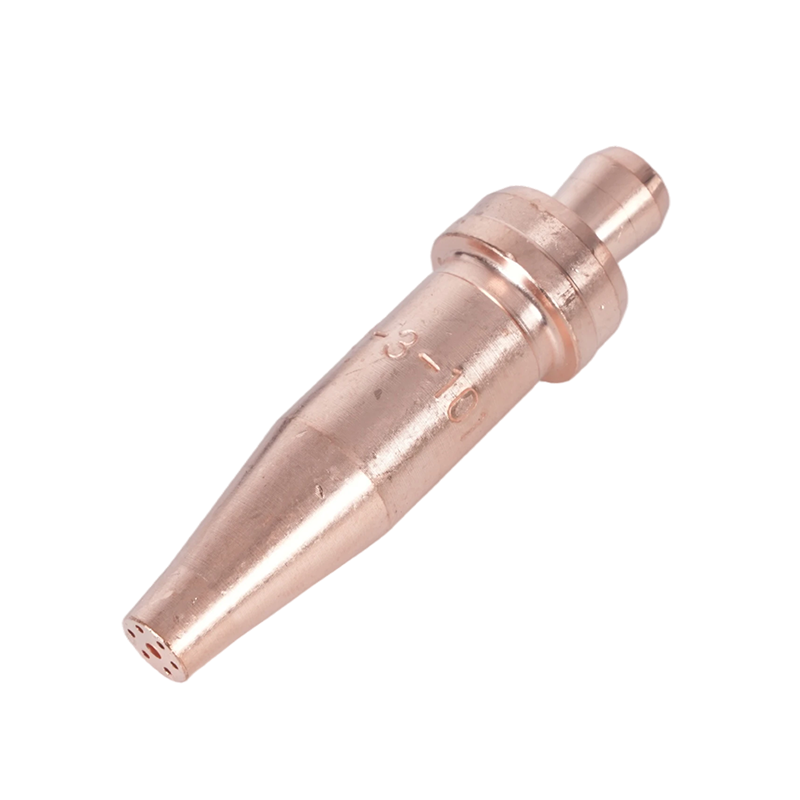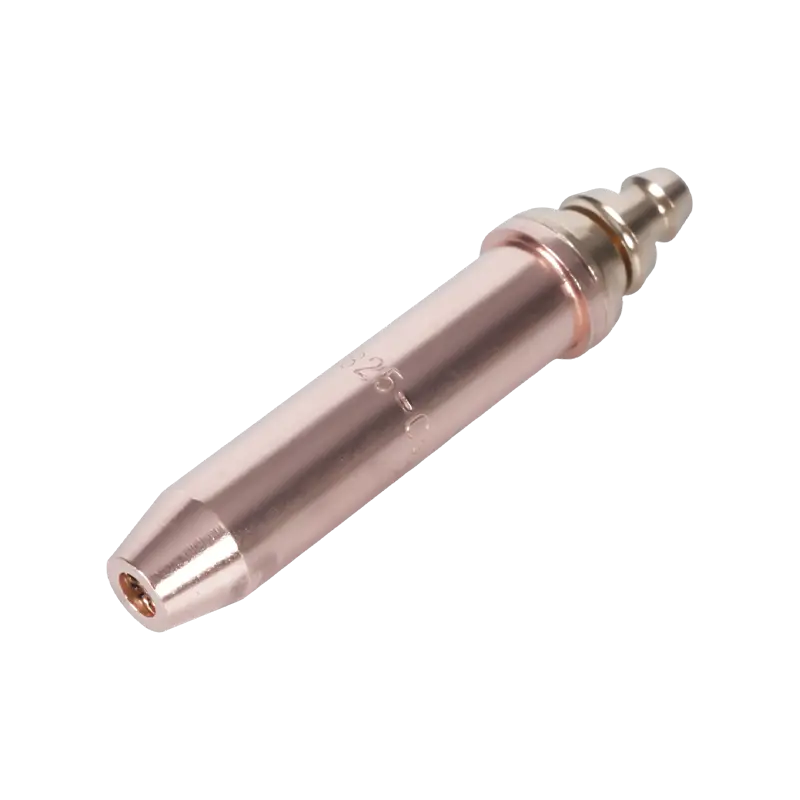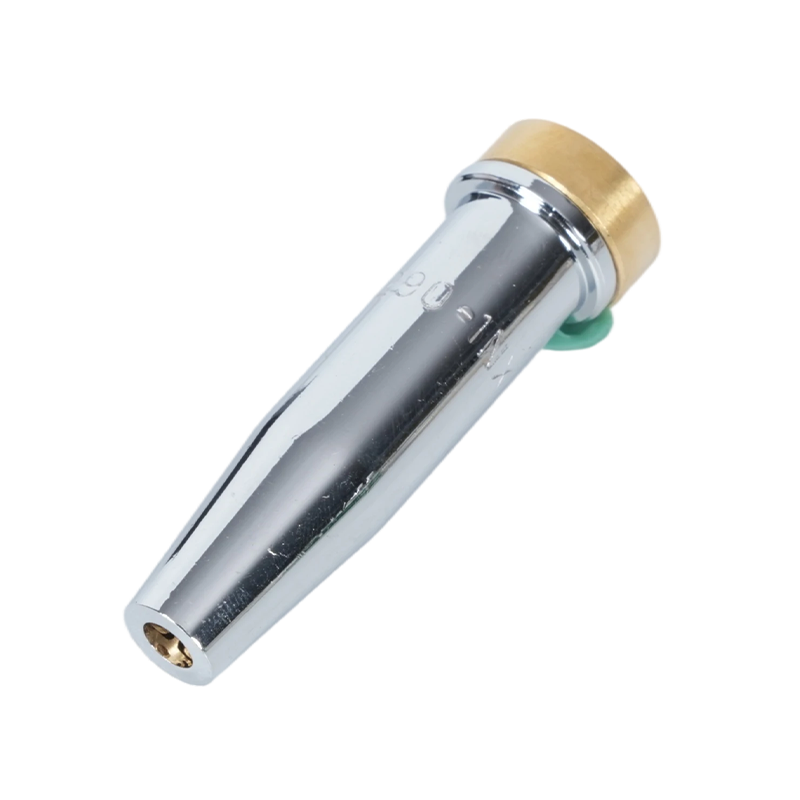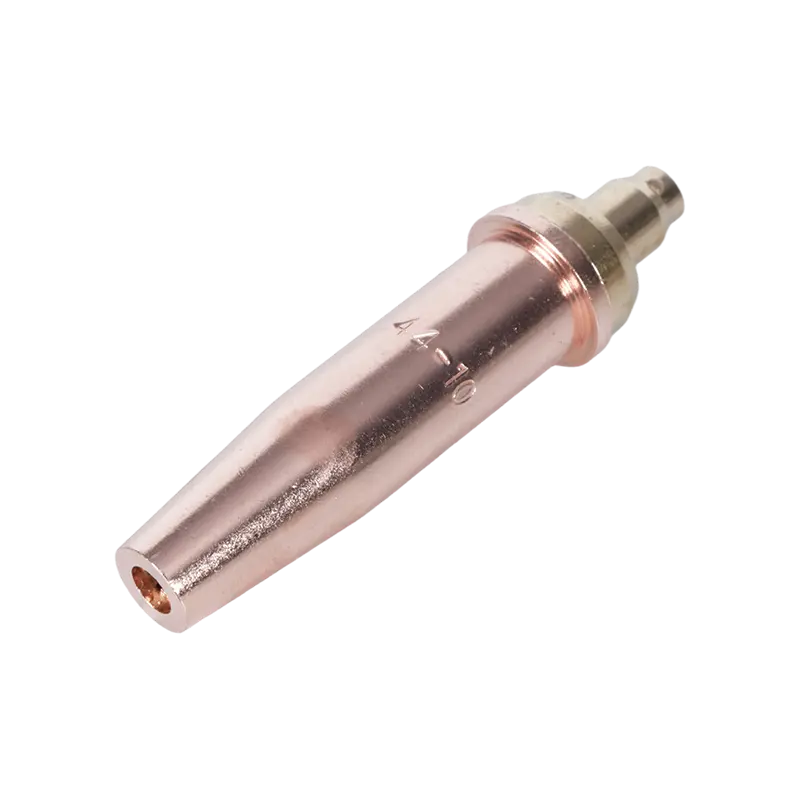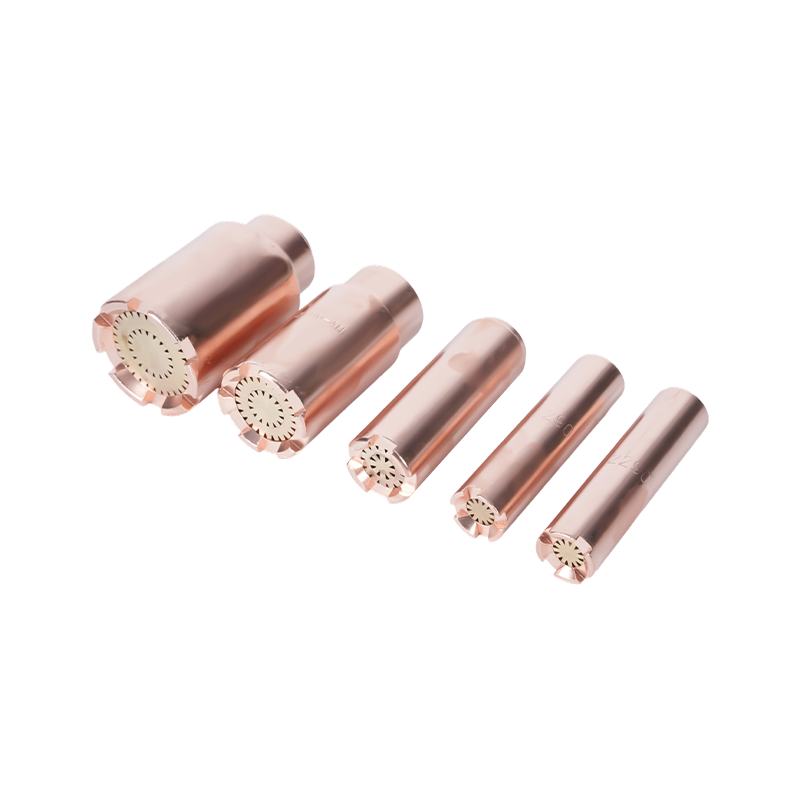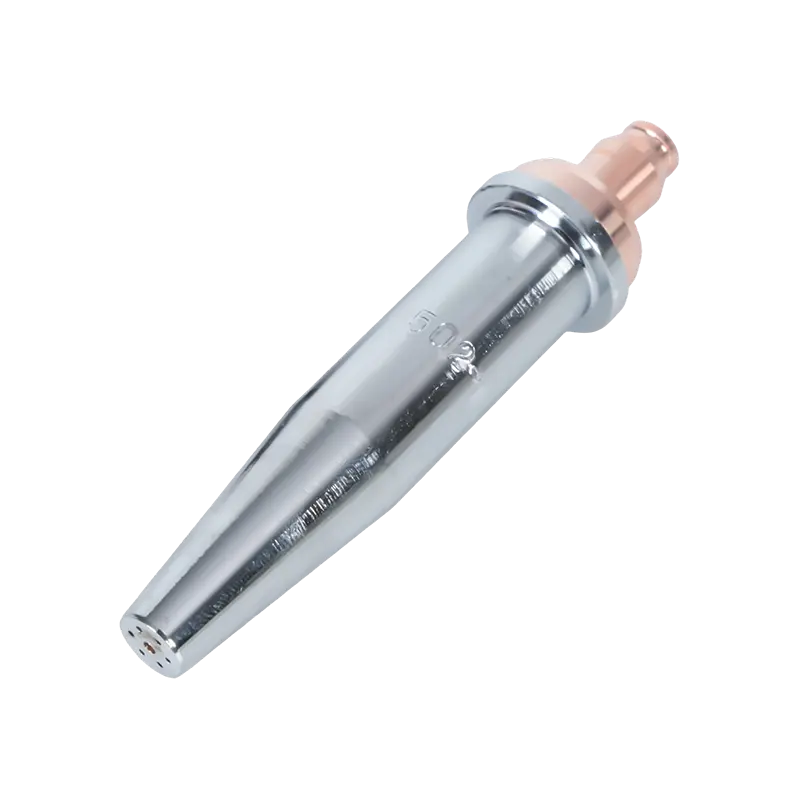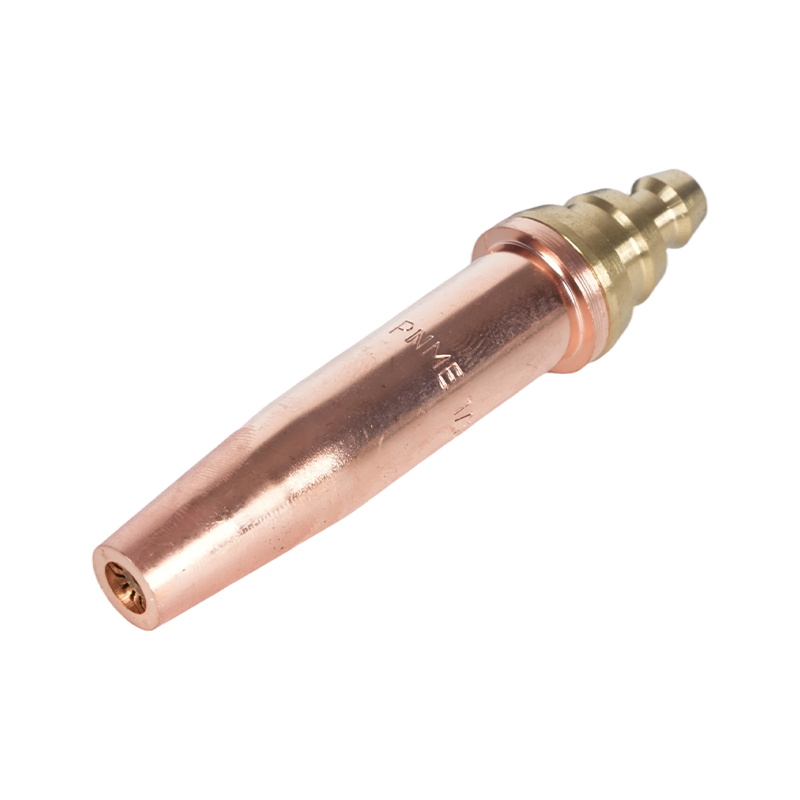
Bu makale özellikle torç uçlarının kesilmesine ve meşale püskürtme uçlarını kesme Oksi yakıtlı metal kesmede kullanılır. Uç türlerini, bir iş için doğru nozulun nasıl seçileceğini, doğru kurulumu ve basınç rehberliğini, bakım ve temizliği, yaygın kesme sorunlarının giderilmesini ve güvenlik hususlarını kapsar. Bilgiler pratiktir ve günlük kesme görevleri için uygulanabilir adımlara ve referans tablolarına ihtiyaç duyan kaynakçılar, imalatçılar ve bakım teknisyenleri için tasarlanmıştır.
Kesme Torç Uçları ve Nozul Çeşitleri
Kesme torç uçları ve nozullar belirli görevler için tasarlanmıştır. Türü anlamak, ucu malzeme kalınlığına ve istenen kesim kalitesine göre eşleştirmenize yardımcı olur. Ana kategoriler, işlevsel farklılıklar ve her birinin uygun olduğu yerlerle birlikte aşağıda listelenmiştir.
El (Manuel) Kesim İpuçları
El ipuçları mobil işler ve küçük mağazalar için yaygındır. Tek bir kesme oksijen deliğine ve bir ön ısıtma jet düzenine sahiptirler. Boyutlar temiz bir şekilde kesecekleri kalınlığa göre değişir; ince plakalar için daha küçük uçlar, ağır plakalar için ise büyük uçlar kullanılır. El uçlarının onarımı kolaydır (nozul ekini değiştirin) ve elde tutulan bir torç gövdesiyle birlikte kullanılır.
Makine ve Hat Kesme Nozulları
Makine nozulları portal sistemleri, CNC oksi-yakıt kesim masaları veya otomatik taşıyıcılar için tasarlanmıştır. Genellikle daha sağlamdırlar, değiştirilebilir delikler sunarlar ve daha yüksek ilerleme hızlarında ön ısıtma tutarlılığını iyileştirmek için özel karıştırma odaları içerebilirler. Makine nozulları genellikle daha hassas basınç kontrolü ve temizleme disiplini gerektirir.
Sürükleme ve Oluk Açma İpuçları
Sürgü uçları, iş parçasıyla sürekli temas veya yakın temas için şekillendirilmiştir (uzun düz kesimler veya oluk açma için kullanılır). Oluk açma uçları ve nozülleri, ince, hassas kesimler yapmak yerine metali çıkarmak için daha geniş, genellikle birden fazla jete sahiptir; kaynak bağlantısının hazırlanması veya kusurların giderilmesi için kullanışlıdır.
Doğru Uç Nasıl Seçilir: Boyut, Delik ve Şekil
Bir uç seçmek, nozulun delik boyutunun, jet konfigürasyonunun ve uç geometrisinin plaka kalınlığına, çelik kalitesine ve kesme yöntemine (el ile makineye karşı) uygun olmasını gerektirir. Aşağıda en önemli seçim kriterleri ve bunların nasıl uygulanacağı yer almaktadır.
Uç Boyutu ve Plaka Kalınlığı
Üreticiler ipuçlarını nominal kesme kapasitesine göre derecelendirir. Muhafazakar bir yaklaşım kullanın: etkili bir kesim ve cürufun azaltılması için plaka kalınlığının biraz üzerinde bir uç seçin. Tekrarlayan işler için, sürekli olarak uç değiştirmek yerine, tipik işleri kapsayacak şekilde küçük bir uç boyutu aralığı tutun.
| Tipik Uç Boyutu | Önerilen Karbon Çelik Kalınlığı | Tipik Kesme Oksijen Basıncı (psi) |
| İpucu 0 (çok küçük) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| İpucu 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| İpucu 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| İpucu 6 ve üzeri (büyük) | 25–100 mm (1"–4") | 50–90 psi |
Bu değerler tipik aralıklardır; spesifik uç modeliniz ve çelik kaliteniz için kesin delik çapları, kesme oksijen basıncı ve önerilen ilerleme hızları için üreticinin uç tablosuna bakın.
Malzeme ve Kaplama Hususları
Çoğu oksi-yakıt kesimi yumuşak çelik üzerinde yapılır. Paslanmaz ve yüksek alaşımlı çelikler aynı şekilde oksitlenmediklerinden farklı yaklaşımlar (örneğin plazma kesme veya özel teknikler) gerektirir. Uçlar genellikle pirinç veya bakır alaşımıdır; Ağır aşınma veya sık sık kirlenmeyi bekliyorsanız, değiştirilebilir ağızlı bir ağızlık seçin.
Doğru Kurulum: Basınçlar, Ön Isıtma ve İlerleme Hızı
Doğru gaz basınçları, ön ısıtma jeti ayarı ve ilerleme hızı, uç tasarımı kadar önemlidir. Aşağıda karbon çeliğinin oksi-yakıt kesimi için yaygın olarak kullanılan pratik kurulum adımları ve parametre aralıkları bulunmaktadır.
Adım Adım Kurulum
- Ucu ve memeyi pislik, çizik yuva veya hasarlı ağız açısından inceleyin.
- Yakıt (asetilen/propan) ön ısıtma basıncını torç üreticisinin tavsiyelerine göre ayarlayın.
- İnce metal kesiliyorsa ön ısıtma jetlerini açın ve iç alev konilerini nötr veya hafif karbonlama alevine ayarlayın.
- Kesme oksijen basıncını, uç boyutu ve plaka kalınlığı için üreticinin tavsiye ettiği değere ayarlayın.
- Temiz delmeyi, doğru ilerleme hızını ve kabul edilebilir cüruf oluşumunu doğrulamak için hurda üzerinde bir test kesimi yapın.
Tipik Basınç ve Hız Kılavuzu
İlerleme hızları uç boyutuna ve plaka kalınlığına bağlıdır; belirli bir kalınlık için optimize edilmiş bir uç, daha hızlı bir ilerleme hızına ve daha az cürufla daha dar bir çentik elde edilmesine olanak tanır. Başlangıç noktası olarak her zaman nozül üreticisinin sunduğu ilerleme hızı çizelgelerini kullanın ve özel torç ve çelik durumunuza göre hassaslaştırın.
Bakım: Temizleme, Uç Onarımı ve Ömrü
Düzenli bakım, nozul performansının öngörülebilir olmasını sağlar. Yaygın bakım, ön ısıtma portlarının temizlenmesini, delik alanındaki cürufun temizlenmesini ve aşınmış deliklerin veya uç eklerinin değiştirilmesini içerir. Bir programı takip edin: yoğun kullanılan hatlardaki uçları günlük olarak inceleyin ve herhangi bir oluk açma veya uzun çalışma sonrasında temizleyin.
Temizleme Yöntemleri ve Araçları
- Önerilen uç raybalarını ve ön ısıtmalı jet fırçalarını kullanın; delikleri genişletebilecek veya deforme edebilecek tel çivileri asla kullanmayın.
- Ağır derecede kirlenmiş uçları, gresi ve cürufu çözmek üzere kesme ekipmanı için tasarlanmış bir solvente kısa süreliğine batırın (üreticinin talimatlarına uyun).
- Delik erozyon gösterdiğinde (düzensiz çap) veya yuvada çentikler oluştuğunda uç uçlarını değiştirin; görünür büyük hasar ortaya çıkmadan önce performans düşer.
Beklenen Ömür
Kullanım ömrü malzeme kesimine, uç malzemesine ve kirlenme seviyesine göre değişir. Temiz yumuşak çelikte kullanılan bakımlı bir uç, aralıklı kullanımla aylarca dayanabilir; üretim ortamlarının birkaç haftada bir değiştirilmesi gerekebilir. Arıza süresini önlemek için kullanım saatlerini takip edin ve yedek parçaları hazır bulundurun.
Yaygın Nozül ve Uç Sorunlarını Giderme
Kesimler kötü olduğunda, ucun/nozulun hatalı olup olmadığının teşhis edilmesi zaman kazandırır. Aşağıdaki problem-çözüm çiftleri atölyelerde yaygındır.
- Sorun: Aşırı cüruf ve yavaş kesme. Düzeltme: Hareket hızını biraz azaltın, kesme oksijen basıncını doğrulayın, deliği kısmi tıkanma veya erozyon açısından inceleyin ve kör bir ön ısıtma alevi olup olmadığını kontrol edin.
- Sorun: Başlatılması zor delme veya tutarsız delme. Düzeltme: Yüzey oksidasyonunun ortadan kaldırılmasını sağlamak için ön ısıtmayı artırın; uç boyutunun plaka kalınlığı için yeterli olduğunu doğrulayın; hasarlı delik veya iç karıştırma bölmesi tıkanıklıklarını kontrol edin.
- Sorun: Düzensiz alev veya geri dönüşler. Düzeltme: Derhal durun, çek valfleri ve geri tepme önleyicileri kontrol edin ve hasarlı hortumları veya bağlantı parçalarını değiştirin. Sistem sızıntı ve geri akış testlerini geçene kadar ucu kullanmayın.
- Sorun: Çok geniş çentik veya aşırı metal erimesi. Düzeltme: Uç, işe göre fazla büyük olabilir veya delik hasar görmüş olabilir; daha küçük bir uca geçin ve kesme oksijen basıncını ve ilerleme hızını gerektiği gibi azaltın.
Kesme Nozullarıyla Çalışırken Güvenlik ve En İyi Uygulamalar
Oksi-yakıt sistemleri etrafında güvenli bir şekilde çalışmak tartışılamaz. Doğru uç kullanımı ve ekipman seçimleri, geri tepme riskini azaltır ve personeli ve mülkü korur.
- Regülatörlerde ve torçlarda daima geri tepme önleyiciler ve çek valfler kullanın; ilk hasar belirtisinde bunları değiştirin.
- Uygun KKD kullanın: deri eldivenler, kesim için uygun filtreli göz koruması, gürültülü ortamlarda işitme koruması ve aleve dayanıklı giysiler.
- Silindirleri dik ve zincirlenmiş olarak saklayın; Valflerin kazara hasar görmesini önlemek için torçları ve hortumları sabitleyin. Kullanılmadığı zaman silindir vanalarını kapatın ve depolamadan önce hatların havasını alın.
Satın Alma ve Uyumluluk İpuçları
Tüm uçlar üreticiler arasında çapraz uyumlu değildir; yuva uyumu, diş aralığı ve delik geometrisi farklılık gösterir. Yedek uçlar veya nozullar satın alırken bu noktaları göz önünde bulundurun.
OEM ve Satış Sonrası Karşılaştırması
OEM uçları orijinal ekipman toleranslarıyla eşleşir ve genellikle hassas delik boyutu ve yedek uçlar içerir. Kaliteli satış sonrası ipuçları uygun maliyetli olabilir ancak uyum ve malzeme özelliklerini doğrulayın. Üretim açısından kritik uygulamalar için, belgelenmiş toleranslara sahip OEM veya nitelikli üçüncü taraf parçaları tercih edin.
Stokta Ne Bulunmalı?
- İş akışınız için en çok kullanılan 2-3 uç boyutundan oluşan bir seçim.
- Yedek uç girişleri/delikleri, ön ısıtmalı jet girişleri ve uç temizleme araçları (raybalar, fırçalar).
- Her gaz servisi için en az bir yedek geri tepme önleyici ve bir yedek regülatör.
Günlüğünün tutulması kesme meşale ucu performans (saat/görev) ve yedek uçların nominal kesme kalınlıklarıyla etiketlenmesi iş kurulumunu hızlandırır ve uyumsuz uçlardan kaynaklanan hurda miktarını azaltır.
Özet: Her Kesimden Önce Pratik Kontrol Listesi
- Plaka kalınlığı için doğru uç boyutunu doğrulayın.
- Ucu ve ön ısıtma jetlerini inceleyin ve temizleyin; aşınmış uçları değiştirin.
- Uç tablosuna göre ön ısıtma ve kesme oksijen basınçlarını ayarlayın; hurda deneme kesimi yapın ve ilerleme hızını ayarlayın.
- Güvenlik cihazlarının (geri tepme önleyiciler, çek valfler) yerinde ve çalışır durumda olduğunu doğrulayın.
Bu pratik seçim, kurulum ve bakım adımlarının uygulanması uç ömrünü uzatacak, kesim kalitesini artıracak ve arıza süresini azaltacaktır. Kesin ağız boyutları, basınç çizelgeleri ve ilerleme hızı önerileri için, kullandığınız spesifik uç modeline yönelik daima nozul üreticisinin teknik veri sayfasına başvurun.