Asetilen Kesme Torç Uçları Nasıl Çalışır?
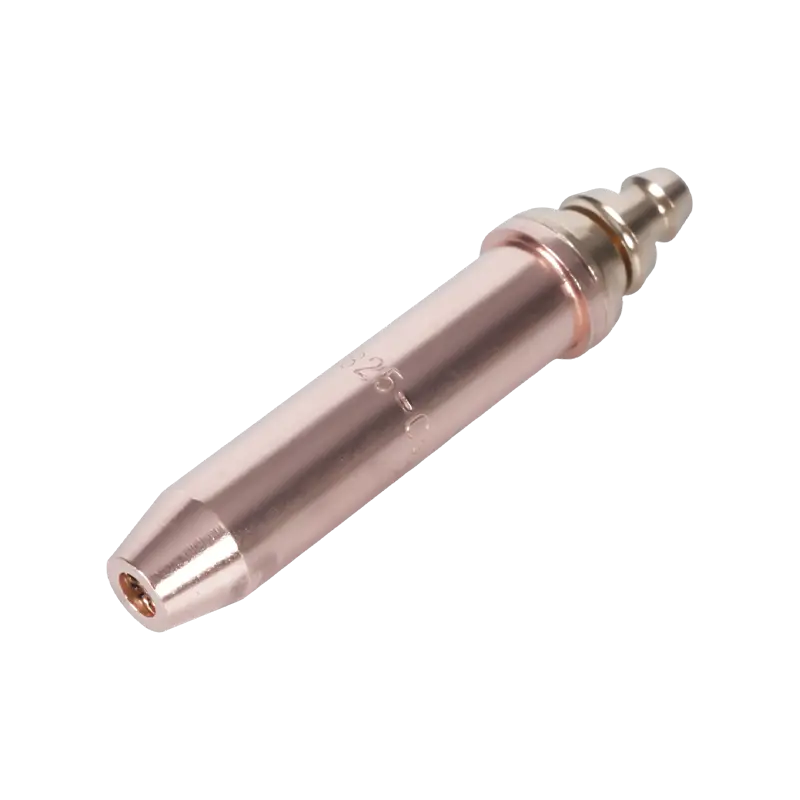
Asetilen kesme torçu ucu, oksi-yakıt kesme sisteminin terminal bileşenidir; gaz kimyası, basınç mühendisliği ve metalurjik reaksiyonun bir kesim oluşturmak için birleştiği noktadır. Bir kesme ucunun mekanik olarak nasıl çalıştığını anlamak, doğru ucu seçmenin, doğru basınçları ayarlamanın ve kesim kalitesi bozulduğunda sorunların teşhis edilmesinin temelini oluşturur.
Kesme işlemi, her ikisi de ucun geometrisi tarafından kontrol edilen iki ayrı aşamada gerçekleştirilir. İlk olarak, alevleri önceden ısıtmak - merkezi deliği çevreleyen daha küçük deliklerden oluşan bir halka yoluyla beslenir - ana metali yaklaşık 1.800°F (982°C) olan tutuşma sıcaklığına yükseltir. Asetilen bu aşama için tercih edilen yakıttır çünkü oksijenle yanması yaklaşık 5,720°F (3,160°C) alev sıcaklığı üretir ve ısısının çoğunluğu iç alev konisinde yoğunlaşır. Bu iç koni konsantrasyonu, çevredeki metal üzerinde minimum düzeyde ısıdan etkilenen bölge ile hızlı, hassas bir ön ısıtma sağlar; bu, propan ve propilen gibi alternatif yakıtların tam olarak kopyalanamayacağı bir avantajdır.
Çelik çıra sıcaklığına ulaştığında ve kiraz kırmızısına döndüğünde, operatör kesme oksijen kolunu açar. Ucun merkezi deliğinden yüksek basınçlı bir saf oksijen akışı (%99,5 saflık veya daha yüksek) serbest bırakılır. Bu oksijen jeti çeliği eritmez; demiri doğrudan yakan ekzotermik bir oksidasyon reaksiyonuna neden olur ve onu, aynı anda gaz akışının hızıyla çentikten dışarı atılan demir oksit cürufuna dönüştürür. Sonuç, termal bir eriyik yerine termokimyasal bir kesimdir; bu nedenle oksi-asetilen, hiçbir plazma veya lazer işleminin ekonomik olarak ölçeğe ulaşamayacağı birkaç inç kalınlığındaki çelik levhayı kesebilir.
Asetilene özgü iki kritik kısıtlama, kesme uçlarının nasıl kullanılması gerektiğini belirler: asetilen çalışma basıncı asla 15 PSI'yi (1 bar) aşmamalıdır Bu eşiğin üzerinde gaz kimyasal olarak kararsız hale gelir ve şoka duyarlı hale gelir. Ek olarak, asetilen bir silindirden saat başına silindirin toplam kapasitesinin yedide birini aşan bir hızda çekilmemelidir; daha hızlı çekilmesi sıvı asetonun hortumlara ve torç içine çekilmesine neden olur, ekipmana zarar verir ve tehlikeli alev davranışı yaratır.
Tek Parça ve İki Parçalı Kesme Uçları
Asetilen kesme torç uçları iki yapısal formatta üretilir ve aralarındaki fark yalnızca kozmetik değildir; gaz uyumluluğunu, alev geometrisini, termal performansı ve her bir ucun sunmak üzere tasarlandığı kesme işinin türünü belirler.
Tek Parça Asetilen Kesim Uçları
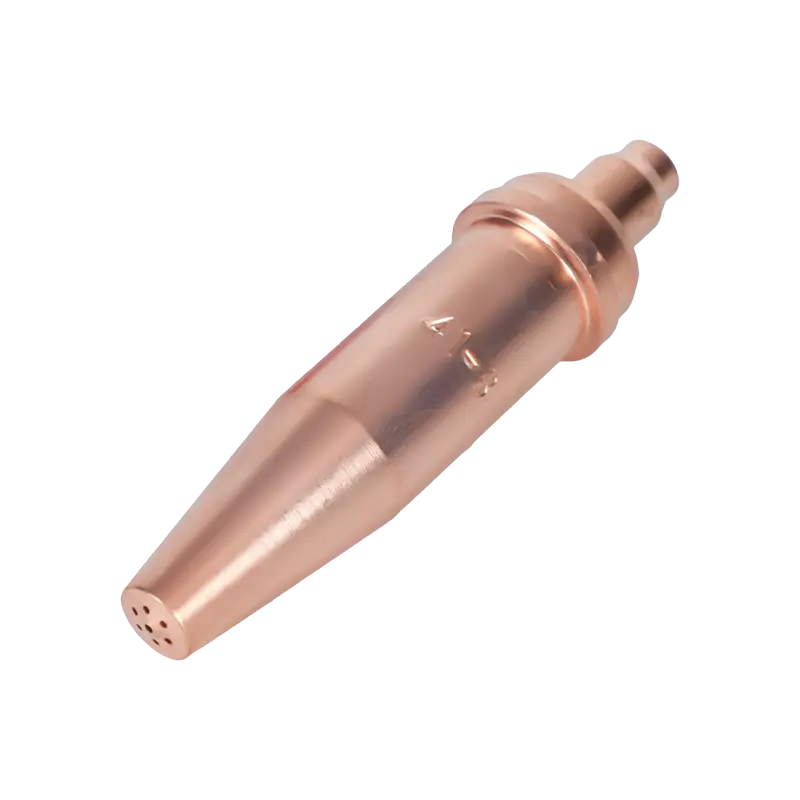
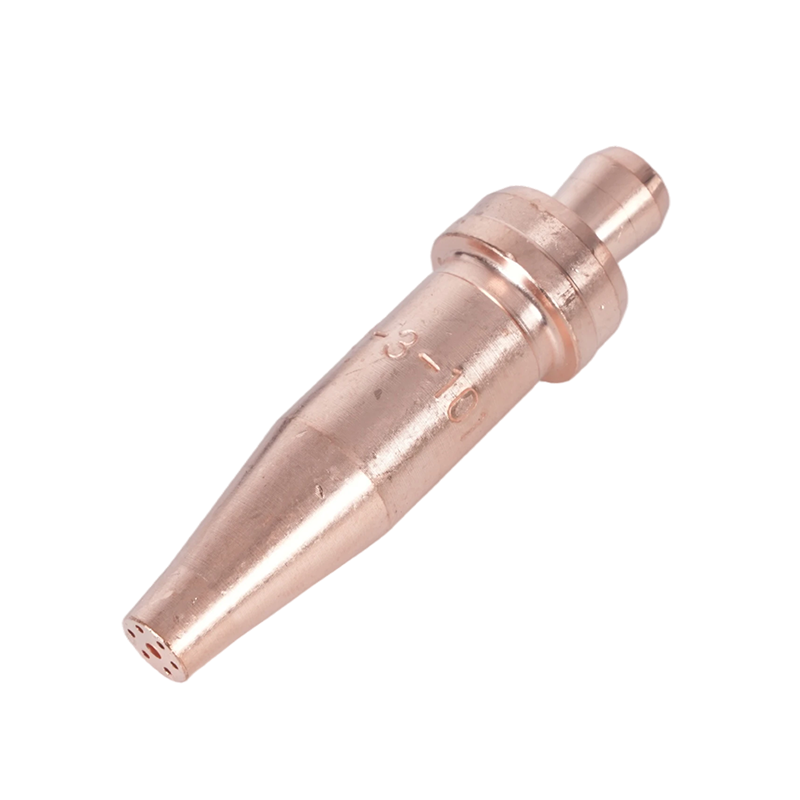
Tek parçalı uçlar, katı bakır alaşımlı kütükten (en yaygın olarak yüksek termal iletkenlik, işlenebilirlik ve uç yüzeyinde üretilen aşırı ısıya karşı direnç kombinasyonu nedeniyle seçilen tellür bakır) işlenir. Uç, tam ön ısıtma delikleri ve hassas olarak kontrol edilen çapta merkezi bir kesme oksijen deliği oluşturmak için kalibre edilmiş teller üzerinde delme ve hassas dövme yoluyla üretilir. Sonuç, gaz geçişleri arasında hiçbir bağlantı bulunmayan tek bir entegre bileşendir. Tek parça ipuçları asetilen için özel olarak tasarlanmıştır ve imalat, inşaat, otomotiv ve yapısal çelik işlerinde elle kesim için standart formattır. Tipik olarak merkezi deliğin etrafında eşmerkezli olarak düzenlenmiş dört veya altı ön ısıtma deliği bulunur.

İki Parçalı Kesim İpuçları
İki parçalı uçlar bakır bir dış kabuk ve pirinç bir iç elemandan oluşur. Bu yapı, tek bir parça boyunca delikli geçişler yerine, iki bileşen arasında ön ısıtma alev olukları oluşturur. İki parçalı uçlar, daha uzun ön ısıtma süresinin ve bu gazların farklı alev geometrisinin daha geniş, daha dağıtılmış bir ön ısıtma modeli gerektirdiği alternatif yakıt gazları (propilen, propan, doğal gaz ve MAPP) ile kullanılmak üzere tasarlanmıştır. İki parçalı ipuçları asetilen kurulumlarıyla değiştirilemez : Alev özellikleri ve gaz basıncı gereksinimleri temel olarak farklılık gösterir ve yanlış uç tipinin kullanılması hem kesim kalitesini hem de güvenliği tehlikeye atar.
| karakteristik | Tek Parça Uç | İki Parçalı Uç |
|---|---|---|
| İnşaat malzemesi | Katı bakır alaşımı (tellür bakır) | Bakır dış kabuk pirinç iç eleman |
| Uyumlu yakıt gazı | Yalnızca asetilen | Propan, propilen, MAPP, doğal gaz |
| Ön ısıtma deliği tasarımı | Açılan delikler (4 veya 6) | Kabuk ve iç eleman arasındaki oluklar |
| Alev konsantrasyonu | Yüksek — iç koni odağı | Daha geniş — dağıtılmış ön ısıtma modeli |
| Tipik uygulama | Elle kesme, hassas çalışma, ince-orta plaka | Üretim kesme, ağır levha, ısıtma |
Uç Numaralandırması ve Delik Boyutlandırmasının Açıklaması
Kesici uç seçiminde en kalıcı kafa karışıklığı kaynaklarından biri numaralandırma sistemidir. Bağlantı elemanları veya matkap uçlarından farklı olarak, kesme torç ucu numaraları evrensel bir standarda uymaz; farklı üreticiler aynı delik çapına sahip uçlara farklı numaralar verir . Bir üreticinin 2 numaralı ucu, başka bir üreticinin 3 numaralı ucuyla aynı kesme oksijen deliğine sahip olabilir. Bu tutarsızlık bir kusur değildir; sektörde bağımsız olarak oluşturulmuş, markaya özgü tarihsel gelenekleri yansıtır.
Uç seçimine teknik olarak doğru yaklaşım şu şekilde belirlemektir: oksijen deliği çapının kesilmesi , yalnızca uç numarası yerine matkap ucu indeks boyutu olarak ifade edilir. Yüksek basınçlı kesme oksijeninin iletildiği tek delik olan merkezi delik, kesime ulaşan oksijen hacmini ve dolayısıyla ucun temiz bir şekilde kesebileceği maksimum çelik kalınlığını belirleyen boyuttur. Ön ısıtma deliği çapları, ön ısıtma hızını etkileyen ikincil özelliklerdir ve üretici tarafından merkezi deliğe uyacak şekilde tasarlanmıştır.
Uç sayıları genellikle delik boyutuyla birlikte artar: daha küçük sayılar (000, 00, 0, 1) ince malzemeye uygun daha küçük deliklere karşılık gelirken, daha büyük sayılar (4, 5, 6 ve üzeri) ağır plaka kesimi için daha büyük deliklere karşılık gelir. Ürün yelpazemiz kesme meşale ipuçları mevcut ekipmanınızda kullanılan numaralandırma kuralından bağımsız olarak doğrudan boyutsal doğrulamaya olanak sağlamak amacıyla her model için yayınlanmış matkap indeksi boyutlarıyla hassas biçimlendirilmiş delik toleranslarına göre üretilir.
Asetilen Kesme Ucu Seçim Tablosu
Aşağıdaki tabloda, iyi durumdaki yumuşak çelik üzerinde asetilen kesimi için standart uç seçimi ve basınç parametreleri verilmektedir. Tüm basınçlar regülatörde 25 metrelik bir hortumla ölçülür. 25 feet'ten çok daha kısa veya daha uzun hortumlar için, doğru uç çıkış basıncını korumak amacıyla çalışma basıncını uygun şekilde ayarlayın.
| Metal Kalınlığı | Tipik Uç Boyutu | O₂ Basıncı (PSI) | C₂H₂ Basıncı (PSI) | Ön Isıtma Delikleri |
|---|---|---|---|---|
| 1/8" (3 mm)'ye kadar | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50-65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Bu tablodaki tüm girişlerde istisnasız iki operasyonel kural geçerlidir. İlk olarak, asla kestiğinizden daha kalın malzemeye uygun boyutta bir uç kullanmayın — aşırı büyük bir uç, ön ısıtma alevinin düzgün şekilde tüketebileceğinden daha fazla oksijen sağlar, bu da aşırı ısınmaya, uç hasarına, geri ateşlemeye ve düzensiz kesimlere neden olur. İkincisi, uç boyutuna veya plaka kalınlığına bakılmaksızın asla 15 PSI asetilen çalışma basıncını aşmayın; Belirli bir kesim, doğru boyuttaki bir ucun güvenli asetilen basıncında sağlayabileceğinden daha fazla oksijen akışı gerektiriyorsa çözüm, asetilen basıncını artırmak yerine daha büyük bir oksijen silindiri veya manifold kurulumuna geçmektir.
Düz Delik ve Iraksak Delik Kesme Uçları
Tek parçalı ve iki parçalı ayrımının ötesinde, asetilen kesme uçları, merkezi kesme oksijen deliğinin geometrisiyle daha da farklılaşır. Bu spesifikasyon, hem elde taşınan hem de makineye monte edilen kesme ekipmanlarıyla çalışan operatörler için kritik öneme sahiptir.
Düz Delik Uçları
Düz bir delik, gaz geçişinden uç çıkışına kadar tutarlı bir silindirik çapı korur. Düz delikli uçlar oksijen basınçlarını kesmede çalışır 40 ila 60 PSI ve elle kesme işlemleri için standart tasarımdır. Ürettikleri silindirik gaz akışı orta hızlarda stabildir ve operatöre manuel torç hareketi sırasında kesme hattı, cüruf püskürtme ve ön ısıtma kapsamı üzerinde yeterli kontrol sağlar.
Iraksak Delik Uçları
Genişletilmiş veya konik çıkış olarak da adlandırılan farklı bir delik, uç çıkışında hafifçe genişleyerek kesme oksijen akışının çıkarken genişlemesine ve hızlanmasına olanak tanır. Bu geometri makine kesme uygulamaları için tasarlanmıştır ve 70 ila 100 PSI oksijen basıncını keser . Daha yüksek hızlı, farklı oksijen akışı, eşdeğer delik boyutundaki düz delikli uçlara göre yaklaşık %25 daha hızlı kesme hızlarına olanak tanırken, makineyle kesmenin ekonomik olarak uygun olduğu kalınlıklarda yumuşak çelik levha üzerinde kabul edilebilir kerf kalitesini korur. Elle kesme için farklı delik uçları önerilmez: söz konusu olan daha yüksek basınçlar ve hızlandırılmış akıştan gelen azaltılmış operatör geri bildirimi, hassas manuel kontrolü önemli ölçüde zorlaştırır.
İpucu Bakım, Temizlik ve Güvenlik
Kesici ucun durumu, kesim kalitesini ve çalışma güvenliğini doğrudan belirler. Ön ısıtma delikleri kısmen tıkanmış, merkezi delik deforme olmuş veya oturma yüzeyi kirlenmiş bir uç, düzensiz bir alev, kararsız kesme oksijen akışı ve yüksek geri tepme veya geri tepme riski üretecektir. Uç bakımı isteğe bağlı değildir; rutin bir operasyonel gerekliliktir.
Temizleme Prosedürü
Uç delikleri normal kullanım sırasında sıçrama, cüruf ve oksidasyon birikintilerini biriktirir. Bu birikintiler gaz akışını daraltır ve alev desenini bozar. Temizlik şu şekilde yapılmalıdır: Kullanılan delik çapına göre özel olarak tasarlanmış uç temizleyiciler —asla çivi, tel, matkap ucu veya el yapımı aletlerle kullanmayın. Uç temizleyiciler, standart delik çaplarına uyacak şekilde boyutlandırılmış silindirik dosyalardır; Doğru kullanıldığında, deliği genişletmeden veya deforme etmeden birikintileri giderir. Ön ısıtma veya kesme deliğini bir inçin birkaç binde biri kadar genişletmek bile gaz akışı özelliklerini alev dengesini ve kesim kalitesini etkileyecek kadar değiştirir ve deforme olmuş bir delik düzeltilemez; ucun değiştirilmesi gerekir. Tüm delikleri hafif bir eğeleme darbesiyle tek tek temizleyin, ardından yeniden takmadan önce kalıntıları temizlemek için uçtan düşük basınçlı basınçlı hava üfleyin.
Oturma Yüzü Denetimi
Ucun oturma yüzeyi (torç kafasıyla eşleşen işlenmiş yüzey) düz, pürüzsüz ve çapaksız olmalıdır. Hasarlı bir oturma yüzeyi, gazın uç ile torç arasındaki contayı atlamasına izin vererek düzensiz bir alev üreten ve geri tepme riskini ortaya çıkaran bir sızıntı oluşturur. Her uç çıkarıldıktan sonra oturma yüzeyini inceleyin. Hafif yüzey izleri ince zımpara kağıdı ile düz bir yüzey üzerinde cilalanabilir; derin oyuklar, çatlaklar veya önemli yüzey düzensizlikleri gösteren uçlar derhal değiştirilmelidir.
Geri Tepme ve Geri Tepmeyi Önleme
Alevin uca geri fırladığı ve uç yüzeyinde yeniden tutuştuğu geri tepme, çoğunlukla uç boyutu için minimumun altındaki basınçlarda çalışmaktan, ucu çalışma yüzeyine çok yakın tutmaktan veya gaz akışını kısıtlayan kısmen tıkanmış deliklerden kaynaklanır. Geri tepme meydana gelirse, önce asetilen valfini, ardından oksijen valfini kapatın, ucun soğumasını bekleyin, delikleri inceleyin ve temizleyin ve yeniden ateşlemeden önce basınç ayarlarını doğrulayın. Alevin hortumlara ve regülatörlere gittiği bir geri dönüş, torç gövdesindeki veya regülatör çıkışlarındaki hem yakıt hem de oksijen hatlarına geri tepme önleyicilerin takılmasını gerektiren daha ciddi bir olaydır. Geri tepme önleyiciler çoğu yargı bölgesinde asetilen sistemleri için zorunludur ve yerel gereksinimlere bakılmaksızın şiddetle tavsiye edilir.
Kurulumunuz için Doğru İpucunu Seçmek
Asetilen kesme torçu ucunun doğru seçilmesi, dört ardışık kararla çalışmayı gerektirir. Bunları sırayla uygulamak, çoğu seçim hatasını daha oluşmadan ortadan kaldırır.
- Adım 1 — Yakıt gazı uyumluluğunu doğrulayın. Kurulumunuzun propan, propilen veya MAPP değil asetilen kullandığını doğrulayın. Asetilen sistemlerinde yalnızca asetilen için özel olarak üretilmiş tek parça uçlar kullanılmalıdır. Asetilen torcunda iki parçalı alternatif yakıt ucunun kullanılması, yanlış alev geometrisine ve öngörülemeyen gaz davranışına neden olur.
- Adım 2 — Metal kalınlığını maksimumda belirleyin. Ortalama kalınlıkta değil, işte karşılaşacağınız en kalın bölümü kesmeye uygun bir uç seçin. Ucun nominal kapasitesinden %10 daha kalın bir bölümün kesilmesi, eksik veya düzensiz bir kesime neden olur; en kalın bölüm için daha küçük boyutlu bir uç kullanmak ve daha yüksek basınçla telafi etmeye çalışmak, geri tepme ve uç hasarı riski taşır.
- Adım 3 — Uygulamaya göre delik tipini seçin. Elle kesme işlemleri, 40-60 PSI kesme oksijeninde düz delikli uçlar gerektirir. Makine veya otomatik kesme işlemleri, plakadaki düz kesimlerde sağladıkları %25 hız avantajı için 70-100 PSI'daki farklı delik uçlarından yararlanır.
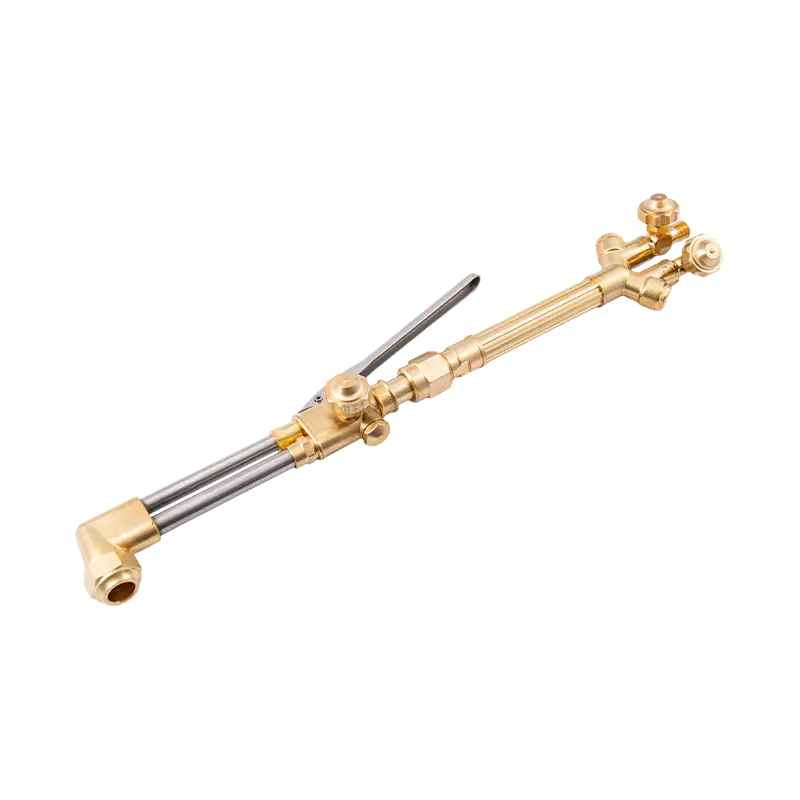
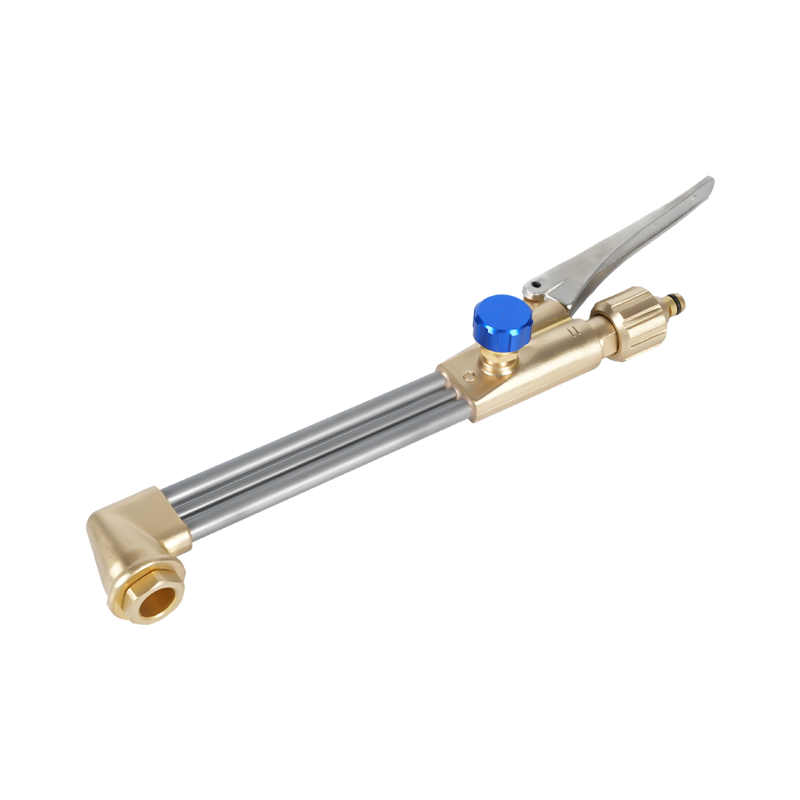
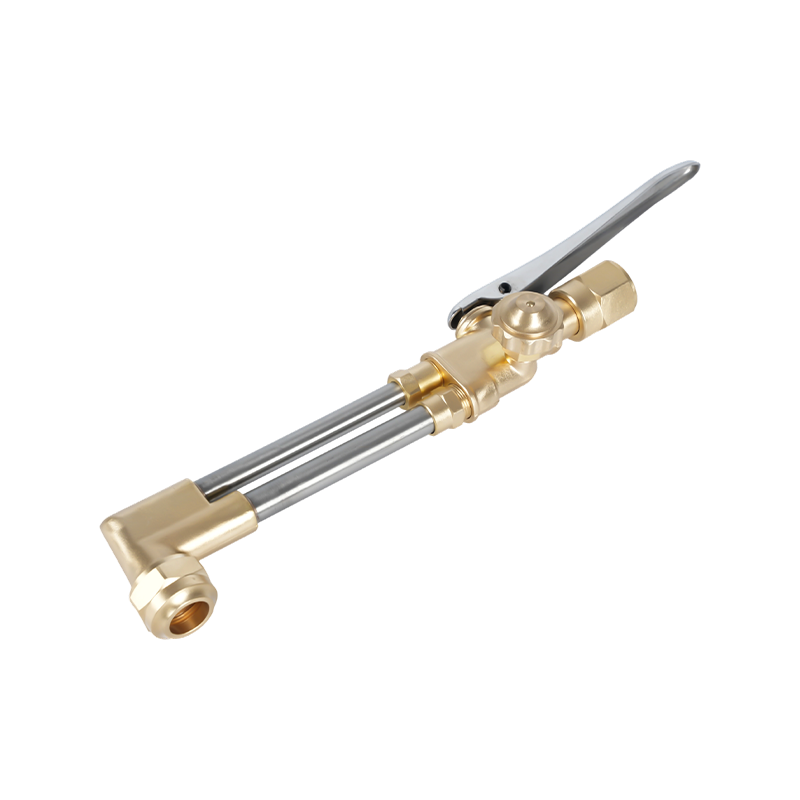
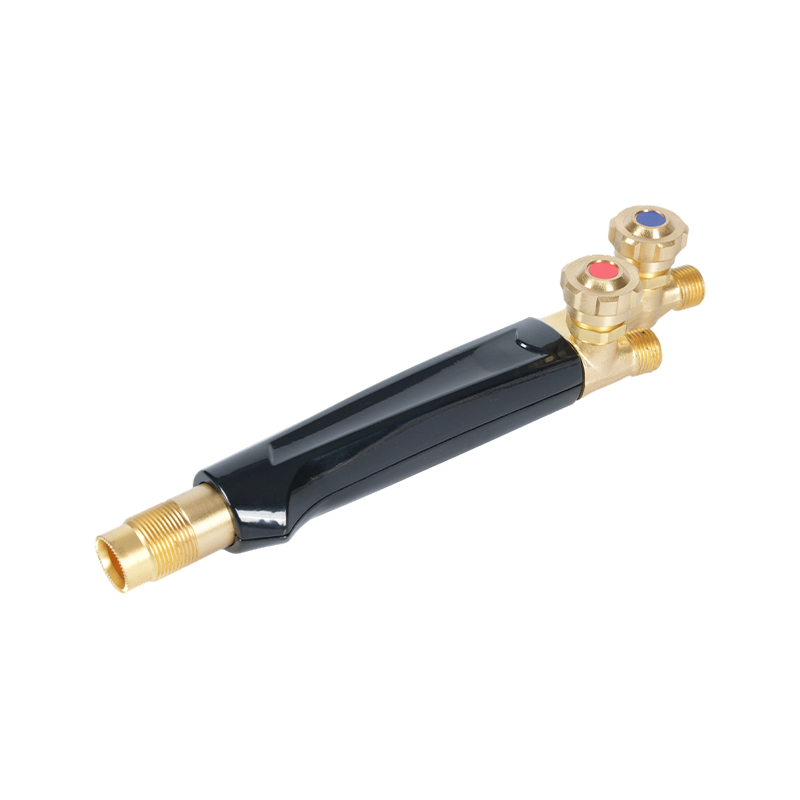
- Adım 4 — Torç sapı ve başlığının uyumluluğunu doğrulayın. Kesme uçları takıldıkları torç kafasına doğru şekilde oturmalıdır. Uç ipliği, oturma geometrisi ve kafa ipliğinin tümü eşleşmelidir. Bizim meşale saplarını kesme standartlaştırılmış uç dişi ve oturma özellikleriyle üretilmiştir; bunları aynı sistemdeki uyumlu uçlarla eşleştirmek, farklı üreticilerin uyumsuz bileşenlerinin karıştırılmasından kaynaklanan sızıntıyı ve alev dengesizliğini ortadan kaldırır.
Yeni bir istasyonu donatan veya bir oksi-yakıt kurulumunun tamamını değiştiren operatörler için, komple bir sistem yaklaşımı (torç sapı, kesme aparatı, regülatörler, hortumlar ve birlikte satın alınan uyumlu uçlar) başlangıçta uyumluluk belirsizliğini ortadan kaldırır. Bizim kesme meşale kitleri belgelenmiş uç uyumluluğu, basınç özellikleri ve asetilen dereceli bileşenlerle uyumlu sistemler olarak monte edilir ve hem atölye hem de saha kesme uygulamaları için güvenilir bir başlangıç noktası sağlar.