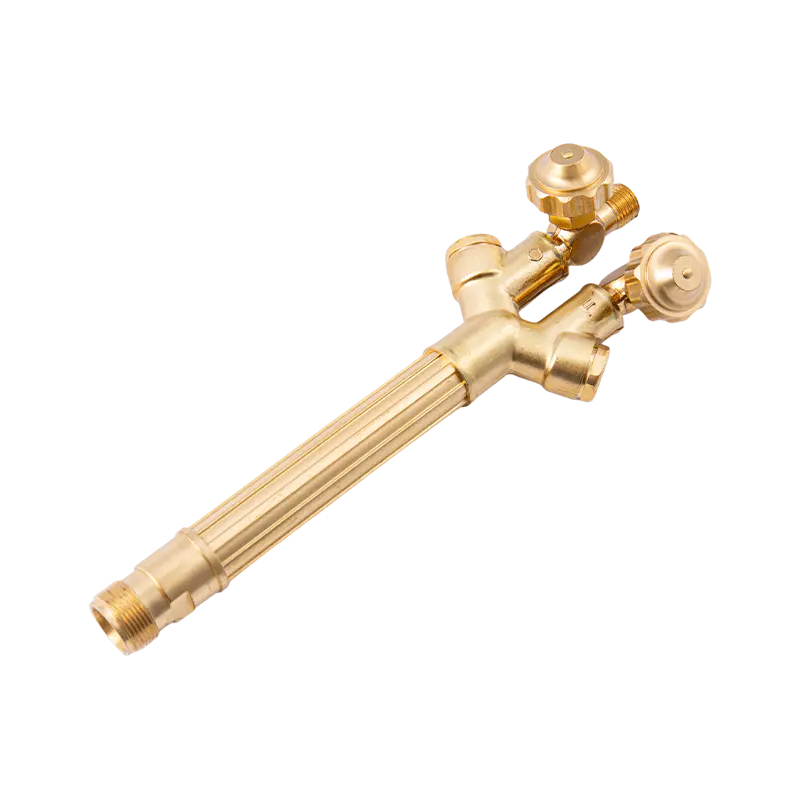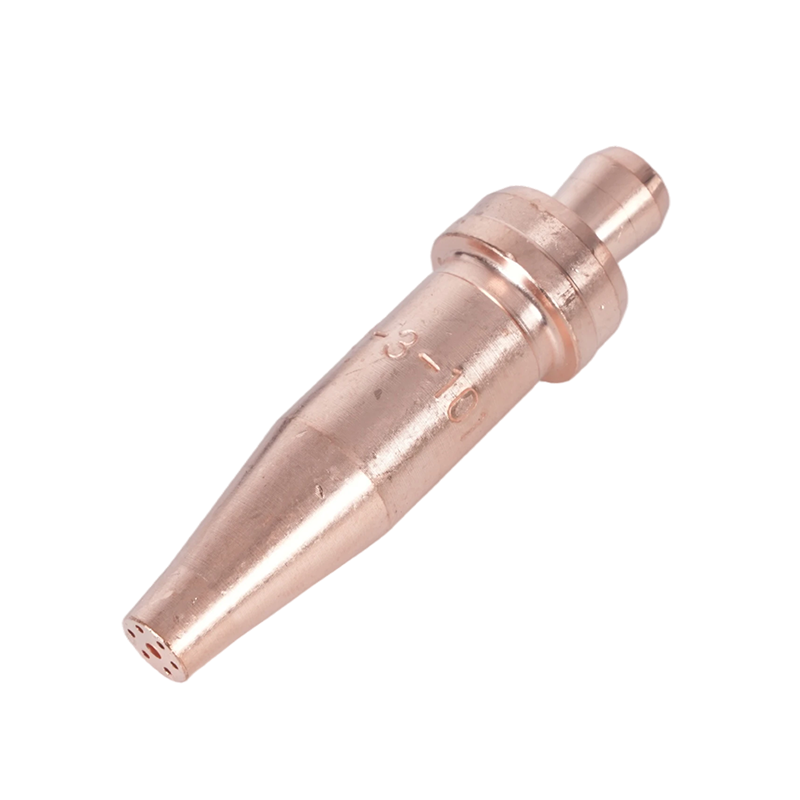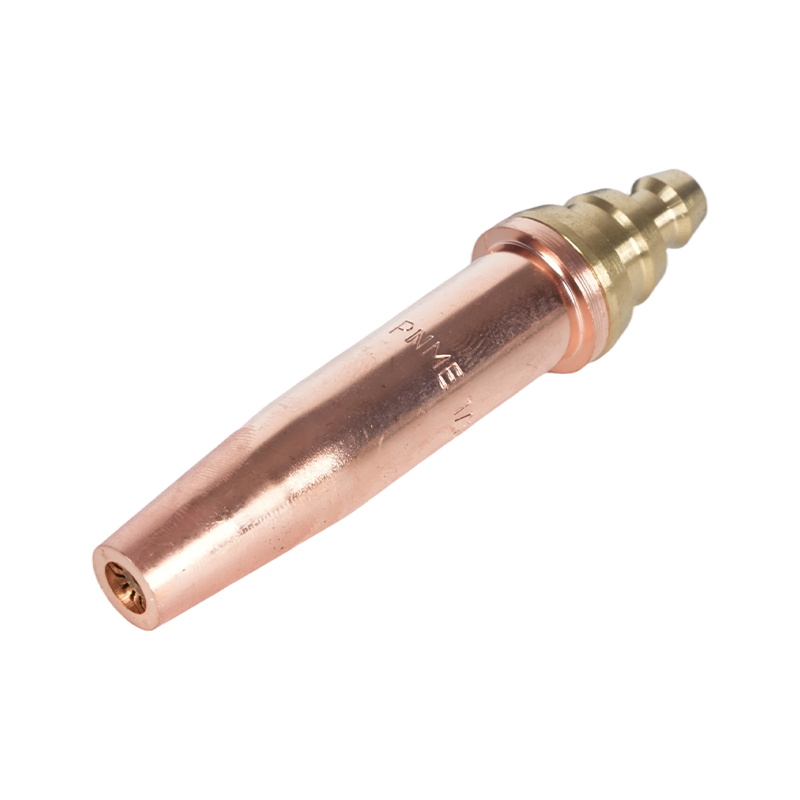
Kesme ucu, herhangi bir oksi-yakıt sisteminde en önemli bileşendir. Regülatörler basıncı kontrol eder, hortumlar gazı dağıtır ve torç gövdesi tutma yerini sağlar; ancak uç, kesimin temiz mi yoksa düzensiz mi, hızlı mı yoksa yavaş mı, güvenli mi yoksa geri tepmeye yatkın mı olacağını belirler. Uç seçiminin doğru yapılması ve doğru şekilde kullanılması, tutarlı ve verimli bir kesimi, boşa giden gazdan ve yeniden işlemeden ayırır. Bu kılavuz, uç tasarım ilkelerinden pratik saha tekniklerine ve kusur teşhisine kadar her şeyi kapsar.
Oksi Yakıtlı Kesme Uçları Gerçekte Ne İşe Yarar?
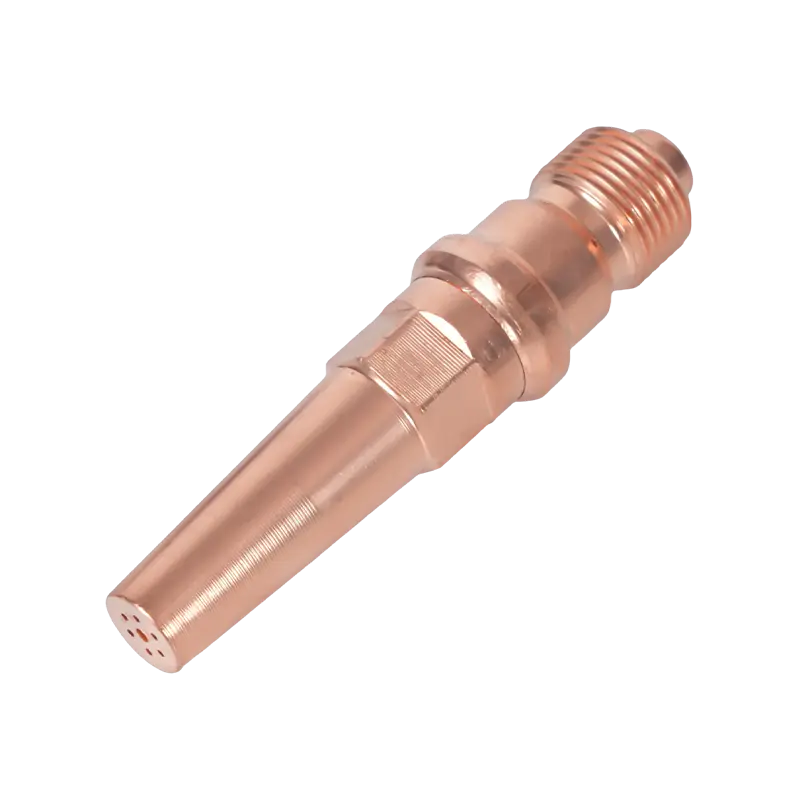
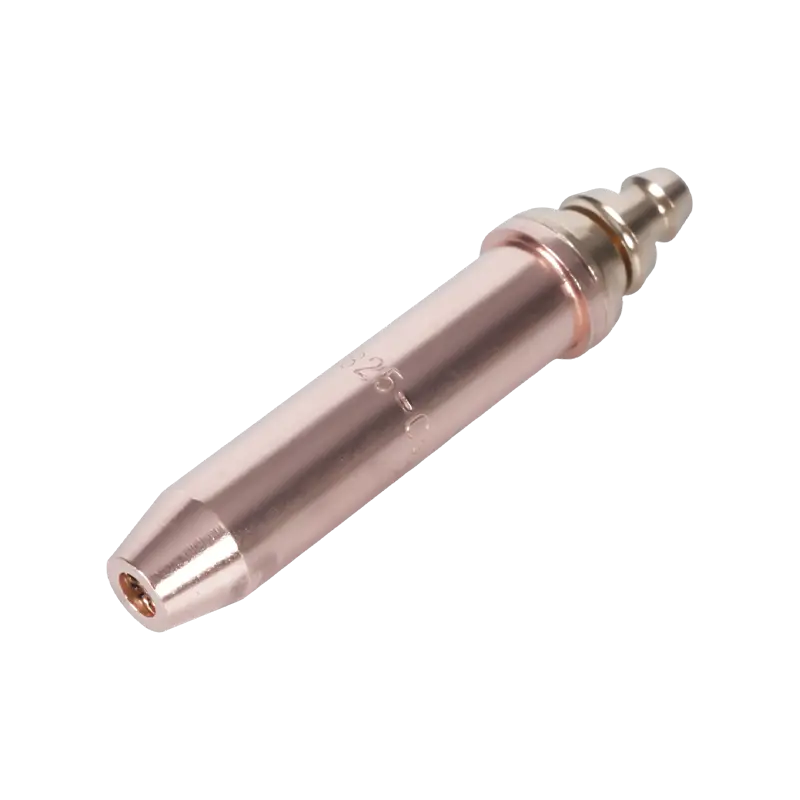
Oksi-yakıt kesme ucunun aynı anda gerçekleşen iki farklı işlevi vardır. Küçük deliklerin dış halkası - ön ısıtma delikleri - bir ön ısıtma alevi oluşturmak için bir yakıt gazı ve oksijen karışımı sağlar. Bu alev, ana metali tutuşma sıcaklığına kadar ısıtır: yumuşak çelik için yaklaşık 1.600–1.800°F (870–980°C). Merkezi delik tamamen farklı bir amaca hizmet eder: yüksek basınçlı bir jet sağlar. saf kesme oksijeni Bu, önceden ısıtılmış çeliği kimyasal olarak oksitler ve ortaya çıkan erimiş demir oksidi (cürufu) çentikten dışarı üfler.
Bu ayrım pratikte önemlidir. Ön ısıtma alevi kesmez; metali koşullandırır. Kesilen oksijen akışı, gerçek parçalamayı kaba termal erimeyle değil, kimyasal bir reaksiyonla gerçekleştirir. Kesme oksijen akışını bozan herhangi bir faktör (düşük basınç, kirli delik, yanlış mesafe mesafesi), ön ısıtma alevinin ne kadar iyi göründüğüne bakılmaksızın kesim kalitesini doğrudan etkiler.
Uçlar tek parça (katı bakır) veya iki parçalı (iç kısmı bakır, dışı bakır) olarak üretilmektedir. İki parçalı uçlar üretim ortamlarında daha yaygındır çünkü ön ısıtma delikleri aşındığında iç parça, dış gövdeyi atmadan bağımsız olarak değiştirilebilir. Tek parçalı uçlar daha basittir ve değiştirme sıklığının daha düşük olduğu elle kesim için sıklıkla tercih edilir.
Doğru Ucu Seçmek: Boyut, Delik Tipi ve Yakıt Gazı
Uç seçimini üç değişken belirler: malzeme kalınlığı, kesme oksijen deliği tasarımı ve kullanılan yakıt gazı. Delik tipini ve yakıt uyumluluğunu hesaba katmadan yalnızca kalınlığın seçilmesi, sahada düşük kesim kalitesinin en yaygın kaynağıdır.
Uç Boyutu ve Malzeme Kalınlığı
Uç boyutu, merkezi kesme oksijen deliğinin çapını ve ön ısıtma deliklerinin boyutunu belirler. Doğru uç boyutu her zaman malzeme kalınlığına göre ayarlanır , tercih edilen bir basınç ayarına veya kesme hızına göre değil. İnce plaka üzerinde büyük boyutlu bir uç kullanılması aşırı ısı girişine, bükülmeye ve geniş, düzensiz çentiklere neden olur. Kalın plaka üzerinde küçük boyutlu bir uç kullanılması, eksik oksidasyona, ağır cüruf yapışmasına ve derin kesimin tamamlanamamasına neden olur.
| Malzeme Kalınlığı | Tipik Uç Boyutu | Oksijen Basıncı (PSI) | Kesme Hızı (IPM) |
|---|---|---|---|
| 1/8 inç (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 inç (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 inç (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 inç (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 inç (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 inç (100 mm) | 4 / 5 | 55–80 | 4–7 |
Silindirik Delik ve Iraksak Delik
Oksijen deliklerinin kesilmesi, her biri farklı bir kalınlık aralığı için optimize edilmiş iki dahili geometriye sahiptir. Silindirik delik uçları deliğin tüm uzunluğu boyunca sabit bir çapı koruyun ve en iyi şekilde yaklaşık 40 PSI'da çalışın. Bunlar, 3/8 inç (10 mm) kalınlığa kadar malzemelerin elle kesilmesi ve makineyle kesilmesi için standart seçimdir. Iraksak delik uçları çıkışa doğru genişleyerek oksijen akışının süpersonik hıza kadar genişlemesine izin verir. Daha yüksek basınçlarda (tipik olarak 75 ila 100 PSI) çalışırlar ve 3/8 inçten daha kalın plakada kesilen feet başına daha düşük oksijen tüketimiyle daha yüksek kesme hızları sunarlar. Ağır levhaları kesen çoğu CNC oksi-yakıt makinesi için farklı delik uçları doğru seçimdir. Yakıt gazı seçiminin uç deliği tasarımı ve alev sıcaklığı ile nasıl etkileşime girdiğine ilişkin ayrıntılı bir karşılaştırma için, bkz. kesme torç sıcaklıkları ve yanıcı gaz karşılaştırması .
Yakıt Gaz Uyumluluğu
Kesme uçları yakıt gazları arasında değiştirilemez. Asetilen uçları, asetilenin konsantre iç koni ısısına ve yaklaşık 1:1'lik stokiyometrik oksijen-yakıt oranına uygun, özel bir ön ısıtma deliği düzenine ve boyutuna sahiptir. Propan ve propilen uçları, bu gazların daha düşük koni içi sıcaklıklarını ve daha yüksek oksijen taleplerini telafi etmek için daha fazla ve daha büyük ön ısıtma deliklerine sahiptir; propan, yakıt parçası başına yaklaşık 4,5 parça oksijen gerektirir. Propanlı bir asetilen ucunun kullanılması, ön ısıtma alevini aç bırakır ve eksik ısıtmaya neden olur; asetilenli bir propan ucunun kullanılması aşırı derecede büyük, kontrolsüz bir ön ısıtma alevi oluşturur. Ucun kullanılan spesifik yakıt gazına uygun olduğunu her zaman doğrulayın.
Temiz Kesim için Kurulum
Kesim başlamadan önce basınç, alev ve mesafe doğru şekilde ayarlanmadığında, doğru boyuttaki bir uç bile kötü sonuçlar verir.
Basıncı regülatörden değil uçtan ayarlayın. Uzun hortum yolları ve dar hortum çapları, regülatör çıkışı ile torç arasında ölçülebilir bir basınç düşüşü yaratır. 25 feet'i aşan mesafeler için, gerçek dağıtım basıncını ölçmek için torç girişine test göstergeleri takın, ardından torç tarafındaki göstergeler uç tablosunda belirtilen değerleri okuyana kadar regülatörü yukarıya doğru ayarlayın. Uzun vadede yalnızca regülatör basıncından kesme, yavaş kesmelerin ve ağır cürufun yaygın bir nedenidir. Gaz seçimi ve güvenli basınç yönetiminin tam bir dökümü için, bkz. oksi-yakıt güvenliği ve gaz seçim kılavuzu .
Kesmeden önce nötr bir alev çevirin. Meşaleyi yalnızca yakıtla yakın, ardından iç koni şeffaf bir dış zarfla çevrelenmiş, iyi tanımlanmış parlak mavi bir noktaya dönüşene kadar ön ısıtma oksijeni verin. Bu nötr alevdir; neredeyse tüm çelik kesme işlemleri için doğru başlangıç noktasıdır. Oksitleyici bir alev (morumsu bir renk tonuna sahip daha kısa, daha sivri uçlu koni), metal yüzeyi vaktinden önce oksitler ve temiz kesmeye dirençli, ısıdan etkilenen bir bölge oluşturur. Karbürleme alevi (ikincil turuncu zarflı yumuşak, tüylü koni) metal yüzeyinde karbon biriktirir ve aynı zamanda kesim kalitesini de düşürür.
Tutarlı mesafeyi koruyun. Çoğu elle kesme ucu için doğru mesafe, uç yüzü ile iş parçası yüzeyi arasında 1/8 ila 1/4 inçtir (3–6 mm). Çok yakın olması durumunda uç aşırı ısınır, ön ısıtma delikleri sıçrama nedeniyle tıkanır ve geri tepme riski artar. Çok uzağa giderseniz, oksijen akışı metale ulaşmadan önce tutarlılığını kaybeder, geniş, yuvarlak bir çentik ve ağır cüruf üretir.
Kesme oksijenini açmadan önce metalin tutuşma sıcaklığına ulaştığını doğrulayın. Doğru görsel gösterge, delme noktasında parlak kiraz kırmızısı ila turuncu-beyaz bir parıltıdır. Yararlı bir saha testi: kesme oksijen kolunu hafifçe bastırın; metal hemen kıvılcım çıkarmaya ve oksitlenmeye başlarsa hazırdır. Sadece soğuyup kararıyorsa, ön ısıtmaya devam edin.
Daha İyi Kesimler İçin 8 Pratik İpucu
Aşağıdaki teknikler, hem elle hem de makineyle yapılan oksijenle kesme işlemlerinde tutarsız sonuçların en yaygın kaynaklarını ele almaktadır.
- Spesifik markanız için ipucu tablosunu kullanın. Akış hızları ve delik boyutları, aynı nominal uç boyutunda bile üreticiler arasında farklılık gösterir. Bir markanın bahşiş tablosu asla başka bir markanın bahşişlerine uygulanmamalıdır.
- Kesici elinizi destekleyin. Elle kesme için, serbest el iş parçasının veya sabit bir referans yüzeyinin üzerinde olacak şekilde torç elini destekleyin. 1/16 inçlik torç yalpalaması bile kesim kenarında görünür dalgalılığa neden olur.
- Eğimli bir şekilde delin ve ardından dik olarak ilerleyin. Plakanın ortasını delerken, kenardan başlamak yerine, kesme oksijenini açarken torcu hareket yönünden 15-20 derece uzağa eğin. Bu, ilk cüruf atılımını uç yüzünden uzağa yönlendirir. Delme işlemi tamamlandıktan sonra torcu tekrar dik konuma getirin ve kesmeye başlayın.
- Kenarlardan içeri doğru yuvarlayın, sonunda dışarı doğru yuvarlayın. Kalın plakanın kenarından başlarken, kesime girerken torcu açılı bir konumdan dik konuma getirin. Kesimin sonunda, çentik tabanının temiz bir şekilde ayrıldığından emin olmak için torcu dışarı doğru yuvarlayın; bu olmadan, kalın kesimin son inç'i genellikle kısmen bağlı kalır.
- Seyahat hızını kıvılcımlarla eşleştirin. Doğru ilerleme hızında, kesme oksijeni akışı iş parçasının altından hafif bir arka açıyla (torç yönünün 5-10 derece gerisinde) çıkar. Akış dikey olarak çıkıyorsa ilerleme hızı çok yavaştır. Belirgin bir öne eğilmeyle çıkarsa hız çok yüksektir ve kesim tam olarak nüfuz etmemektedir.
- Çalışma sırasında ucu temiz tutun. Uzun kesimler sırasında uç yüzeyinde sıçrama birikmesi, ön ısıtma alevinin şeklini giderek bozar ve kesme oksijen akışının sapmasına neden olabilir. Uç temizleme dosyasıyla temizlemeye kısa bir ara vermek, tamamen kapanmadan performansı geri yükler.
- Kapatma sırasında oksijenden önce yakıtı kapatın. Torcu kapatırken, önce yakıt valfini, ardından kesme oksijenini, ardından ön ısıtma oksijenini kapatın. Bu sıralama, dahili kurum birikintilerinin ve bir sonraki ateşlemede geri tepmenin ana nedeni olan kapatma sırasında uçta yakıt açısından zengin bir durumu önler.
- İstisnasız tüm güvenlik önlemlerine uyun. Her iki hortumdaki geri tepme önleyiciler, her seanstan önce sızıntı testi ve doğru KKD tartışılamaz. Torç uçlarını kesmeye özel tam bir güvenlik kontrol listesi için şu adresteki kılavuzumuza bakın: Torç uçlarını kesmek için güvenlik önlemleri .
Kötü Kesim Kalitesinin Teşhisi
Oksi-yakıt kesim kusurlarının çoğu dört temel nedenden birine dayanmaktadır: yanlış uç boyutu, yanlış basınç, uygun olmayan ilerleme hızı veya kirlenmiş veya aşınmış uç. Aşağıdaki tablo en yaygın semptomları ve bunların düzeltici eylemlerini içermektedir.
| Belirti | Büyük Olasılık Nedeni | Düzeltici Faaliyet |
|---|---|---|
| Temiz bir şekilde kopmayan ağır cüruf / sert cüruf | Seyahat hızı çok hızlı; oksijen basıncı çok düşük; kalınlık için uç çok küçük | Yavaş seyahat hızı; oksijen basıncını uç grafik özelliklerine göre artırın; uç boyutunu yükselt |
| Yuvarlak, geniş çentikli üst kenar | Uzaklaşma mesafesi çok büyük; seyahat hızı çok yavaş | Uzaklığı 1/8–1/4 in'e düşürün; seyahat hızını arttır |
| Oluk açma veya düzensiz kesim yüzü | Uç delikleri tıkanmış veya hasar görmüş; alev kararsızlığı | Ucu temizleyin veya değiştirin; bükülmüş veya sıçramış açıklıklar olup olmadığını kontrol edin |
| Kesim derinlemesine nüfuz edemiyor (özellikle kalın plaka) | Torçtaki oksijen basıncı çok düşük (basınç düşüşü); uç deliği çok küçük | Torçtaki basıncı test göstergeleri ile ölçün; regülatörde telafi edin; uç boyutunu kontrol edin |
| Kesim başlamadan önce aşırı ön ısıtma süresi başlayabilir | Yakıt gazı için yanlış uç tipi (propan/propilen için çok az/küçük ön ısıtma delikleri) | Daha büyük ön ısıtma deliklerine sahip propan veya propilen dereceli uca geçin |
| Dalgalı veya sürüklenen kesim çizgisi | Torç eli dengesizliği; düzensiz seyahat hızı | Bir kılavuz rayı veya düz kenarlı kelepçe kullanın; iş parçası üzerinde destek kesme eli |
| Geri tepme veya sürekli patlama | Uçun aşırı ısınması; mesafe çok küçük; uç yüzü kirlenmiş | Uzaklığı artırın; ucun soğumasına izin verin; uç yüzeyini temizleyin; sıçrama tıkanıklığını kontrol edin |
Uç Bakımı ve Ne Zaman Değiştirilmeli
Kesici uçlar tahmin edilebilir şekilde aşınır ve aşınmaya bağlı performans kayıplarının çoğu basit bakımla telafi edilebilir. Ön ısıtma delikleri ilk bozulma noktasıdır: kesme bölgesinden gelen sıçrama uç yüzeyinde birikerek delikleri kısmen tıkar ve ön ısıtma alevinin şeklini bozar. Uçlarınızın delik çaplarına uyacak şekilde boyutlandırılmış bir dizi uç temizleme eğesi, bu birikimi saniyeler içinde ortadan kaldırır. Deliğin genişletilmesini veya yeniden şekillendirilmesini önlemek için her zaman deliğin karşı tarafını değil eksenini temizleyin.
Merkezi kesme oksijen deliği daha dayanıklıdır ancak hasara karşı dayanıklı değildir. Delik aşınmasının belirtileri arasında delik çıkışında gözle görülür bir çan ağzı şekli, büyütüldüğünde görülebilen delik duvarlarında çukurlaşma ve sıkı, tutarlı bir jet sağlamak yerine dışarı doğru yayılan kesikli bir oksijen akışı yer alır. Aşınmış bir kesme deliği temizlenerek onarılamaz; ucun değiştirilmesi gerekir.
Ucu hemen değiştirin aşağıdaki durumlardan herhangi biri mevcutsa: uç gövdesinde çatlaklar veya yarıklar; bir uç temizleyiciyle eski haline döndürülemeyen delikler; gözle görülür biçimde deforme olmuş bir delik çıkışı; veya temizlikten ve doğru mesafe yeniden sağlandıktan sonra bile tekrarlanan geri tepmeler. Hasarlı bir ucu çalıştırmak yalnızca bir kalite sorunu değil, bir güvenlik tehlikesidir. İki parçalı uçlar için iç ve dış bileşenleri ayrı ayrı inceleyin; genellikle yalnızca tek parçanın değiştirilmesi gerekir, bu da bakım maliyetini azaltır.
Delikleri ve delik çıkışını fiziksel hasardan korumak için uçları özel bir tutucuda veya kutuda saklayın. Sert bir zemine düşme sonucu uç yüzeyinde meydana gelen küçük ezikler veya darbeler bile, ön ısıtma deliklerini vaktinden önce değiştirmeyi gerektirecek kadar bozabilir.