Profesyonel Kesim Kitinin Temel Bileşenleri
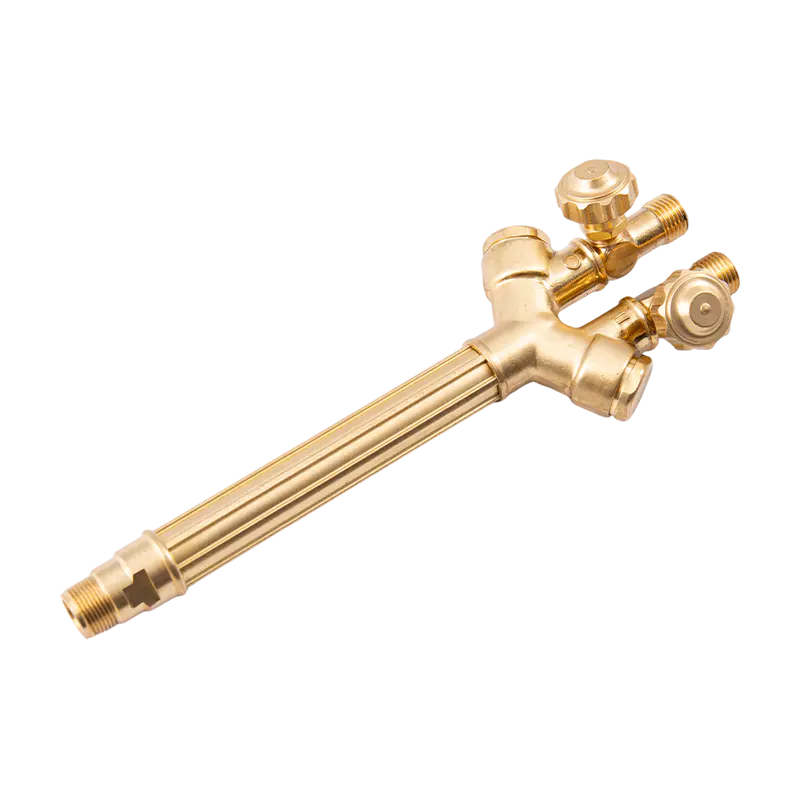
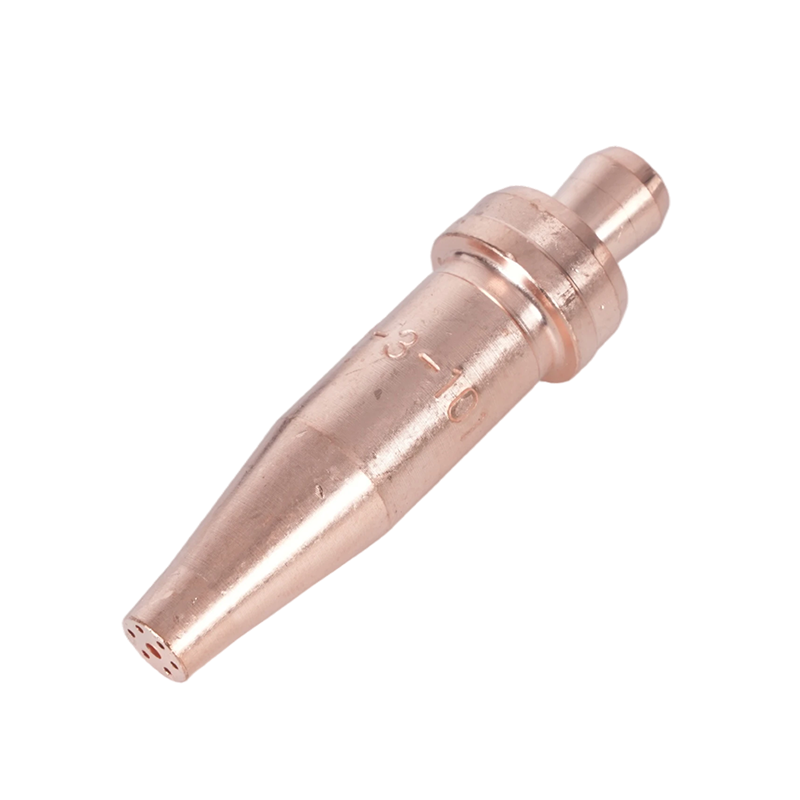
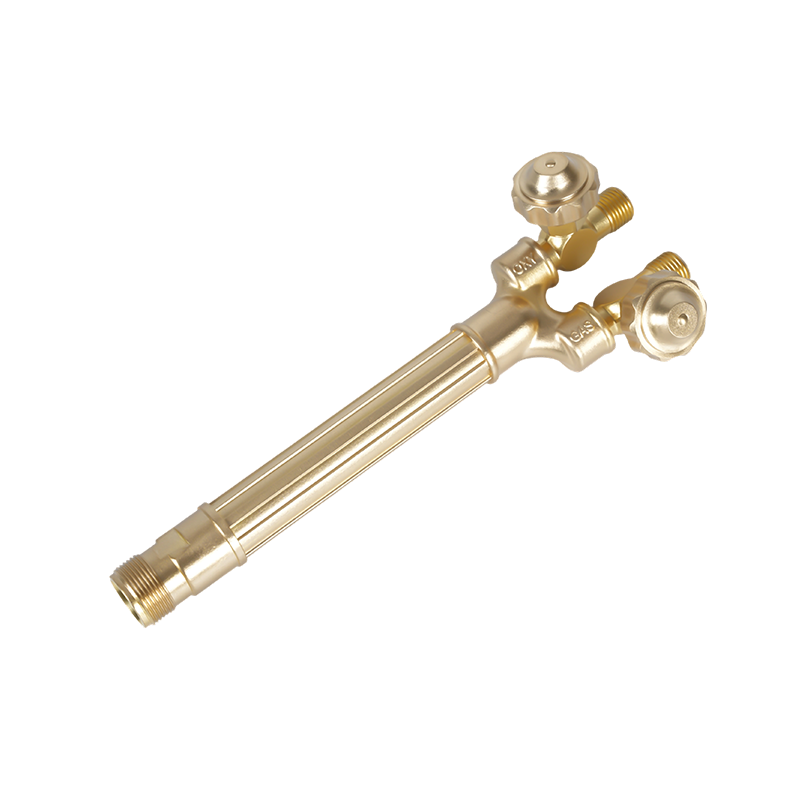
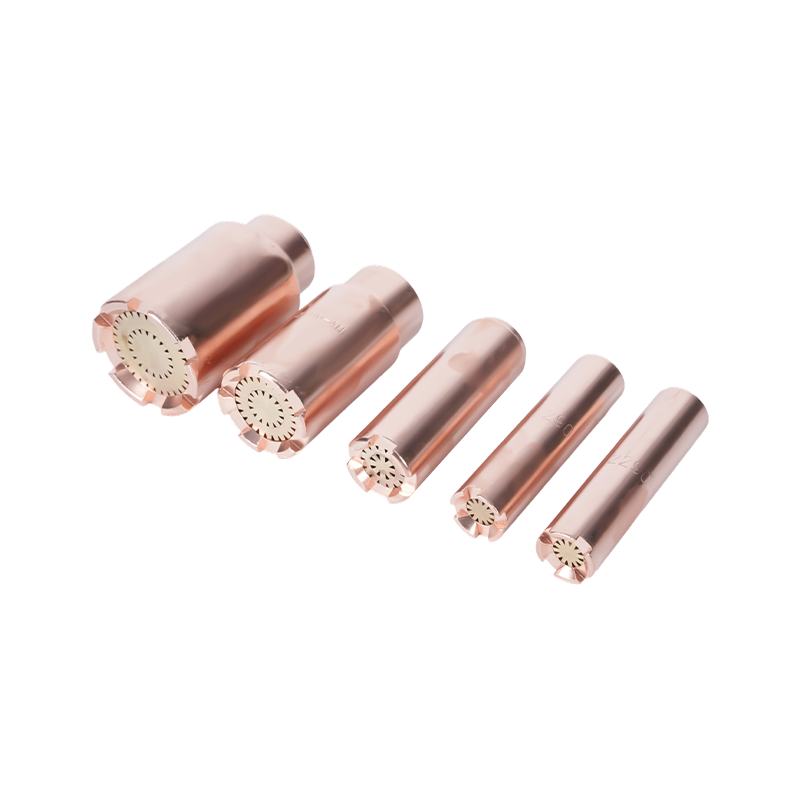
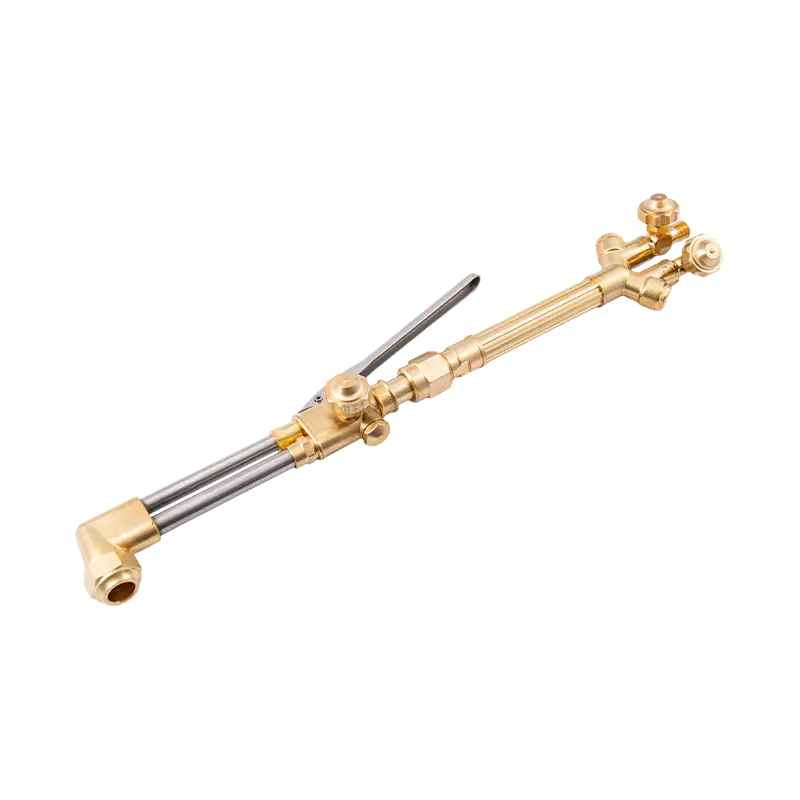
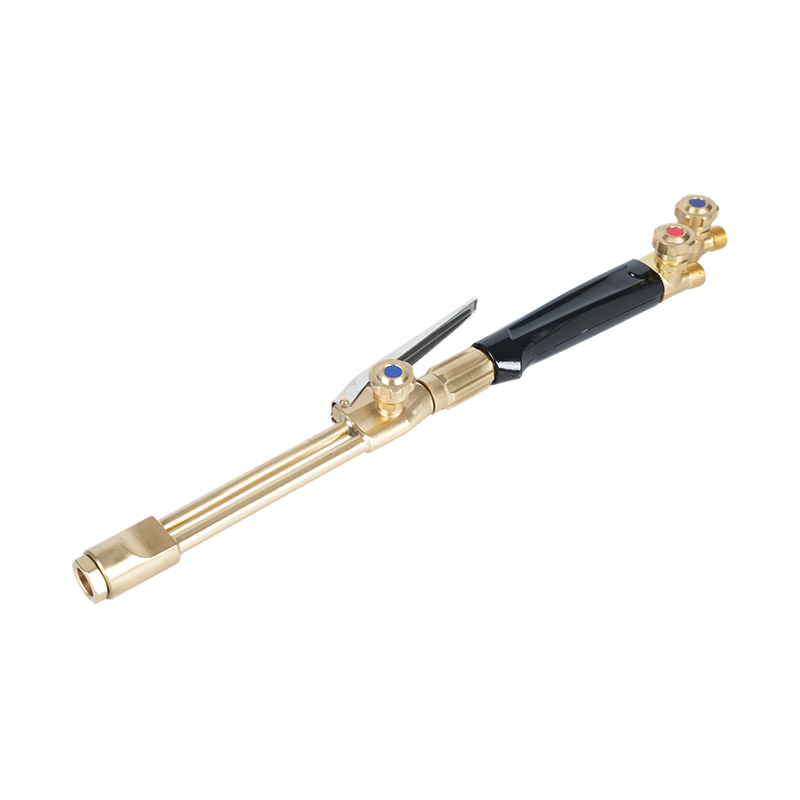
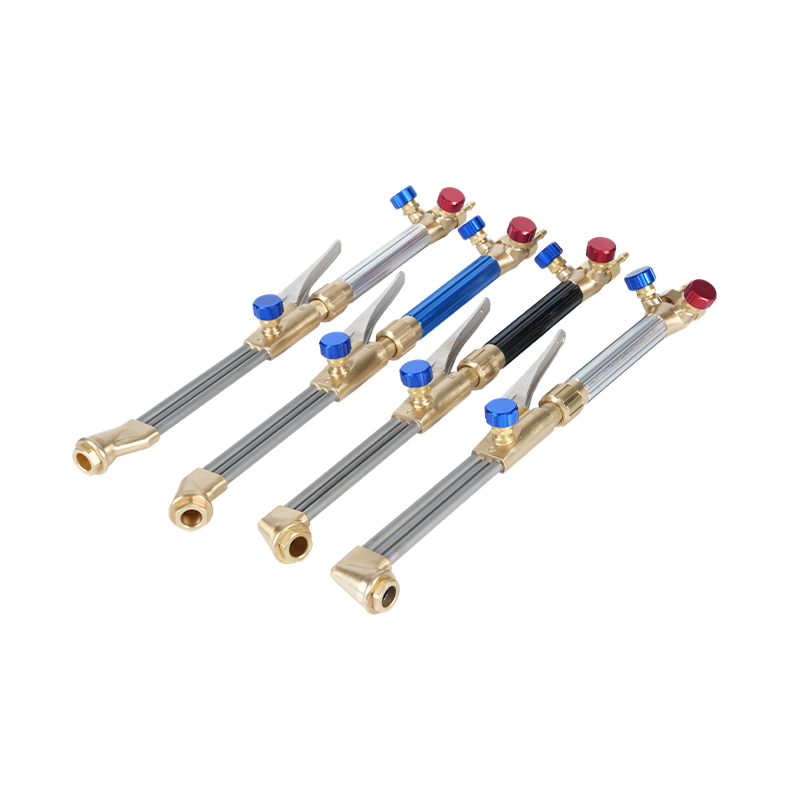
Yüksek kaliteli kesme meşale seti bir sap ve uçtan daha fazlasıdır; metal üretiminde hassasiyet, güvenlik ve verimlilik için tasarlanmış entegre bir sistemdir. Standart bir oksi-asetilen veya oksi-propan kitinin özünde bir fener sapı, karıştırma başlığı, kesme aparatı, çeşitli boyutlarda uçlar, hortumlar, regülatörler ve çoğunlukla bir vurucu veya çakmak bulunur. Bu bileşenler arasındaki sinerji, kesimin kalitesini, kullanım kolaylığını ve ekipmanın ömrünü belirler.
Profesyoneller ve ciddi hobi sahipleri için oksi-yakıt ve plazma kesme teknolojileri arasında seçim yapmak çok önemlidir. Oksi-yakıt kitleri çok yönlüdür, kesme, kaynaklama, sert lehimleme ve ısıtma kapasitesine sahiptir, bu da onları genel onarım ve kalın çelik işleme için ideal kılar. Plazma kesme kitleri ise daha ince metallerde daha hızlı, daha temiz kesimler sunar ancak bir elektrik güç kaynağı ve basınçlı hava gerektirir. Malzeme kalınlığı ve taşınabilirlik gereksinimleri gibi özel uygulama ihtiyaçlarını anlamak, doğru kiti seçmenin ilk adımıdır.
Oksi-Yakıt ve Plazma: Doğru Teknolojiyi Seçmek
Oksi-yakıt ve plazma kesme kitleri arasındaki karar büyük ölçüde yapılan işin türüne bağlıdır. Her teknolojinin verimliliği ve maliyeti etkileyen farklı avantajları ve sınırlamaları vardır.
Oksi-Yakıt Kesim Sistemleri
Oksi-yakıtlı kesme torçları, metali ateşleme sıcaklığına kadar ısıtmak için yakıt gazı (asetilen, propan veya doğal gaz) ve oksijenin bir kombinasyonunu kullanır, ardından erimiş malzemeyi yüksek basınçlı bir oksijen akışıyla patlatır. Bu kitler son derece portatiftir ve elektrik gerektirmez; bu da onları saha çalışması, yıkım ve kalın çelik levhaları kesmek için mükemmel kılar. 12 inç veya daha fazla . Ancak plazmaya kıyasla daha geniş bir çentik (kesim genişliği) oluştururlar ve kesim sonrası daha fazla temizlik gerektirirler.
Plazma Kesim Sistemleri
Plazma kesme kitleri, metali eritip dışarı atan aşırı ısıtılmış bir plazma kanalı oluşturmak için elektrik arkı ve sıkıştırılmış gaz kullanır. Aşağıdaki malzemelerde önemli ölçüde daha hızlıdırlar 1 inç kalınlığında ve minimum düzeyde ısıdan etkilenen bölgeler üreterek genellikle daha fazla taşlama gerektirmeyen daha temiz kenarlar elde edilmesini sağlar. Plazma üniteleri güç kaynağı nedeniyle daha ağır olmasına ve temiz, kuru bir hava kaynağına ihtiyaç duymasına rağmen, hassasiyetleri ve hızları onları otomotiv tamiri, HVAC işleri ve sanatsal metal imalatı için vazgeçilmez kılmaktadır.
Kesim Hızı (1/2" Çelik)| Özellik | Oksi-Yakıt Kiti | Plazma Kesici Seti |
|---|---|---|
| Maksimum Kesim Kalınlığı | 12 inçe kadar | Tipik olarak 1-2 inç'e kadar |
| Taşınabilirlik | Yüksek (Güç gerektirmez) | Orta (Güç gerektirir) |
| Yavaş | Hızlı | |
| Malzeme Çok Yönlülüğü | Yalnızca çelik (kesmek için) | Çelik, Alüminyum, Paslanmaz |
Güvenlik Protokolleri ve Koruyucu Donanım
Bir kesme torç kitinin çalıştırılması aşırı sıcaklıklar, yüksek basınçlı gazlar ve yoğun ışık gerektirir; bu da güvenliği en yüksek öncelik haline getirir. Kazaları ve uzun vadeli sağlık sorunlarını önlemek için uygun eğitim ve kişisel koruyucu ekipmanın (KKD) kullanılması tartışılamaz.
Temel Kişisel Koruyucu Ekipman
Kıvılcımlara ve erimiş cüruflara karşı koruma sağlamak için her operatör deri önlük veya ceket gibi aleve dayanıklı giysiler giymelidir. Ağır hizmet tipi deri eldivenler elleri ısıdan ve keskin metal kenarlardan korur. Gözlerin korunması kritik öneme sahiptir; gölge 5 ila 8 lens Oksi yakıtlı kesim için tavsiye edilirken, plazma kesimi amperajına bağlı olarak daha koyu tonlar gerektirebilir. Ayrıca çelik burunlu botlar ve işitme koruması da standart kitin parçası olmalıdır.
İşyeri Güvenliği Önlemleri
Torcu ateşlemeden önce çalışma alanının yağ, gres ve kağıt gibi yanıcı maddelerden arınmış olduğundan emin olun. Yakındaki yanıcı yüzeyleri örtmek için yangına dayanıklı battaniyeler kullanın. Her kullanımdan önce daima sabunlu su kullanarak hortumlarda sızıntı olup olmadığını kontrol edin ve patlayıcı reaksiyonlara neden olabileceğinden oksijen bağlantılarında asla yağ veya gres kullanmayın. Özellikle galvanizli veya boyalı metalleri keserken zararlı dumanları gidermek için uygun havalandırma şarttır.
- Hem yakıt hem de oksijen hatlarına geri dönüş önleyiciler takın
- ABC Sınıfı bir yangın söndürücüyü hemen erişebileceğiniz bir yerde tutun
- Devrilmeyi ve valf hasarını önlemek için gaz silindirlerini dik bir şekilde sabitleyin
- Yanan bir meşaleyi bir an bile olsa asla gözetimsiz bırakmayın
Bakım ve Sorun Giderme Genel Sorunları
Düzenli bakım, kesme torç kitinizin ömrünü uzatır ve tutarlı performans sağlar. Operasyonel sorunların çoğu kirli uçlardan, aşınmış contalardan veya uygun olmayan gaz basınçlarından kaynaklanır ve bunların hepsi rutin bakımla kolayca giderilebilir.
Uç Temizleme ve Değiştirme
Tıkalı veya hasarlı uçlar, düşük kesim kalitesinin en yaygın nedenidir. Ön ısıtma deliklerinden ve kesme oksijen deliğinden cüruf ve karbon birikimini gidermek için bir uç temizleyici eğe seti kullanın. Ucun çukurlaşması veya deforme olması halinde, derhal değiştirin; bu, dengesiz ısınmaya ve tehlikeli geri tepmelere yol açabilir. Kullanılmadığı zaman fiziksel hasarı önlemek için uçları koruyucu bir kutuda saklayın.
Hortum ve Regülatör Bakımı
Hortumları düzenli olarak çatlak, çıkıntı veya aşınma belirtileri açısından inceleyin. Sızıntılar yangın tehlikesine yol açabileceğinden hasar görmüş hortumları değiştirin. Hassas cihazlar olduklarından regülatörleri temiz tutun ve darbelere karşı koruyun. Kiti kapatırken daima önce silindir vanalarını kapatın, ardından regülatörler ve hortumlar üzerindeki basıncı azaltmak için hatların havasını alın. Bu uygulama diyaframlar üzerindeki baskıyı önler ve bir sonraki kullanım için doğru basınç okumaları sağlar.
- Her kullanımdan önce sabunlu su ile sızıntı olup olmadığını kontrol edin
- Her birkaç saatlik çalışmadan sonra uçları temizleyin
- Torç kollarındaki O-halkaları oksijen uyumlu gresle yağlayın
- Kiti doğrudan güneş ışığından uzakta, kuru ve havalandırılmış bir alanda saklayın
Sonuç olarak doğru olanı seçmek ve sürdürmek kesme meşale seti Verimli ve güvenli metal işleme için gereklidir. İster oksi-yakıtın çok yönlülüğünü ister plazmanın hassasiyetini seçin, bileşenleri anlamak, katı güvenlik protokollerine uymak ve düzenli bakım yapmak profesyonel sonuçlar ve uzun vadeli güvenilirlik sağlayacaktır. Kaliteli ekipmana ve uygun eğitime yatırım yapmak, herhangi bir imalat projesi için üretkenlik ve güvenlik açısından olumlu sonuçlar verir.