Örtülü Kaynak ve Ark Kaynağı: Karışıklığı Gidermek
Bu karşılaştırma, daha başlamadan insanları şaşırtıyor çünkü karşılaştırılan iki şey aslında ayrı kategoriler değil. Örtülü kaynak bir ark kaynağı türüdür - yanında duran rakip bir süreç değil. "Ark kaynağı", metali eritmek için elektrik arkı kullanan herhangi bir işlemin şemsiye terimidir ve çubuk, MIG, TIG ve flux-core'un tümü bu şemsiyenin altına düşer.
Çoğu insanın "yapışkan ark kaynağına karşı" sorusunu sorduğunda kastettiği aslında "yapışkan vs. ark kaynağı işlemleri"dir - genellikle MIG veya TIG. Stick'in resmi adı, ABD dışında bazen manuel metal ark kaynağı olarak da adlandırılan korumalı metal ark kaynağıdır (SMAW). Eski esnaf arasında "ark kaynağı" takma adını kazandı çünkü onlarca yıldır herkesin varsayılan olarak kullandığı ark işlemiydi.
Örtülü Kaynak (SMAW) Aslında Nasıl Çalışır?
Bir çubuk kaynakçı, bir kelepçede tutulan tükenebilir bir elektrottan (akı ile kaplanmış bir metal çubuk) akım geçirir. Çubuğun iş parçasına çarpması bir ark oluşturur ve ısı hem ana metali hem de çubuğun kendisini eritir. Akı kaplaması yandıkça, kaynak havuzu çevresinde koruyucu bir gaz üretir ve soğuyan metalin üzerinde bir cüruf tabakası bırakır; bunların her ikisi de atmosferik oksijen ve nitrojenin bağlantıyı kirletmesini engeller.
Bu cüruf katmanı, sürecin ne kadar bağışlayıcı olduğunun değiş tokuşudur. İyi çalışması için tabancadan beslenen bir koruyucu gaza ve nispeten temiz bir yüzeye ihtiyaç duyan MIG veya TIG'den farklı olarak, çubuk elektrot doğrudan hadde tufalını, hafif pası veya boyayı yakabilir ve yine de sağlam bir kaynak üretebilir. Maliyet, bir sonraki aşamaya geçmeden önce cürufu temizlemek için her geçişten sonra yapılan ufalama ve tel fırçalama adımıdır.
Örtülü ve Diğer Ark Kaynak Prosesleri: MIG, TIG, Flux-Core
Çubuk, birkaç ark kaynağı işlemi arasında doğru bir şekilde çerçevelendiğinde, bir işi gerçekten etkileyen metriklerde diğerleriyle nasıl karşılaştırılacağı daha yararlı bir karşılaştırma olacaktır.
| Faktör | Çubuk (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Ekipman maliyeti | En düşük | Orta | En yüksek |
| Dış mekan/rüzgarlı kullanım | Mükemmel | Zayıf | Zayıf |
| Yüzey hazırlığı gerekli | Asgari | Önemli | Önemli |
| Kaynak sonrası temizlik | Cüruf talaşı gerekli | Asgari | Asgari |
| Kalın malzemede en iyisi | Evet, ⅜ inçten fazla | İnce malzemede daha iyi | İnce malzemede daha iyi |
| Öğrenme eğrisi | Orta to steep | En kolay | En dik |
Stick'in en büyük yapısal avantajı bağımsızlıktır; koruyucu gaz şişesinin olmaması gazın rüzgarla uçup gitmediği anlamına gelir ve çubuk makinesi bir iş sahasına tekerlekli sandalyeyle gitmek yerine taşınabilecek kadar küçük olabilir. MIG, bu taşınabilirliği hız ve çok daha kısa bir öğrenme eğrisi ile takas ediyor, bu nedenle mağaza imalat işlerine hakim oluyor. TIG, kontrol ve kaynak kalitesi için hızdan ödün verir ve görünüm ve hassasiyetin üretim hızından daha önemli olduğu durumlarda onu tercih haline getirir.
Örtülü Kaynak Doğru Çağrı Olduğunda
Stick, diğer süreçlerin zorlandığı durumlarda geçimini sağlar. Dış mekandaki yapısal işler, çiftlik ve çiftliğin onarımı, boru hattı inşaatı ve saha çalışmaları genel olarak kalıcıdır çünkü bir esintide kaybedecek koruyucu gaz yoktur. Daha kalın yapısal çelik (⅜ inçten fazla plaka ve kiriş) çubuk kaynağı iyi alır ve işlem, önce kapsamlı bir taşlama olmadan MIG kaynağının kalitesini bozabilecek kirli, paslı veya boyalı metali işler.
Aynı zamanda ekipman basitliği açısından da kazanır. Bir çubuk kaynak makinesi, bir avuç dolusu elektrot kutusu ve bir topraklama kelepçesi, bir kamyon kasasına sığabilecek eksiksiz bir kurulumdur ve bu, sabit bir atölyeden uzakta onarım işi yapan herkes için önemlidir.
Arc'ın Ötesinde: Bir Kaynak Atölyesinin Başka Nelere İhtiyacı Var?
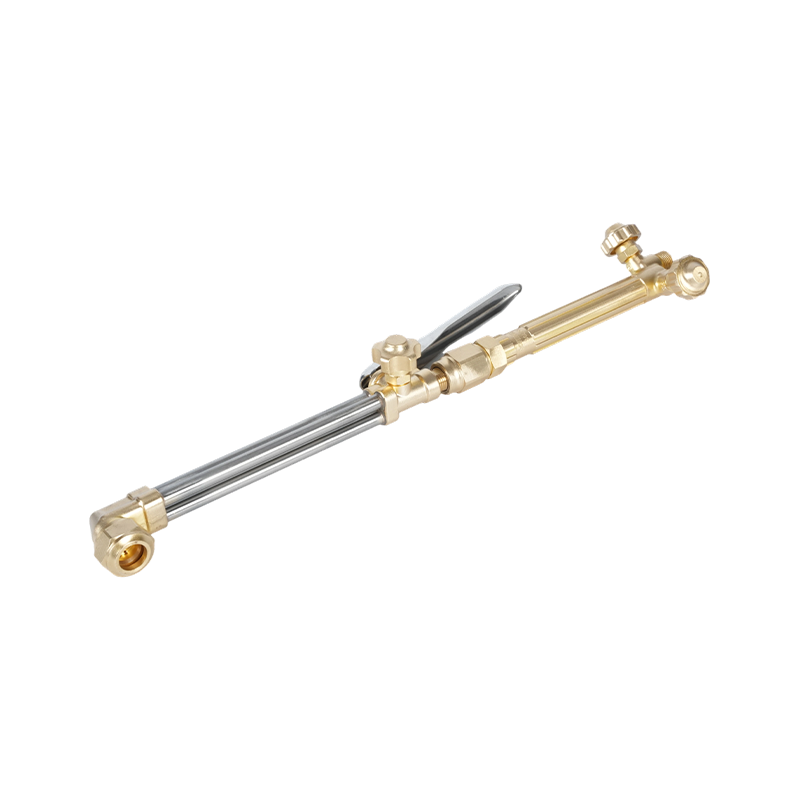
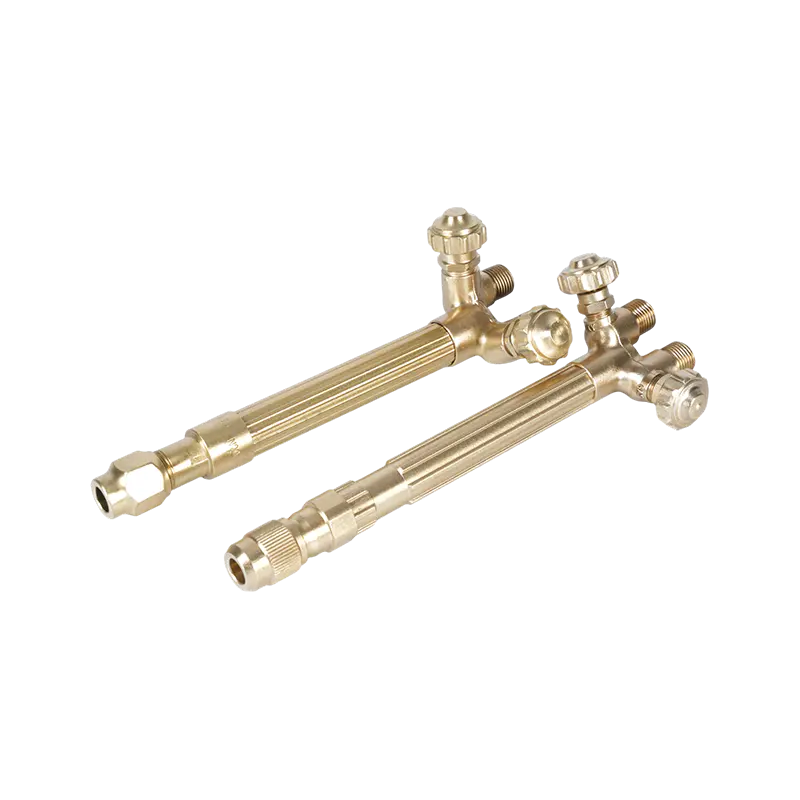
Bir yay işleminin seçilmesi iş akışının yalnızca bir parçasıdır. Örtülü kaynak işlerinin çoğu, arkın kendisiyle hiçbir ilgisi olmayan adımlarla başlar ve biter. Çeliğin genellikle kaynak masasına ulaşmadan önce uygun boyutta kesilmesi gerekir. Kaynak öncesinde çeliğin hazırlanması ve boyutlandırılması için el kesme hamlaçları Gelin — oksi-yakıt kesimi, kalın levhaları plazma tablası olmadan yerinde kesmenin standart yolu olmaya devam ediyor.
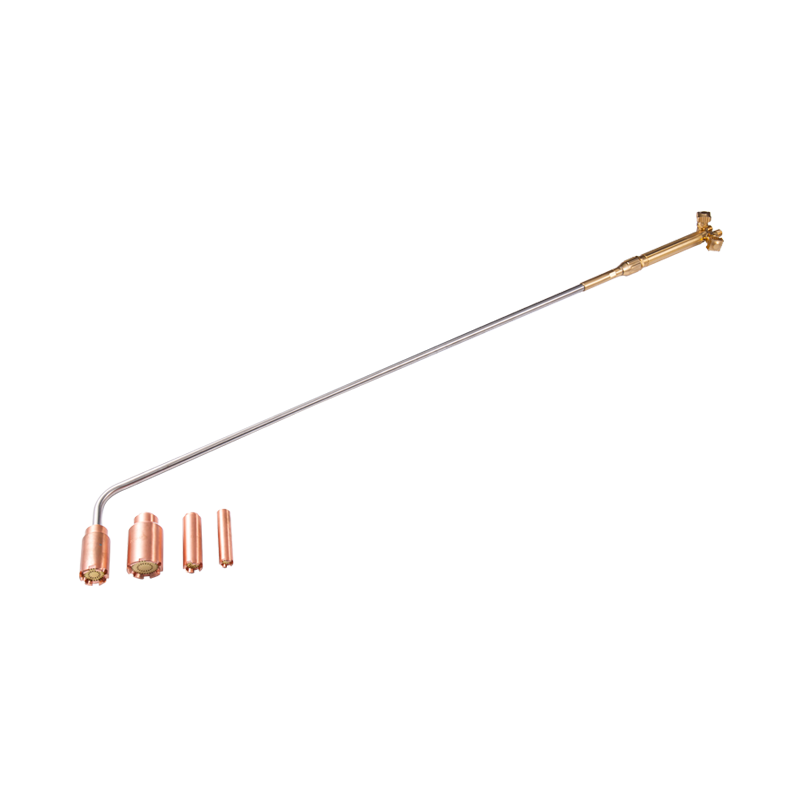
Kalın bölümler ayrıca elektrot bağlantı noktasına temas etmeden önce ön ısıtma geçişinden de yararlanır, çünkü soğuk çeliğin sıcaklığa getirilmesi kaynak soğudukça çatlama riskini azaltır. Kalın çeliğin kaynak öncesinde ısıtılması için oksi-yakıtlı ısıtma torçu basit bir torç ucunun eşit şekilde ısınması için çok ağır olan malzemeye basar. Alev boyutunun işe uygun olması da önemlidir. metal kalınlığına uygun kesme torç uçları kesiği temiz tutun ve hem hazırlık hem de kaynak sonrası düzeltme işlerinde boşa giden gazı azaltın.
Ark Kaynak Ekipmanlarının Etrafında Güvende Kalmak
Ark kaynağı, aynı atölyede yapılan herhangi bir oksi-yakıt çalışmasından ayrı olarak kendi tehlikelerini de taşır. Elektrik çarpması özellikle sopa ekipmanlarıyla ilgili temel sorundur ve OSHA'nın ark kaynağı ve kesme standardı Bu riski azaltmak için özel olarak topraklama, elektrot tutucu yerleşimi ve kablo durumuna ilişkin gereksinimleri belirler.
Örtülü kaynağın oksi-yakıt kesme veya ısıtma ekipmanıyla aynı çalışma alanını paylaştığı durumlarda, gaz tarafı güvenliğine de aynı derecede önem verilmesi gerekir. Uygun şekilde derecelendirilmiş gaz basınç regülatörü Torç aşağı akışı için silindir basıncını güvenli sınırlar içinde tutar ve Yangının gaz hattına geri dönmesini engelleyen geri tepme önleyiciler Açık aleve giden herhangi bir hortum üzerinde pazarlık yapılamaz. Torca özgü önlemlere daha yakından bakmak için, kesme torçunun çalışmasıyla ilgili güvenlik önlemleri kılavuzumuz KKD'yi, gaz yönetimini ve bakım kontrollerini daha derinlemesine kapsar.