Her Kesim Gazının Oynadığı İki Rol
Her gaz kesme alevi, tek bir çok amaçlı gaz değil, iki farklı iş yapan iki ayrı gaz akışı arasındaki ortaklıkla çalışır. Bir yakıt gazı, metali tutuşma sıcaklığına yükselten ön ısıtma alevini oluşturmak için küçük bir oksijen akışıyla karışır. Bu sıcaklığa ulaşıldığında, çok daha büyük, ayrı bir saf oksijen akışı ucun ortasından geçerek sıcak metalle reaksiyona girerek erimiş cürufu oksitleyip kesimden dışarı atar.
Bu iki rolün karıştırılması çoğu kurulum hatasının kaynağıdır. Daha fazla yakıt gazı eklemek daha hızlı kesmez; yalnızca ön ısıtmayı değiştirir. Oksijen jeti asıl kesme işlemini gerçekleştirir ve onun saflığı ve akış hızı, kesimin ne kadar temiz ve hızlı olacağını gerçekten belirler. Bu ayrımı anlamak, gazları alışkanlıktan ziyade mantıklı bir şekilde seçmenin başlangıç noktasıdır.
Yakıt Gazı Seçenekleri: Asetilen, Propan, Doğal Gaz, MAPP ve Propilen
Beş yakıt gazı, oksi-yakıtlı kesme işinin büyük çoğunluğunu kapsar ve her biri alev sıcaklığı ile maliyet ve kullanım arasında farklı bir şekilde işlem yapar.
Asetilen Alternatiflerin herhangi birinden daha sıcak yanar ve oksi-asetilen alevinde kabaca 5.800-6.000°F'ye ulaşır. Bu ısı dar, yoğun bir koni içinde yoğunlaşır ve bu da metalin diğer yakıt gazlarından daha hızlı bir şekilde kesme sıcaklığına kadar önceden ısıtılmasını sağlar; bu nedenle delme hızının önemli olduğu durumlarda kaynak, sert lehimleme ve kalın plaka kesme için varsayılan olarak kalır. Bunun karşılığında, fit küp başına maliyet ve daha sıkı silindir depolama gereklilikleri bulunur. bir kesme için asetilenin propanla daha derin karşılaştırılması Bu maliyet değiş tokuşunun tam olarak nerede işe yarayıp yaramadığı konusunda ayrışır.
Propan ve doğal gaz 5.200°F'a yakın, gözle görülür derecede daha soğuk yanar ve bu ısıyı asetilenin sıkı konisi yerine daha geniş bir aleve yayar. Bu daha geniş alev aslında geniş alanları ısıtmak veya yüzeyin altındaki kalın plakayı önceden ısıtmak için bir avantajdır. Çoğu mağazayı propana çeken şey performans değil, ekonomidir. Propanın doldurulması daha az maliyetlidir ve depolama kuralları asetileninkinden daha az kısıtlayıcıdır; bu nedenle hurdalıklar ve saatlerce meşale çalıştıran dükkanlar genellikle bunu varsayılan olarak kullanır.
MAPP gazı (metilasetilen ve propadien karışımı) arada yer alır ve yaklaşık 2.976°C'de propvean daha sıcak bir alev üretir ve birincil konideki asetilene daha yakın bir ısı salınımı sağlar. Aynı zamanda patlayıcı bileşenlere ayrışma riski olmadan asetilenden daha yüksek basınçta çalışabilir, bu da onu derin sularda su altında kesim için uygulanabilir bir seçenek haline getiriyor - diğer yakıt gazlarının paylaşmadığı bir niş ama gerçek avantaj.
Propilen Sıvı bir petrol gazı ürünü olan , alev sıcaklığında MAPP'ye yakın bir yere iner ancak propanın yüksek oksijen-yakıt oranı gereksinimini paylaşır, bu da verimli bir şekilde yanmak için orantılı olarak daha fazla oksijen akışına ihtiyaç duyduğu anlamına gelir. Bu daha az yaygın bir seçimdir, ancak asetilen ve propanın pek isabet etmediği belirli bir ısı ve maliyet dengesi için optimizasyon yapan mağazalarda ortaya çıkar.
Bu yakıt gazlarının hiçbiri evrensel olarak en iyi seçim değildir. Doğru olanı plaka kalınlığına, torcun ne sıklıkta çalıştığına ve atölyenin aynı gaz kaynağıyla sadece kesme değil kaynak da yapıp yapmadığına bağlıdır.

Oksijen Saflığı Neden Herşeyi Değiştirir?
En çok dikkati yakıt gazı çekiyor ancak kesme kalitesini ve hızını gerçekte belirleyen şey kesme oksijen akışıdır. %99,5'in altındaki oksijen saflığı çok büyük bir etkiye sahiptir: Saflıktaki yalnızca %1'lik bir düşüş tipik olarak kesme hızını kabaca %25 oranında yavaşlatır ve safsızlıklar asıl kesmeyi gerçekleştiren oksidasyon reaksiyonunu sulandırdığı için gaz tüketimini de benzer bir marj kadar artırır.
Nozul ve uç tasarımı burada da önemlidir, çünkü kötü tasarlanmış bir uç, ortam havasının metale ulaşmadan önce oksijen akışına karışmasına izin verir ve en önemli noktada saflığı etkili bir şekilde azaltır. Torç uçlarının herkese uygun tek bileşen olmamasının nedenlerinden biri de budur; iyi tasarlanmış bir ucun içindeki geçiş geometrisi, oksijen akışını bu tür seyreltmeden korur.
Uçları, Regülatörleri ve Güvenlik Ekipmanlarını Gazınızla Eşleştirme
Bir kesme torcunun aşağı yöndeki her ekipmanı, içinden akan spesifik gaz etrafında inşa edilmiştir ve eşleşen ekipmanı değiştirmeden yakıt gazlarının değiştirilmesi, çoğu kurulum sorununun başladığı yerdir.
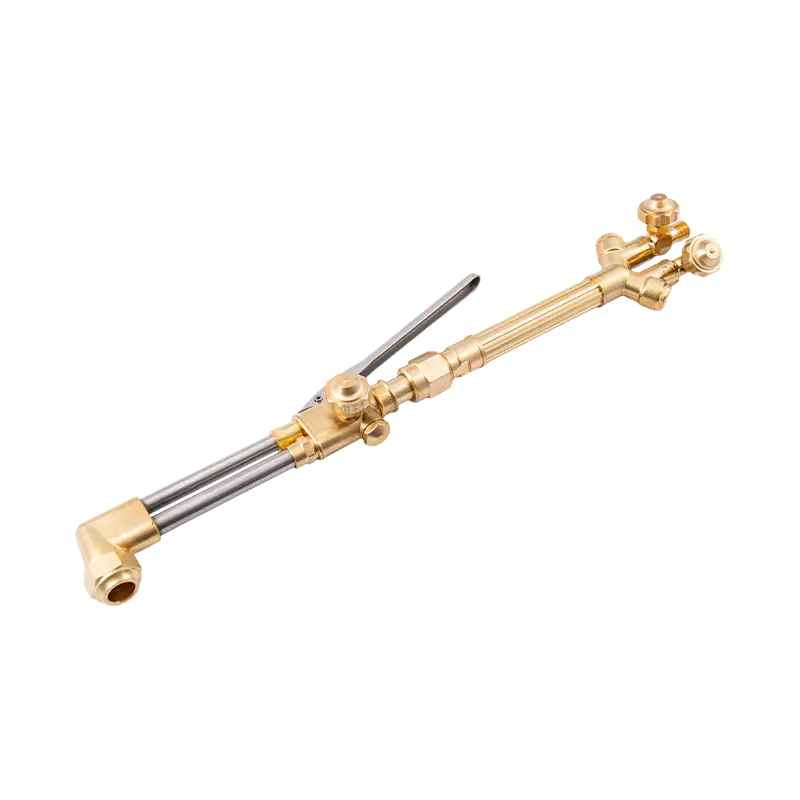
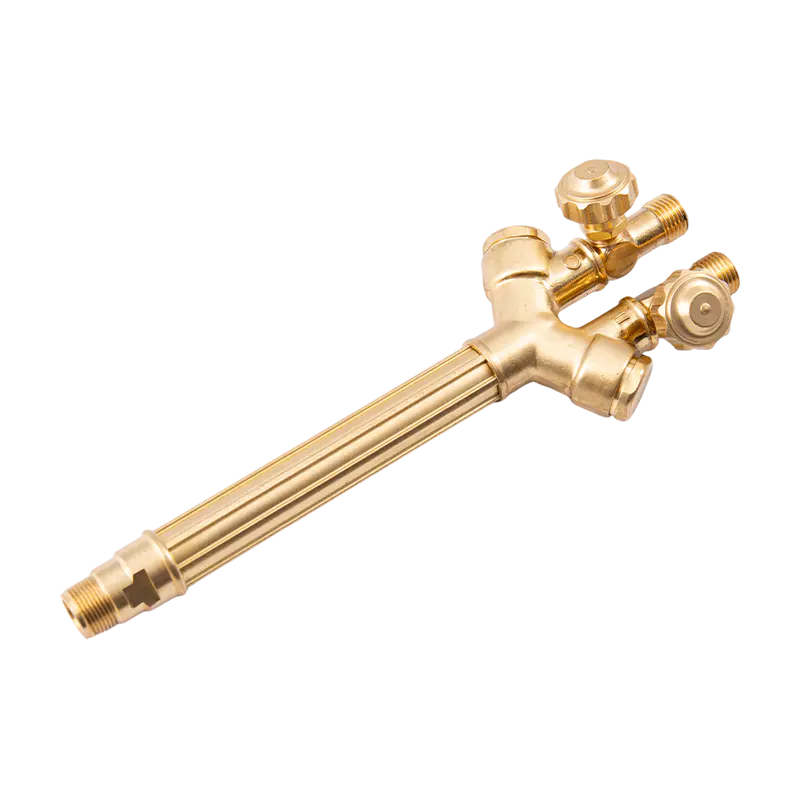
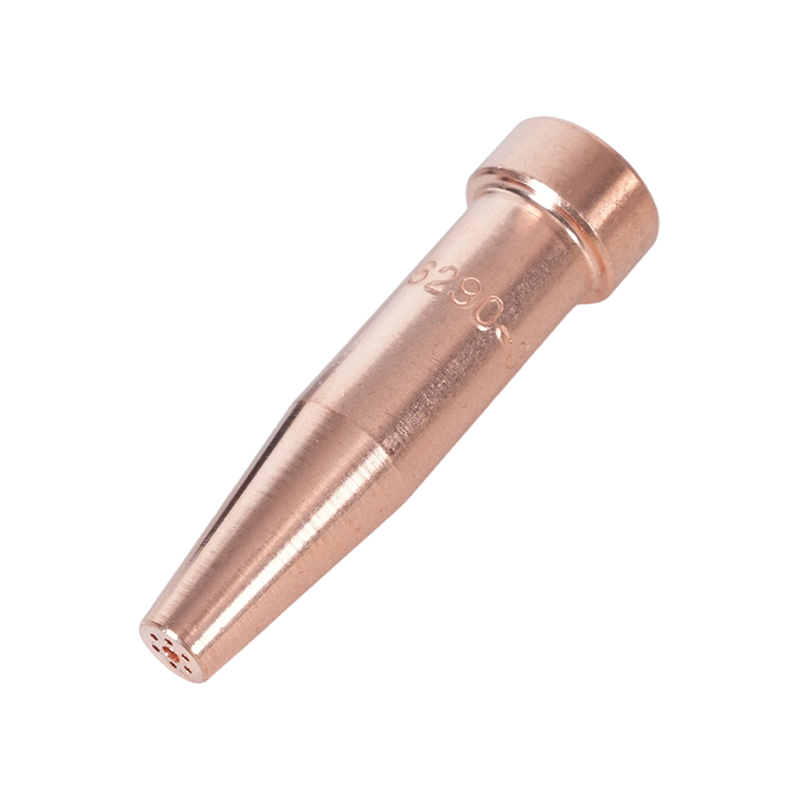
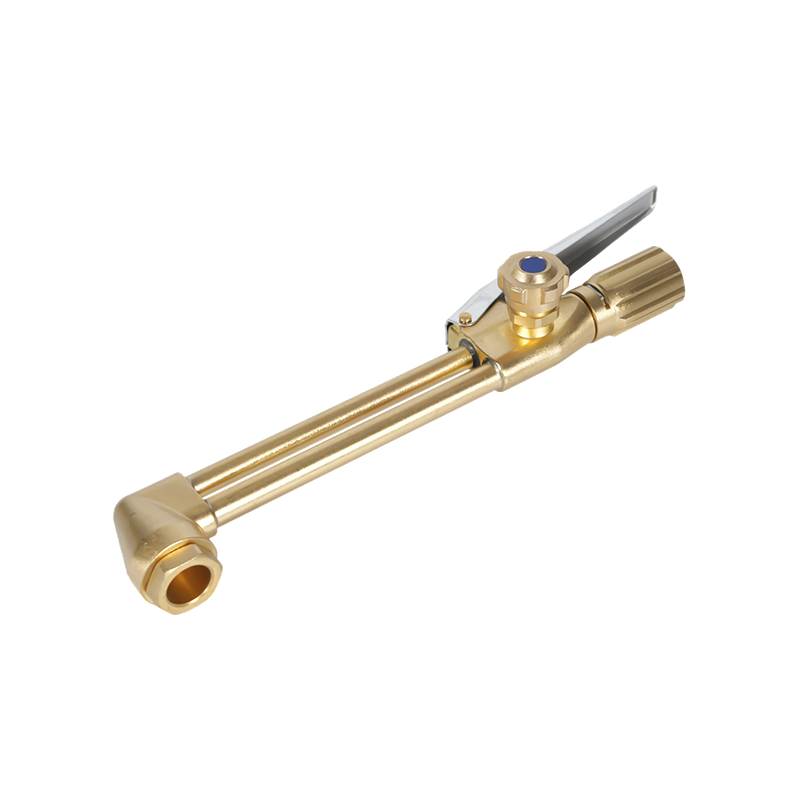
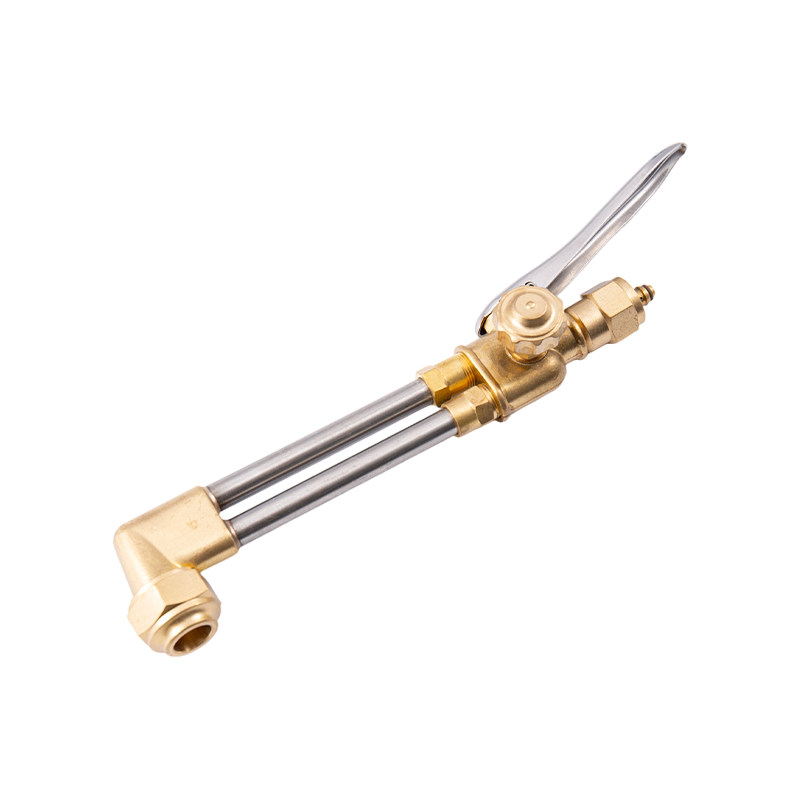
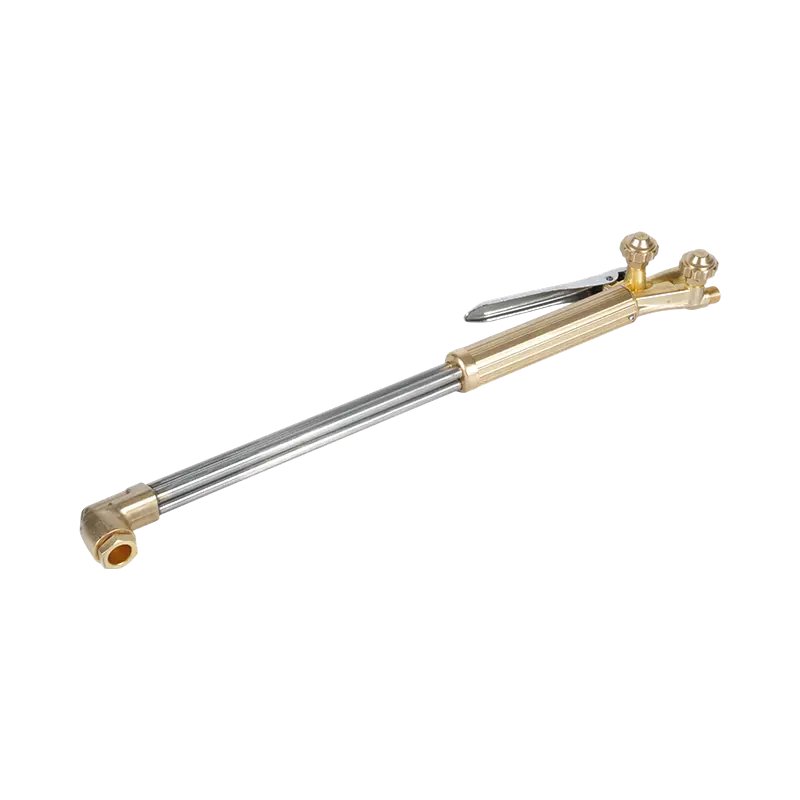
Meşale uçları bunun en açık örneğidir. Asetilen uçları, alev yakın aralıklı deliklerden çıkmadan önce ucun içinde yakıt ve oksijeni karıştıran bir ön karışım tasarımı kullanır. Propan ve doğal gaz uçları, bunun yerine, uç yüzünün hemen dışındaki gazları daha geniş bir yuva aracılığıyla karıştıran bir postmix tasarımı kullanır; çünkü bu gazlar, yakıta göre daha fazla oksijen hacmine ve stabilize olmak için ekstra karıştırma mesafesine ihtiyaç duyar. Asetilen cutting torch tips engineered for premix flame delivery ve Postmiks tarzı alevli karıştırma için tasarlanmış propan kesme torç uçları Aynı parçanın değiştirilebilir varyantları olmaktan ziyade bu yapısal farklılığı yansıtır.
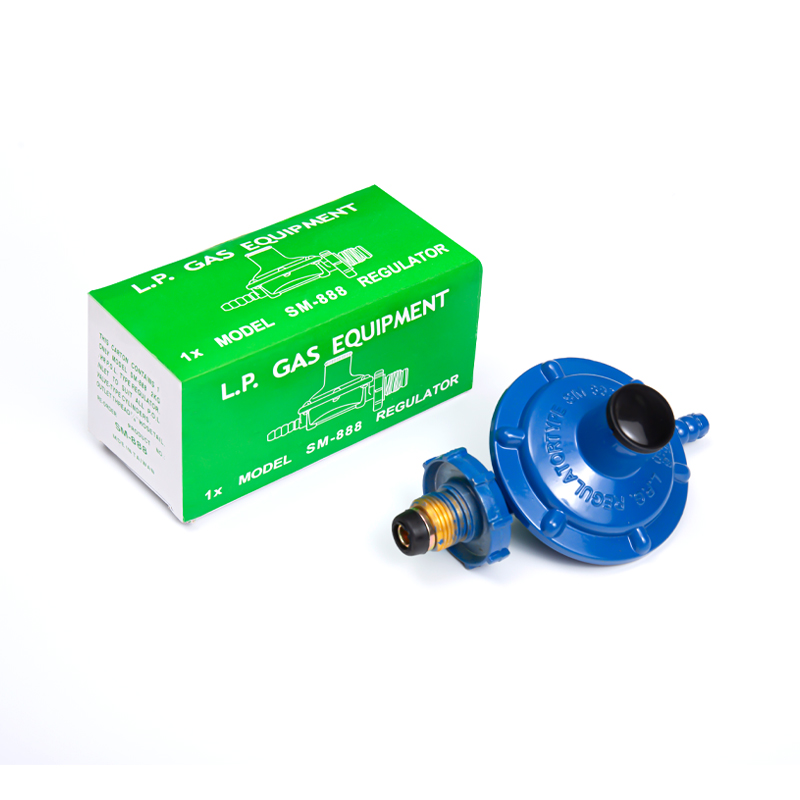
Regülatörler aynı gaza özgü mantığı taşır. Her biri belirli bir gazın basınç aralığına ve montaj standardına göre kalibre edilmiştir ve yanlış gazı uyumsuz bir regülatörden geçirmek, aşağı yöndeki ekipmanın hiçbir zaman derecelendirilmediği basınç oluşturma riskini taşır. Belirli yanıcı gaz türlerine uygun gaz basıncı regülatörleri Montajdan kaynaklanan bu farklılıkları hesaba katın.
Flashback tutucuları da aynı kurala uyar. Yakıt gazlarının alev alma aralığı ve bir alev cephesinin hortum içerisinde geriye doğru ne kadar hızlı ilerleyebileceği farklı olduğundan, fiilen kullanımda olan gaza göre sınıflandırılmış geri dönüş önleyiciler hattın hem regülatör hem de torç uçlarına oturmanız gerekir. Daha yakından bir bakış Her bir yakıt gazı için alev sıcaklığı ve yanma özellikleri verileri bu gazların tutuştuklarında ne kadar farklı davrandıklarını gösteriyor, tam da bu yüzden etraflarına kurulan ekipmanın birbirinin yerine geçememesinin nedeni bu. federal oksi-yakıt kaynak ve kesme güvenliği standardı bir atölyede hangi gazı çalıştırdığına bakılmaksızın geçerli olan silindir depolama ve hortum spesifikasyonlarına ilişkin temel gereklilikleri belirler.
Mağazanız için Doğru Gaz Kombinasyonunu Seçmek
Bir atölyenin hangi kesme gazını çalıştırması gerektiğine dair tek bir doğru cevap yoktur; karar, tek başına alev sıcaklığına ağır basan bir avuç pratik faktöre bağlıdır.
- Plaka kalınlığı ve delme hızı : Kalın plaka ve üretim kesimi, asetilenin konsantre ısısını ve daha hızlı delme sürelerini destekler.
- Görev döngüsü : Uzun süreler boyunca meşale çalıştıran mağazalar, genellikle propan veya doğal gazı tüm vardiya boyunca sürdürmeyi daha ucuz buluyor.
- Mevcut altyapı : Gaz boruları bulunan bir mağaza, tüp lojistiğinden kaçınmak için zaten doğal gaza yöneliyor.
- Çift amaçlı kullanım : Propan ve doğal gaz, oksi-yakıt kaynağının yerini alamayacağından, hem kaynak hem de kesim yapan atölyelerde genellikle asetilen bulundurulur.
Pek çok mağaza birden fazla yakıt gazı kurulumu çalıştırıyor ve eldeki işe göre geçiş yapıyor. Tek bir kazananı seçmekten daha önemli olan şey, torç üzerindeki her ucun, regülatörün ve geri tepme önleyicinin, gerçekte bağlı olan gazla eşleştiğinden emin olmaktır; uyumsuz ekipman, hem alev kalitesi sorunlarının hem de güvenlik risklerinin başladığı yerdir.