Oksi-Asetilen Kaynak Torcu Aslında Ne Yapar?
Asetileni saf oksijen içinde yakan bir meşale alevi kabaca ulaşır. 6.000°F , çeliği, dökme demiri ve demir dışı alaşımların çoğunu saniyeler içinde eritecek kadar sıcak. Isı, iki aşamalı bir yanma sürecinden gelir: iç koni, uçta oksijen ve yakıtın karıştığı yerde en sıcak şekilde yanar, dış zarf ise yanmayı ortam havasında tamamlar. Bu iç koni asıl kaynağın gerçekleştiği yerdir; operatör torcu bağlantı noktası boyunca hareket ettirdikçe dolgu çubuğu ortak bir eriyik havuzunda erir.
Ark proseslerinin aksine herhangi bir elektrik devresi söz konusu değildir. Ekipmanın güç erişimi olmayan iş sahalarında, mobil tamir kamyonlarında ve alev kontrolünün biriktirme hızından daha önemli olduğu sert lehimleme veya metal şekillendirme yapan atölyelerde kullanışlı kalmasının nedeni tam olarak budur. Değiş tokuş ısıdan etkilenen bölge boyutundadır; oksi-asetilen MIG veya TIG arkından daha sıcak ve daha yavaş çalışır, bu nedenle daha ince kesitlere ve onarım işlerine yüksek hacimli üretim kaynağından daha iyi uyum sağlar.
Meşalenin Anatomisi: Sap, İpuçları ve Ekler
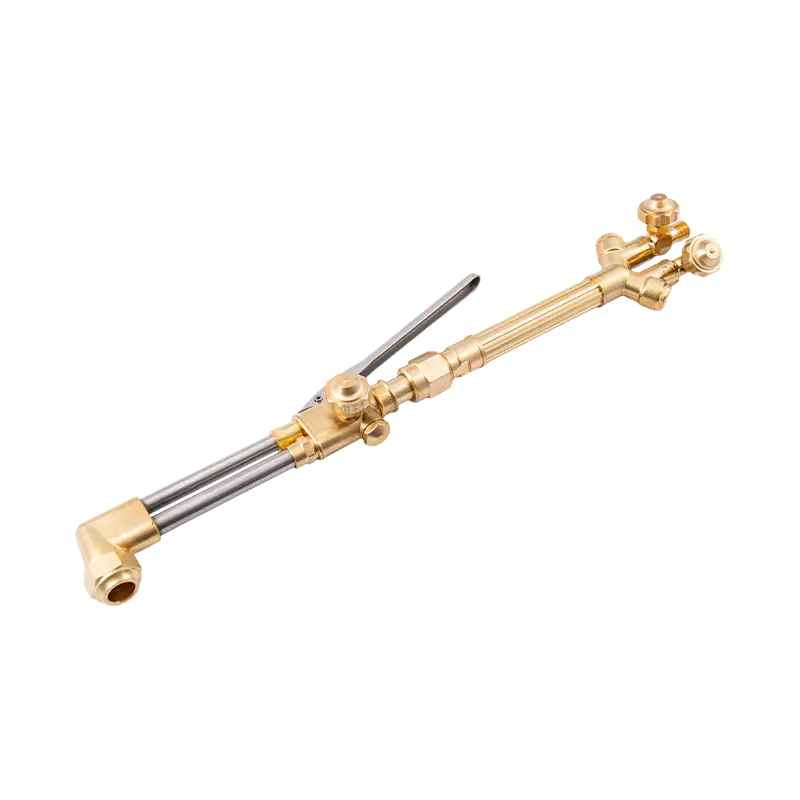
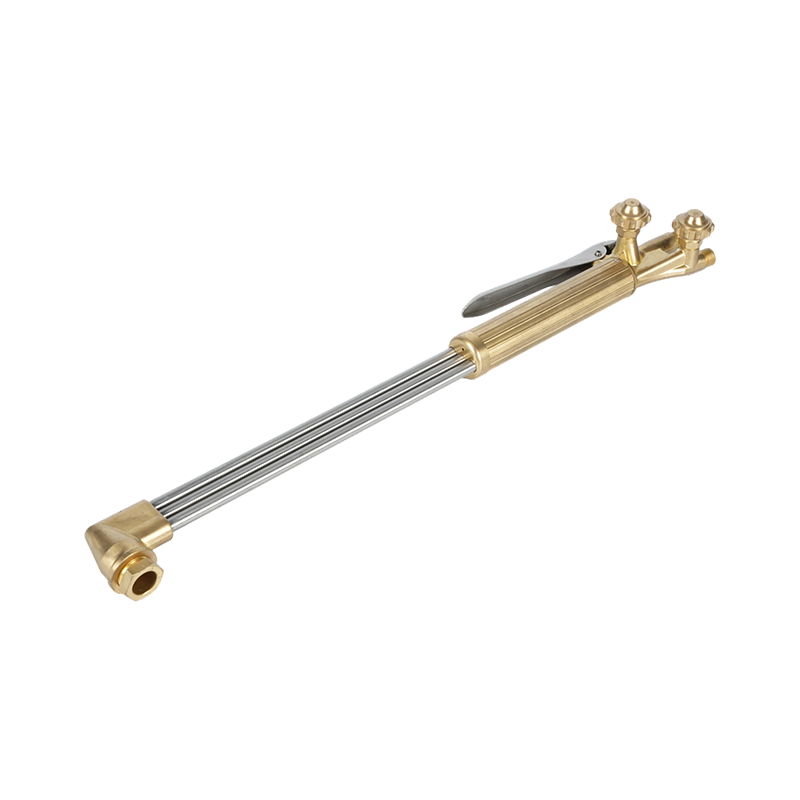
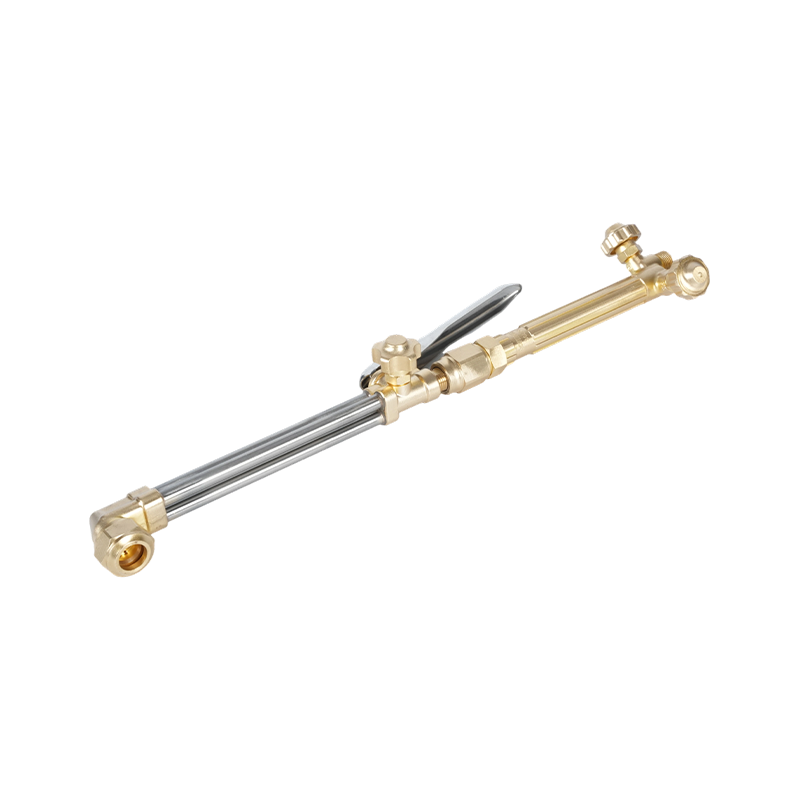
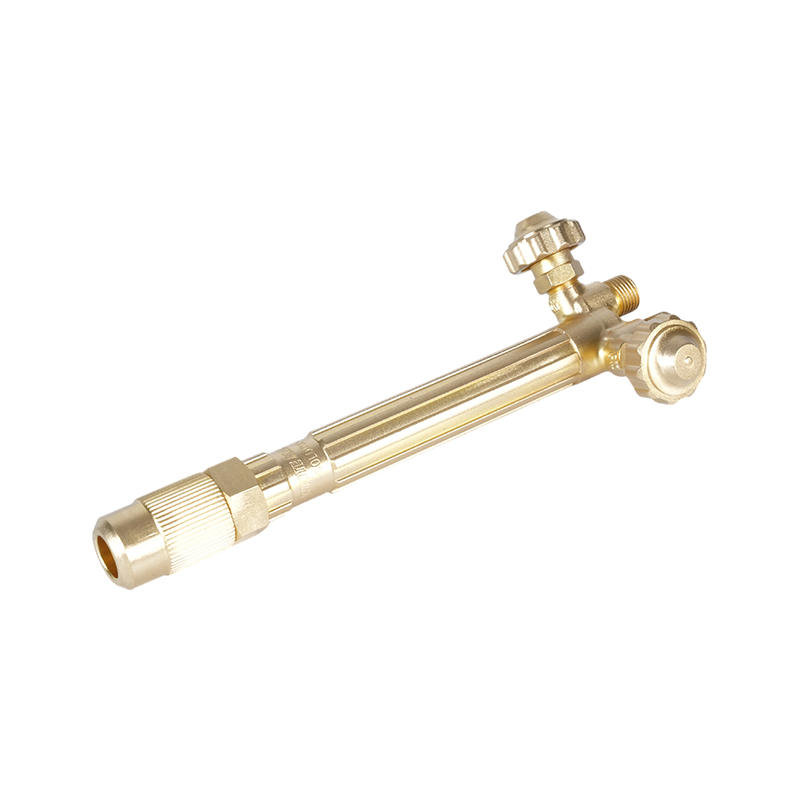
Her kurulum, oksijeni ve asetileni uca ulaşmadan karıştıran gövde olan torç sapıyla başlar. Saplar hafif, orta ve ağır hizmet derecelerine sahiptir ve derece, gerçekte kestiğiniz veya kaynak yaptığınız kalınlık aralığıyla eşleşmelidir; küçük boyutlu bir sap, kalın malzeme üzerindeki gaz akışını tıkar, büyük boyutlu bir sap ise ince işlerde yakıt israfına neden olur. Pirinç yapı standarttır çünkü asetilenin aşındırıcı etkisine çoğu alternatiften daha iyi direnç gösterir ve uzun süreli kullanım sırasında ısıyı operatörün elinden uzaklaştırır.
Aynı kurulumda birden fazla bağlantı boyutuna sahip mağazalar için, Sürekli asetilen kullanımı için üretilmiş pirinç kaynak torçu kolları Valf yuvaları zamanla daha az aşınma gördüğünden, tekrarlanan ateşleme döngüleri altında daha hafif hizmet alternatiflerine göre daha iyi dayanır.
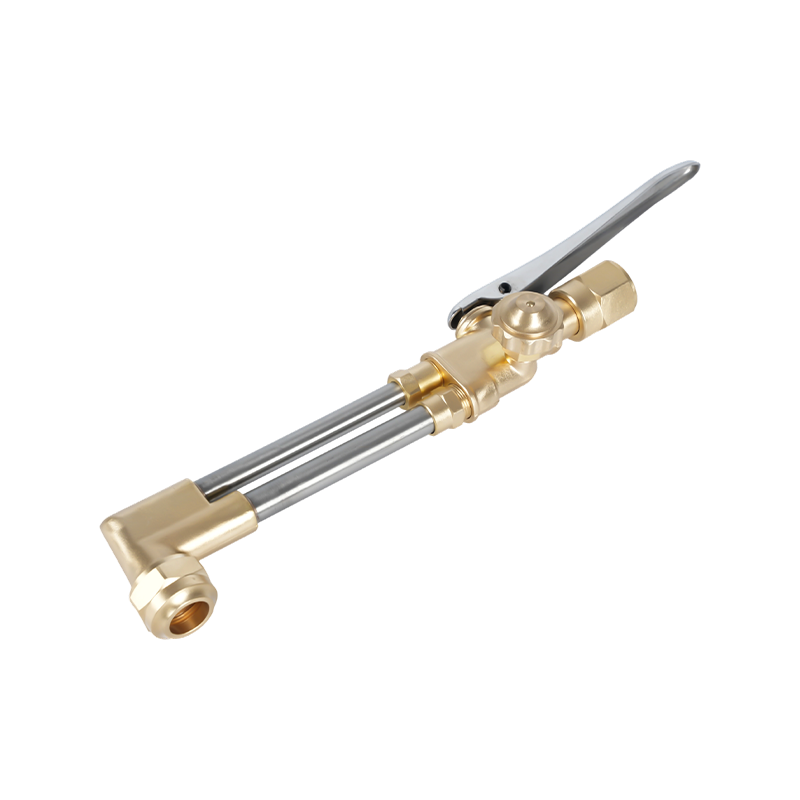
Ek parçalar işlevi değiştirmek için sapa takılır: füzyon çalışması için bir kaynak ucu, oksijen püskürtme tetikli bir kesme eki veya geniş bir alanı ısıtmak için bir gül goncası ucu. Her ataşman aynı sap gövdesine bağlanır, böylece bir sap, ekipman değişikliği yerine parça değişimiyle kaynak, kesme ve ısıtma işlerini kapsayabilir.
İş için Doğru Torç Ucunun Seçilmesi
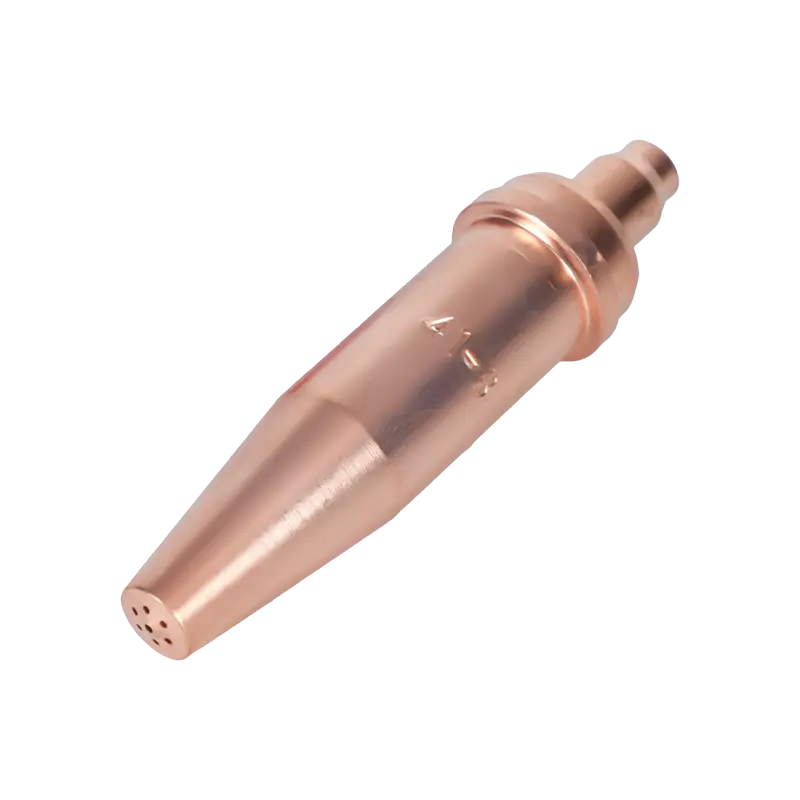
Uç boyutu gaz akış hızını belirler ve gaz akış hızı iş parçasına ne kadar ısının ulaşacağını belirler. Üreticiler arasında endüstri çapında tek bir numaralandırma sistemi yoktur, bu nedenle uç boyutları genellikle evrensel bir sayı yerine metal kalınlığına göre eşleştirilir; bir tedarikçi çizelgesi, kalınlığı söz konusu uç ailesi için doğru delik boyutuna dönüştürür. Malzeme için çok küçük bir uç çalıştırmak, kaynağın ısısını kaybeder ve zayıf erimeye neden olur; çok büyük olanı çalıştırmak ince stoğun aşırı ısınmasına ve yanmasına neden olur.
- İnce levha (1/16" altı): mevcut en küçük uç, daha düşük çalışma basıncı
- Orta plaka (1/16" ila 1/4"): orta aralık uç, her iki gaz üzerinde orta düzeyde basınç
- Ağır plaka (1/4"ten fazla): sap için derecelendirilmiş en büyük uç, daha yüksek oksijen akışı
Uç malzemesi ve delik tasarımı da alev stabilitesini etkiler. Kararlı alev kontrolü için tasarlanmış ağır hizmet tipi kaynak torçu uçları Özellikle alev tutarlılığının en önemli olduğu uzun kaynak çalışmalarında, küçük boyutlu veya aşınmış uçların eğilimli olduğu patlama ve geri tepmeye karşı dayanıklıdır.
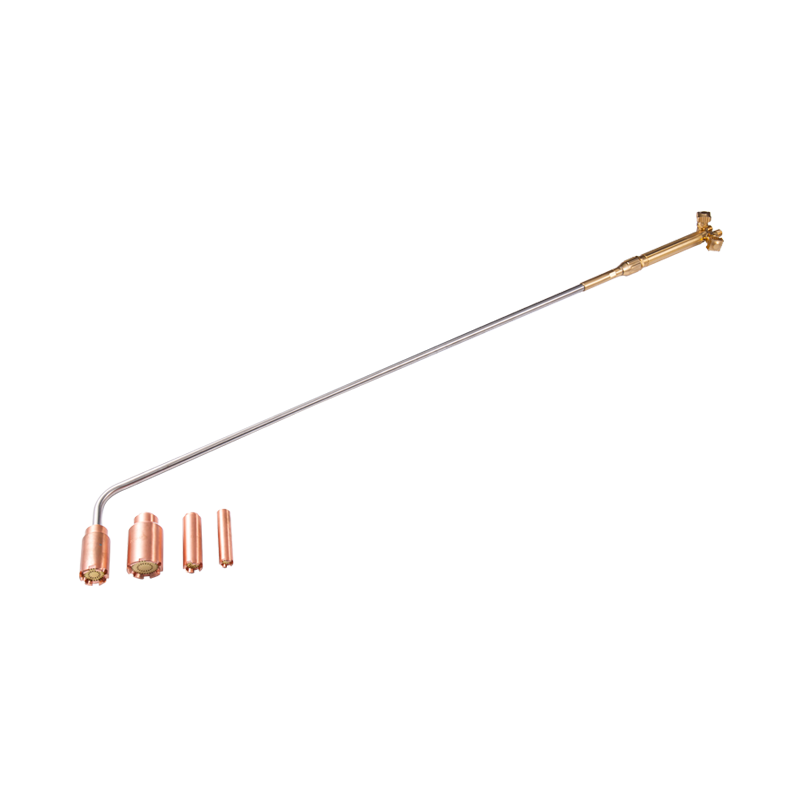
Lehimleme, paslanmış bağlantı elemanlarının ön ısıtılması veya malzemeyi bükme için özel bir ısıtma torçu standart bir kaynak ucundan daha iyi performans gösterir çünkü konsantre kesme veya füzyon jeti yerine daha geniş, daha düşük hızlı bir alev için tasarlanmıştır. bir Lehimleme ve ön ısıtma görevlerine uygun kompakt ısıtma torçu Aynı iş için kaynak ucunun yeniden kullanılmasına kıyasla daha geniş bir alanda daha eşit ısı dağılımı sağlar.
Feneri Güvenli Bir Şekilde Kurmak ve Yakmak
Torca herhangi bir şey bağlanmadan önce, çıkıştaki tozun dışarı atılması için her bir silindir valfini kısa süreliğine kırın. Regülatörleri bir anahtarla takın, asla pense kullanmayın ve hortum bağlantılarının tam olarak yerine oturup oturmadığını kontrol edin; oksijen bağlantı parçaları ve asetilen bağlantı parçaları, özellikle çapraz bağlantıyı önlemek için farklı diş yönleri kullanır.
Regülatör basıncı tahmin edilmeden, uç üreticisinin tablosuna göre ayarlanmalıdır. Oksi-asetilen için çalışma basıncı çoğu operatörün beklediğinden daha düşüktür ve asetilen hiçbir koşulda asla 15 psig'i aşmamalıdır; bu da silindirin içinde ayrışma riskini artırır. Sabit bir çift kademeli regülatör, silindir boşaldıkça basınç düşüşlerine rağmen bu ayarı korur; bu, uzun işlerde çoğu operatörün fark ettiğinden daha önemlidir. Kararlı oksi-asetilen basınç kontrolü için tasarlanmış çift kademeli regülatörler Alev karakterinin kaynağın ortasında kaymasına neden olan basınç kaymasını azaltın.
Meşaleyi yakmak için: asetilen valfini hafifçe açın, bir vurucuyla ateşleyin (asla uca yakın bir çakmak veya kibrit tutmayın), ardından alevin siyah duman çıkarması durana kadar asetilen akışını ayarlarken oksijen valfini yavaşça açın. Düzgün ayarlanmış bir nötr alev, kenarında tüy olmayan keskin, iyi tanımlanmış bir iç koniyi gösterir; bu, çoğu çelik işinde kaynak yaptığınız alevdir.
Geri Tepme ve Flashback: Farkı Bilin
Bu iki terim şantiyelerde birbirinin yerine kullanılır, ancak farklı sonuçları olan farklı başarısızlıkları tanımlarlar. bir geri tepme uçta anlık bir patlama veya çatlamadır; alev anında söner veya yeniden yanar; genellikle ucun iş parçasına temas etmesi, deliğin kısmen tıkalı olması veya yanlış basınç nedeniyle oluşur. Alevin normal şekilde yeniden oluşması şaşırtıcıdır ancak genellikle tehlikeli değildir.
A geçmişe dönüş çok daha ciddidir: alev torç gövdesine, hortuma veya regülatöre doğru geriye doğru hareket ederek sıklıkla tiz bir ıslık veya tıslama sesi çıkarır. Bu, iç gaz hızı alevin yanma hızının altına düştüğünde meydana gelir ve yanmanın yukarı yönde yayılmasına izin verir. Kontrol edilmediğinde geri dönüş hortumu ateşleyebilir veya silindirin kendisine ulaşabilir. Geri tepme önleyiciler birincil savunmadır; çek valfler tek başına ters gaz akışını durdurur ancak alev cephesini durdurmaz, bu nedenle her iki cihaz da uyumlu bir kurulumda farklı amaçlara hizmet eder.
geçmişe dönüş arrestors that block reverse flame travel into the hose Tüm hortum uzunluğu boyunca tam koruma sağlamak için sadece torç sapına değil, hem oksijen hem de yakıt-gaz hatlarının regülatör ucuna yerleştirilmelidir.
Oksi-yakıt sistemleri için asetilen basınç limitleri ve koruyucu ekipman gereksinimleri, federal oksijen-yakıt gazı kaynak ve kesme düzenlemeleri Mağazaların isteğe bağlı bir referans olarak değil, kurulum ve eğitim için temel olarak dikkate alması gerekenler.
Torç Ömrünü Uzatan Bakım
Torç sorunlarının çoğu kirli veya hasarlı uçtan kaynaklanmaktadır. Sıçrama ve karbon birikmesi, uç tamamen arızalanmadan çok önce deliği daraltır ve alevin şeklini bozar; bu nedenle, deliği genişleten ve yuvarlayan bir matkap ucu değil, uygun boyutta bir uç temizleyiciyle temizlenmesi, yalnızca alev açıkça yanlış göründüğünde değil, düzenli olarak yapılmalıdır.
Ucun ötesinde, üç alışkanlık bir meşalenin yıllarca güvenilir bir şekilde çalışmasını sağlar:
- Kirlenme oluşumunu önlemek için her kullanımdan önce ve sonra hortumları kalan gazdan arındırın
- Hortumları, özellikle esnek konsantrelerin aşındığı bağlantı parçalarının yakınında, çatlak veya yumuşak noktalar açısından inceleyin.
- Torcu ve regülatörleri kuru bir alanda, vanaları kapalı ve basıncı serbest bırakılmış şekilde saklayın; sadece kapalı değil
Bu şekilde bakımı yapılan bir torç, kalibrasyonunu çok daha uzun süre korur; bu önemlidir, çünkü sürüklenen bir alev, aslında aşınmış bir yuva veya kısmen tıkalı bir uç olduğunda sıklıkla bir basınç sorunuyla karıştırılır.
Oksi-Asetilen ve Diğer Kaynak Yöntemleri
Oksi-asetilen, taşınabilirliğin ve alev kontrolünün hızdan daha önemli olduğu yerlerde geçerliliğini kazanır. Elektrik gücü gerektirmez, ince kalibreli onarım işlerini ark işlemlerine göre daha kolay halleder ve ekipmanı değiştirmeye gerek kalmadan ısıtma ve sert lehimleme aracı olarak da kullanılabilir. Çiftlik onarımları, mobil imalat ve genel atölye işleri için bu çok yönlülüğü yakalamak zordur.
Yetersiz kaldığı nokta üretim hızı ve metal türüdür. Alüminyum ve paslanmaz çelik, bir oksi-yakıt alevine, TIG veya plazmaya olduğu gibi iyi tepki vermez, çünkü her ikisi de, alev bağlantıyı düzgün bir şekilde kaynaştıramadan önce oksitlenir. Yaklaşık beş inçten büyük plakalarda, plazma ve lazer kesim, daha yüksek hızda daha temiz kenarlar üretir ve MIG kaynağı, hacmin alev hassasiyetinden daha önemli olduğu herhangi bir işte oksi-asetileni geride bırakır.
Çoğu mağazanın uyguladığı pratik kural: çelik onarımı, sert lehimleme ve ısıtma işleri için oksi-asetilen kurulumunu koruyun ve iş alüminyum, paslanmaz, kalın levha veya yüksek hacimli çıktı gerektirdiğinde ark veya plazma ekipmanına ulaşın.