Paslanmaz Çelik Neden Farklı Bir Yaklaşım Gerektirir?
Paslanmaz çelik, yüzeyde pasif bir oksit tabakası oluşturan krom içeriği (tipik olarak %10 veya daha yüksek) nedeniyle korozyona karşı dayanıklıdır. Kaynak atölyesinde onu affetmez kılan da aynı katmandır. Temel sorun ısıdır: Paslanmaz çelik, ısıyı yumuşak çeliğin kabaca üçte biri kadar verimli bir şekilde iletir; bu, arktan gelen enerjinin dağılmak yerine kaynak bölgesinin yakınında yoğunlaşması anlamına gelir. Sonuç, hızlı ısı oluşumu, artan eğrilme riski ve - eğer sıcaklıklar çok yükseğe çıkarılırsa - krom karbürlerin tanecik sınırlarında çökeldiği ve metalin tam olarak en çok ihtiyaç duyduğunuz yerde korozyon direncini kaybettiği hassaslaşma adı verilen bir olgudur.
Kirlenme ikinci önemli değişkendir. Karbon çelik tel fırça, daha önce yumuşak çeliğe temas etmiş bir taşlama diski veya çıplak elle ana metalin üzerine bulaşan yağ, kaynak bölgesine yabancı madde girmesine, gözeneklerin oluşmasına veya sonuçta paslanmaya neden olabilir. Paslanmaz çelik kaynağı, hazırlığın nihai kaynak kalitesinin çoğunu oluşturduğu bir süreçtir; temiz, korozyona dayanıklı kaynakları hizmette başarısız olanlardan ayıran şey, ark başlamadan önce ısı ve kirlilik değişkenlerinin kontrol altına alınmasıdır.
İyi haber şu ki süreç öğrenilebilir. TIG, MIG ve örtülü kaynakların tümü paslanmaz üzerinde çalışır ve her biri farklı malzeme kalınlıklarına ve uygulama bağlamlarına uygundur. Hangi sürecin kullanılacağını ve nedenini anlamak, doğru kararın verilmesi gereken ilk karardır.
Doğru Kaynak Prosesinin Seçilmesi
Pratikte paslanmaz çelik kaynağında üç işlem hakimdir. Her birinin tanımlanmış bir tatlı noktası vardır.
TIG kaynağı (GTAW) hassas seçimdir. Sarf malzemesi olmayan bir tungsten elektrot, dolgu çubuğu manuel olarak beslenirken ark üretir ve kaynakçıya ısı girdisi ve dolgu biriktirme hızı üzerinde tam bağımsız kontrol sağlar. %100 argon korumalı DCEN (doğru akım elektrodu negatif) ile çalışan TIG, paslanmaz üzerinde en temiz kaynakları üretir; teknik iyi olduğunda neredeyse hiç sıçrama yapmaz, mükemmel dikiş görünümü ve ısıdan etkilenen bölge minimum düzeydedir. İnce sac (3 mm'nin altında), boru işleri, gıda sınıfı ekipmanlar ve bitmiş kaynağın görülebileceği her türlü uygulama için standarttır. Takas hızdır: TIG yavaştır ve gereken el becerisinin geliştirilmesi pratik gerektirir.
MIG kaynağı (GMAW) Daha ağır bölümlere ve daha yüksek üretim hacimlerine uygundur. Tel sürekli olarak beslenir ve bu da TIG'ye kıyasla biriktirme oranını önemli ölçüde artırır. Paslanmazda, itme tekniği standarttır - tabancayı 5-15 derecelik bir hareket açısıyla yaklaşık 90 derecede tutmak - bu da su birikintisi üzerinde daha iyi gaz kapsama alanı sağlar. Koruyucu gaz seçimi karbon çeliğine göre daha karmaşıktır: Saf CO₂ paslanmaza zarar verir ve saf argon soğuk, yavaş bir ark üretir. En yaygın çalışma gazları, kısa devre aktarımı için %90 helyum / %7,5 argon / %2,5 CO₂ üçlü karışımı veya sprey ark aktarımı için %98 argon / %2 oksijen karışımıdır. Gaz karışımının yanlış yapılması, paslanmaz MIG sonuçlarının kötü olmasının en yaygın nedenlerinden biridir.
Örtülü kaynak (SMAW) yüzey hazırlığı açısından üçü arasında en bağışlayıcı olanıdır ve saha çalışması veya TIG veya MIG ekipmanının pratik olmadığı daha kalın bölümler için uygundur. Elektrotlar (farklı metal bağlantılar için E308, E316 veya E309), kendi korumasını oluşturan ve harici gaz ihtiyacını ortadan kaldıran akı içerir. Isı girişi TIG'den daha yüksek ve daha az kontrol edilebilir, bu da ince kesitlerde eğrilmeyi gerçek bir risk haline getiriyor. Yapısal onarımlar ve ağır imalatlar için çubuk pratik ve etkili bir seçenektir.
| Süreç | En İyi Kalınlık Aralığı | Koruyucu Gaz | Isı Kontrolü | Beceri Seviyesi |
|---|---|---|---|---|
| TIG (GTAW) | İnce ila orta (<3 mm ideal) | %100 Argon | Mükemmel (ayak pedalı / nabız) | Yüksek |
| MIG (GMAW) | Orta ila kalın (3 mm) | Üçlü karışım veya Ar/O₂ karışımı | İyi (kablo hızı / voltaj) | Orta |
| Çubuk (SMAW) | Kalın bölümler / saha onarımı | Yok (akı korumalı) | Sınırlı | Orta |
Yüzey Hazırlığı ve Kirlilik Kontrolü
Paslanmaz kaynağa hazırlık, karbon çeliğine göre daha katıdır ve kurallar tartışılamaz olarak ele alınmaya değerdir. Birincisi takımların ayrılmasıdır: Yalnızca paslanmazlar için özel bir fırça, taşlama makinesi ve kelepçe seti bulundurun. Bir tel fırça veya aşındırıcı disk karbon çeliğine temas ettiğinde, temas halinde paslanmaza aktarılacak olan demir kirliliğini taşır ve pasif tabakayı aşındıran ve zayıflatan parçacıkları gömer. Araçları etiketleyin ve ayrımı tutarlı bir şekilde uygulayın.
Kaynak yapmadan önce yüzeyin yağ, gres, boya, mürekkep izleri ve oksidasyondan arındırılması gerekir. Temiz bir bez üzerindeki aseton veya özel bir paslanmaz yağ çözücü, organik kirlenmeyi giderir. Kesilen kenarlarda oksidasyon veya freze tufalları için, demir içermeyen bir aşındırıcı veya paslanmaz olarak derecelendirilmiş bir flap disk kullanın; asla karbon çeliğine temas eden bir disk kullanmayın. Kesme yöntemi de önemlidir: Paslanmaz malzemelerde plazma kesme ve lazerle kesme, kesim kenarında karbon kirlenmesini önlediğinden, oksi-asetilenle kesmeye tercih edilir. Oksi-asetilenle kesme kaçınılmazsa, kaynak yapılmadan önce kenar geriye doğru taşlanmalıdır.
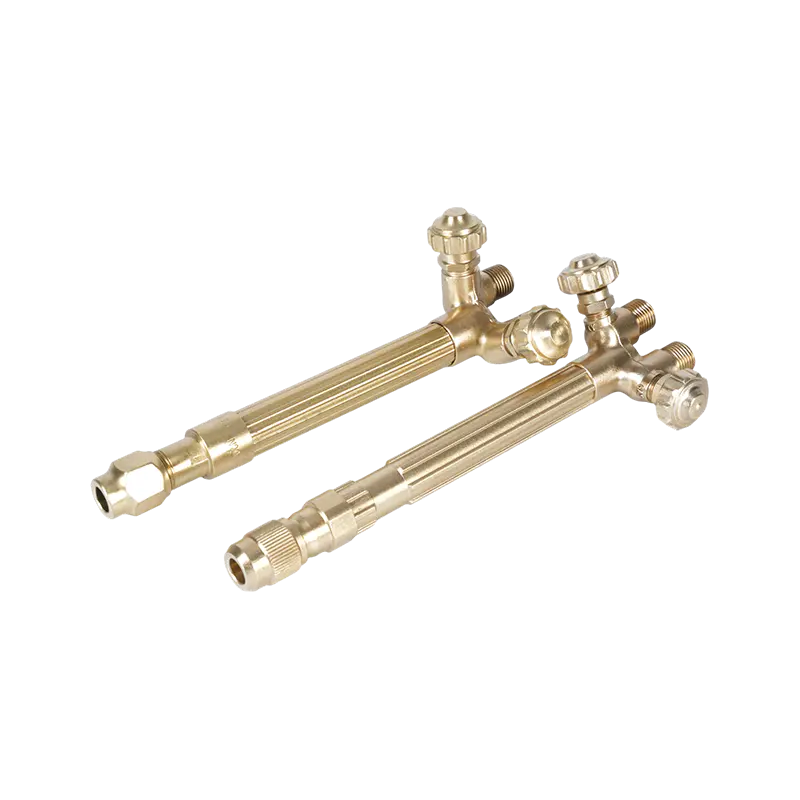
Bağlantı yeri sıkı olmalıdır. 1,5 mm'yi aşan kök boşlukları, özellikle ince malzemede yanık ve tutarsız kök nüfuzu riskini artırır. 50 mm veya daha az aralıklarla yapılan punto kaynakları, bağlantıyı yerinde tutar ve ana kaynak pasosu sırasında distorsiyonu azaltır. bir Hassas gaz kontrolü için derecelendirilmiş kesme eklentisi ve torç kolu sistemi kesme bölgesini kirletmeden tutarlı alev iletimi sağlayan, paslanmaz kaynaktan önce yapılan her türlü oksi-yakıt kesme veya ön ısıtma işlemi için uygun alettir.
Isı Kontrolü: Temel Teknik Zorluk
Paslanmaz çelik kaynağında ısı yönetimi iki hedefe dayanır: ana metali aşırı ısıtmadan tam kaynaşmanın sağlanması ve bozulmayı önlemek için ısının eşit şekilde dağıtılması. Her ikisi de telafi etmek için makineye güvenmek yerine kasıtlı teknik gerektirir.
Pasolar arası sıcaklık, çok pasolu kaynaklarda temel kontrol değişkenidir. Östenitik paslanmaz çelikler (en yaygın olarak karşılaşılan 304 ve 316 kaliteleri) için maksimum pasolar arası sıcaklık genellikle 150°C'de (300°F) tutulur. Bunun aşılması karbür çökelmesi ve hassaslaşma riskini taşır. TIG'de bir darbe ayarı, penetrasyondan ödün vermeden ortalama ısı girişini azaltır; tepe akımı füzyonu sağlarken, arka plan akımı metalin darbeler arasında hafifçe soğumasına izin verir. MIG'de tel besleme hızı ve voltaj ayarları benzer bir etki sağlar; Daha dar bir tel çapı aynı zamanda belirli bir nüfuz etme derinliği için gereken akımı da azaltır.
Daha uzun kaynak pasoları için kaynak atlamak (tek yönde sürekli kaynak yapmak yerine periyodik olarak bağlantının farklı bir bölümüne geçmek) ısıyı daha eşit bir şekilde dağıtır ve bükülmeye neden olan termal eğimi azaltır. Geri adım kaynağı - genel kaynak ilerlemesinin tersi yönde kısa artışlarla kaynak yapmak - kapalı bölümlerde ısı birikimini yönetmek için başka bir etkili tekniktir. Kaynak bölgesine bitişik olarak yerleştirilen soğutma çubukları, bakır destek plakaları ve ısı emiciler de fazla enerjiyi emer ve pasolar arası sıcaklıkları belirli bir aralıkta tutar.
Regülatördeki doğru gaz basıncı, kaynak tekniğinin kendisi kadar önemlidir. Yetersiz koruyucu gaz akışı kaynak havuzunu korumasız bırakarak oksidasyona ve gözenekliliğe neden olur. Aşırı akış, atmosferik havayı kalkanın içine çeken türbülans yaratır. Kalibre edilmiş Kaynak işlemine ve akış hızı gereksinimlerine uygun gaz basınç regülatörü kaynak boyunca tutarlı gaz kapsamını sürdürmek için temel kontroldür.
Ekipman Esasları: Fenerler, Uçlar ve Güvenlik
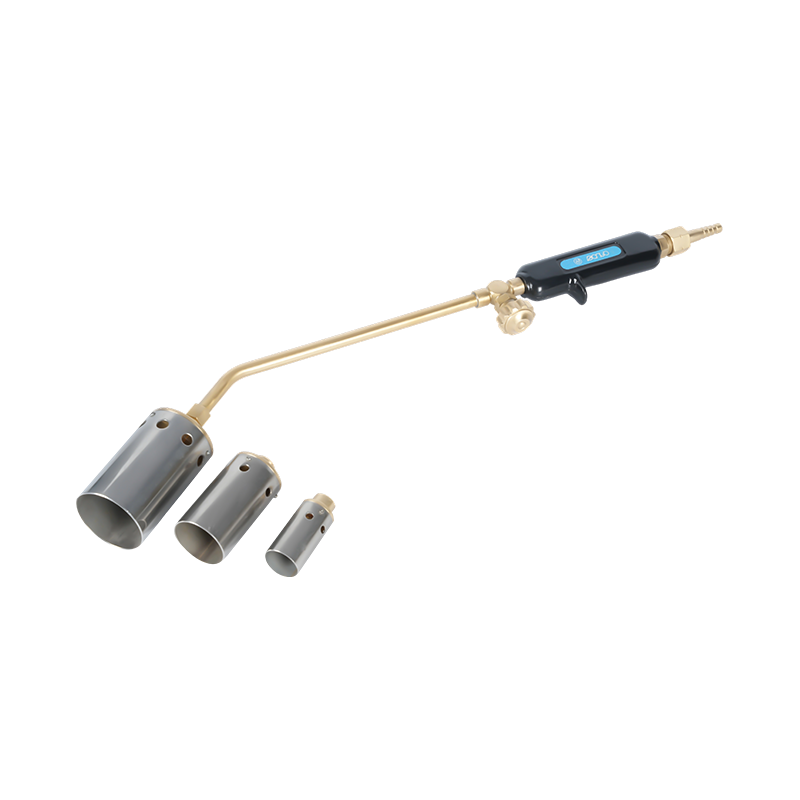
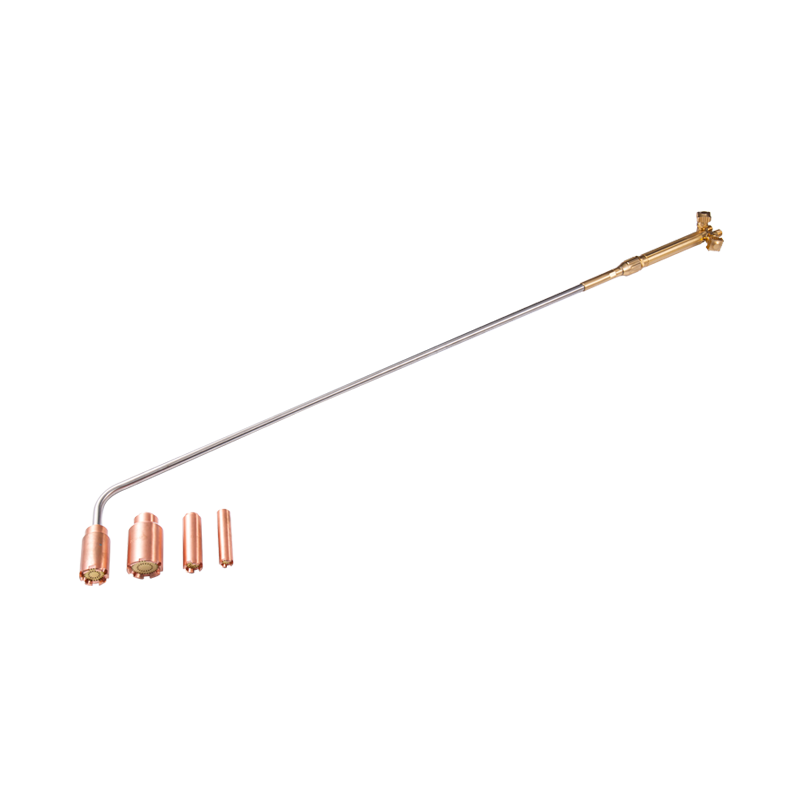
Torç ve sarf malzemeleri, teknik ve ekipmanın kesiştiği yerdir. Paslanmaz imalata bitişik oksi-yakıt işleri için (ferritik veya martensitik kalitelerin ön ısıtılması, kaynak sonrası gerilim giderme veya kaynak öncesinde iş parçası üzerinde kesme işlemleri) torç kalitesi ve bakımı sonucu doğrudan etkiler. Bakımlı bir metal işleme uygulamalarında hassas alev kontrolü için tasarlanmış ısıtma torçu Çalışma alanını kirleten veya ana metale zarar veren dalgalanmalar veya geri tepmeler olmadan, paslanmazın gerektirdiği kontrollü, tutarlı ısı girdisini sağlar.
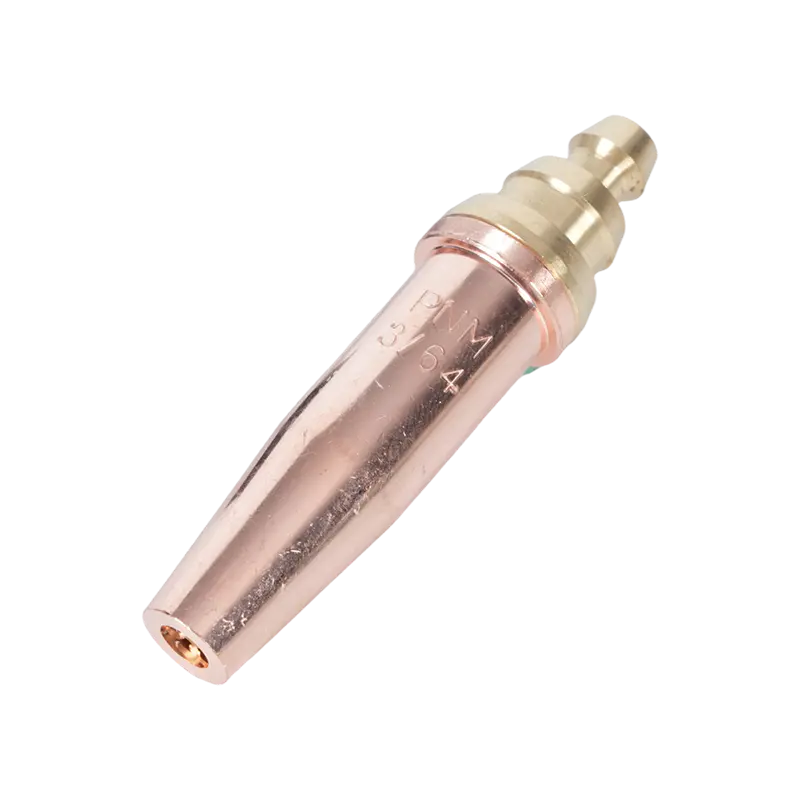
Torç uçları alev özelliklerini belirler. Malzeme kalınlığına ve gaz tipine göre doğru uç boyutu, hem ısıtma verimliliğini hem de kesme söz konusu olduğunda kesme kenarının kalitesini etkiler. Özel gaz ve malzeme kombinasyonu için seçilen kesme torç uçları ve nozulları Kaynak öncesinde minimum düzeyde yeniden çalışma gerektiren temiz, oksidasyonsuz bir kenar sağlayın. Kalın malzeme için küçük boyutlu bir uç kullanılması eksik kesime neden olur; büyük boyutlu bir uç, çevredeki malzemeyi bozan aşırı ısı yayar.
Alevin torç gövdesine veya hortumuna geri yayıldığı durum olan geri tepme, herhangi bir oksi-yakıt kurulumunda ciddi bir güvenlik riskidir ve paslanmaz üretim ortamları da istisna değildir. Torç ve regülatör bağlantılarına takılı geri tepme önleyiciler Hortuma veya gaz kaynağına ulaşmadan önce ters alev hareketini kesin. Bu cihazlar, profesyonel kaynak ortamlarında isteğe bağlı bir yükseltme değil, zorunlu bir güvenlik bileşenidir. American Welding Society'nin de aralarında bulunduğu kurumların düzenleyici rehberliği, bunların herhangi bir oksi-yakıt torç sisteminde standart uygulama olarak kullanımını güçlendirmektedir. Paslanmaz uygulamalar için kaynak işlemi seçimi ve dolgu metali uyumluluğuna kapsamlı bir genel bakış için, NS ARC'nin koruyucu gaz, tel seçimi ve paslanmaz için en iyi uygulamaları kapsayan eksiksiz kaynak kılavuzu Şartname hazırlayanlar ve imalatçılar için faydalı bir referans noktasıdır.