Sektörde "kablo kaynağı" adı verilen iki şey vardır ve bunların karıştırılması zaman kaybına neden olur. Birincisi kaynak kablosunun kendisidir; akımı kaynak makinesinden elektroda ve geriye taşıyan ağır, esnek iletken. İkincisi, elektrik altyapısında, gemi yapımında ve ağır endüstriyel bakımda ortaya çıkan bir görev olan kabloların birbirine kaynaklanması veya sert lehimlenmesi işlemidir. Her ikisi de önemlidir ve her ikisi de yanlış kullanıldığında gerçek sonuçlar doğurur.
Bu kılavuz, kaynak kablolarının yapımı, seçimi ve güvenli kullanımının yanı sıra kablo uçlarını ve iletkenleri birleştirmek için gaz kaynağı ekipmanının resme dahil olduğu yerleri kapsar.
Kablo Kaynağı Aslında Ne Demektir?
Çoğu teknik ve ticari bağlamda "kaynak kablosu", ark kaynağı sistemlerinde kullanılan ikincil devre iletkenlerini ifade eder. Bunlar kaynak güç kaynağını bir ucunda elektrot tutucuya, diğer ucunda iş parçası topraklama kelepçesine bağlayan esnek kablolardır. Bunlar olmadan hiçbir akım akmaz, ark oluşmaz ve kaynaklama gerçekleşmez.
İkinci anlam ise daha gerçektir: kabloların uçlarını veya gövdelerini birbirine kaynaklama veya sert lehimleme eylemi - bakır iletkenlerin birleştirilmesi, sonlandırma pabuçlarının kalın uçlu uçlara bağlanması veya yalıtımlı kablo demetlerinin ısıyla birleştirilmesi. Bu, güç altyapısı çalışmalarında, madencilik operasyonlarında, deniz inşaatlarında ve büyük çaplı iletkenlerin mekanik bir konnektör yerine kalıcı, düşük dirençli bir bağlantıya ihtiyaç duyduğu her yerde sıklıkla görülür.
Her iki uygulama da aynı temel zorluğu paylaşıyor: yüksek akım, yüksek ısı ve kötü seçilmiş veya bakımı yetersiz ekipmanı cezalandıran zorlu fiziksel ortamlar.
Kaynak Kabloları Nasıl Yapılır?
Kaynak kablosu, hizmete sokulan standart bir elektrik kablosu değildir. Hiçbir şeyin uzun süre temiz veya sabit kalmayacağı iş sahalarında tekrarlanan esneme, ısıya maruz kalma, kaynak sıçraması ve zorlu kullanım için sıfırdan tasarlanmıştır.
Orkestra şefi her zaman ince telli bakırdır. Standart bir inşaat telinde bir avuç kalın tel kullanılırken, kaynak kablosunda bir araya toplanmış yüzlerce saç teli kadar ince bakır tel kullanılır. Kabloya karakteristik esnekliğini veren de budur; bükülmeden bükülür, çatlamadan sarılır ve hafıza olmadan açılır. En yaygın iki halat sınıfı Sınıf K (30 AWG halat, manuel kaynak ve genel taşınabilir güç için endüstri standardı) ve Sınıf M'dir (34 AWG halat, robotik kaynak kollarında, dar alan kurulumlarında ve boru hattı işlerinde kullanılan daha esnek seçenek).
Yalıtım ceketi termoplastik değil termosettir. EPDM (etilen propilen dien monomeri) ve neopren baskın malzemelerdir. Her ikisi de kaynak sıçramasına, aşınmaya, neme ve UV ışınlarına maruz kalmaya karşı dayanıklıdır. EPDM aşırı sıcaklıklarla daha iyi başa çıkar ve soğuk koşullarda esnekliği korur. Neopren, yağlara ve petrol bazlı sıvılara karşı daha güçlü bir direnç sunar. Her ikisi de benzin veya benzeri hidrokarbonlarla uzun süreli temasta iyi performans göstermez; bu, yakıt ve kaynak ekipmanının aynı alanı paylaştığı iş sahalarında önemli bir husustur.
Kaynak kablolarının çoğu 600 volt olarak derecelendirilmiştir, ancak belirli düşük voltaj uygulamaları için 100 volt dereceli kablolar da mevcuttur. Çalışma sıcaklığı derecesi, kullanılan yalıtım bileşiğine bağlı olarak tipik olarak 90°C veya 105°C'dir.
İş için Doğru Kaynak Kablosunu Seçmek
Üç değişken kablo seçimini yönlendirir: akım kapasitesi, toplam devre uzunluğu ve yalıtım tipi. Bunlardan herhangi birinin yanlış yapılması voltaj düşüşüne, aşırı ısınmaya, kablonun hızla bozulmasına veya yük altında doğrudan arızaya neden olur.
Genişlik bir kablonun nominal sıcaklık artışını aşmadan taşıyabileceği maksimum akımdır. 2/0 AWG kablo, 50 ft'lik toplam devre uzunluğunda yaklaşık 200 amper taşır. 4/0 AWG kablo aynı uzunlukta yaklaşık 300 amper taşır. Bunlar katı maksimum değerler değildir; görev döngüsü önemlidir. %60 görev döngüsünde 200 amperlik bir kablo sürekli olarak bu akımda çalıştırılırsa aşırı ısınacaktır.
Kablo uzunluğu sorunu daha da karmaşık hale getiriyor. Direnç uzunlukla birlikte artar, bu da voltaj düşüşünün arttığı ve arktaki etkin gücün azaldığı anlamına gelir. Pratik kural, taban çizgisinin ötesindeki toplam devre uzunluğunun her 50 feet'i için kablo ölçüsünü en az bir AWG artırmaktır. Toplam 100 feet kabloya sahip 300 amperlik bir kaynakçının 50 feet'te yeterli olacak 2/0 AWG'ye değil 3/0 AWG'ye ihtiyacı vardır. Şüpheye düştüğünüzde boyutu büyütün; daha büyük bir kablo daha serin çalışır, daha uzun süre dayanır ve ark kalitesini korur.
Yalıtım türü çevreye geliyor. EPDM çoğu kaynak işlemi için, özellikle de dış mekan çalışmaları veya soğuk iklim uygulamaları için doğru seçimdir. Neopren, kablonun yağlarla, kesme sıvılarıyla veya yağlamayla temasının muhtemel olduğu durumlarda daha iyi bir seçenektir. Hem gaz kesme ekipmanının hem de ark kaynağı sistemlerinin birbirine yakın çalıştığı ortamlarda (imalathanelerde ve tersanelerde yaygın bir kurulum), torç işinin yanı sıra kaynak sıçramasından kaynaklanan tesadüfi ısıya maruz kalmayı kaldırabilecek yalıtımı seçin.
| Kablo AWG | Yaklaşık. Genişlik | Tipik Uygulama |
|---|---|---|
| 2 AWG | 150A'ya kadar | Hafif hizmet MIG, amatör ark kaynağı |
| 1/0 AWG | 200A'ya kadar | Orta hizmet MIG/TIG, genel imalat |
| 2/0 AWG | 250A'e kadar | Ağır hizmet örtülü kaynağı, yapısal çelik |
| 3/0 AWG | 300A'ya kadar | Endüstriyel ark kaynağı, uzun kablolar |
| 4/0 AWG | 400A'ya kadar | Yüksek verimli kaynak, boru hattı, gemi yapımı |
Gaz Kaynak Ekipmanının Uygun Olduğu Yer
Ark kaynağı ve oksi-yakıt gazı ekipmanı sıklıkla yan yana çalışır ve gaz ekipmanının öncülük ettiği belirli görevler vardır; özellikle kablo sonlandırma ve pabuç lehimleme işlerinde.
Bakır pabuçların büyük kalibreli kaynak kablolarına takılması, izolasyonu geri yakmadan veya bakırı oksitlemeden lehim veya sert lehim dolgu metalinin pabuç gövdesine ve halat demetine akması için kontrollü, konsantre ısı gerektirir. Direnç kıvrımı bunu mekanik olarak halleder, ancak yüksek iletkenliğe sahip kalıcı bağlantılar için (özellikle madencilik, denizcilik ve ağır sanayi ortamlarında) gazla ısıtılan lehim bağlantısı, tekrarlanan termal döngü altında kıvrımlı bağlantıya göre daha düşük direnç ve daha iyi uzun vadeli güvenilirlik sağlar.
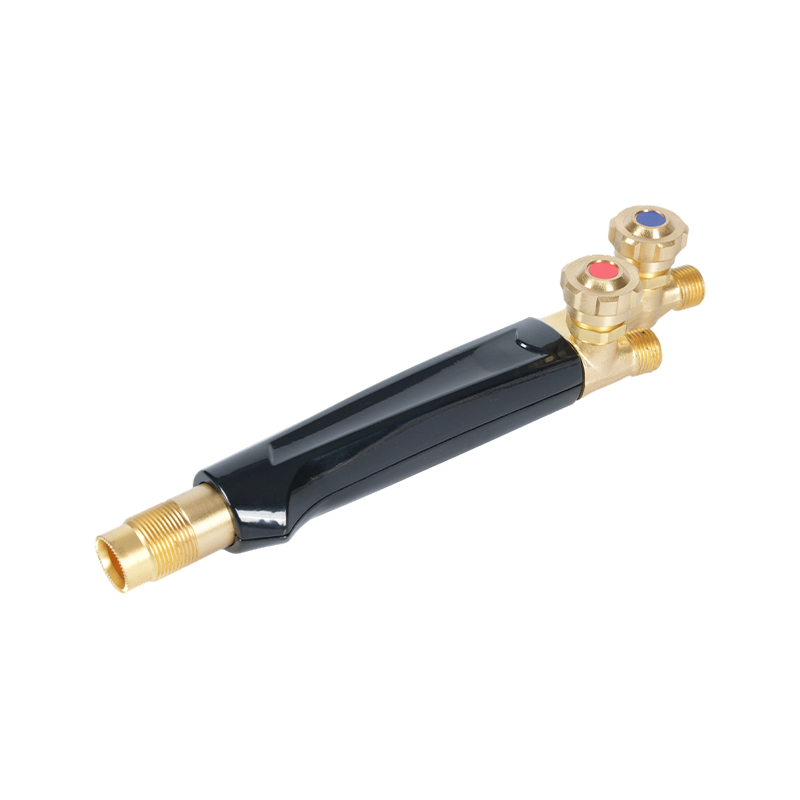
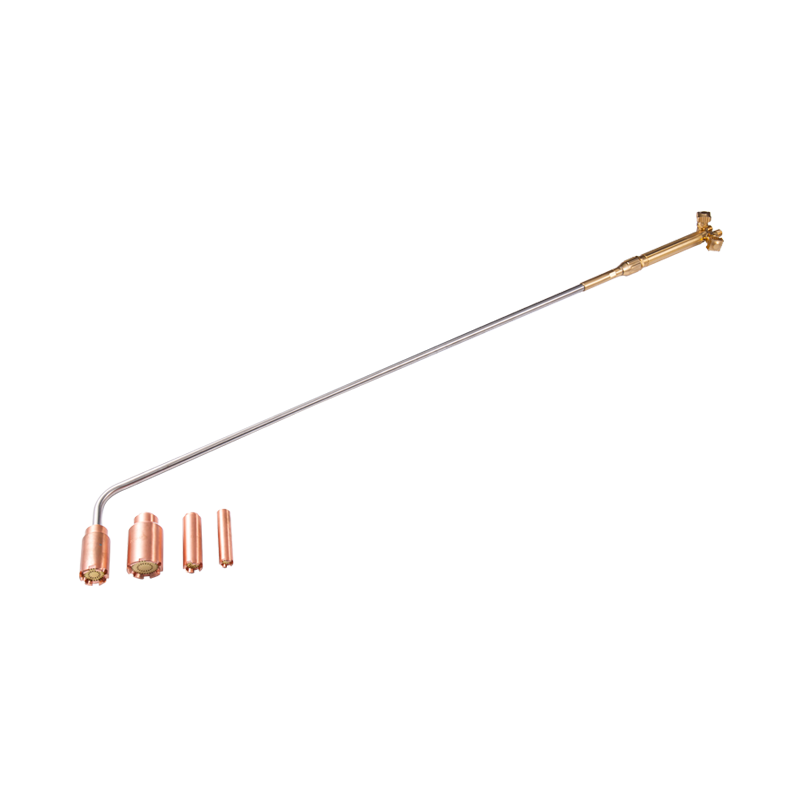
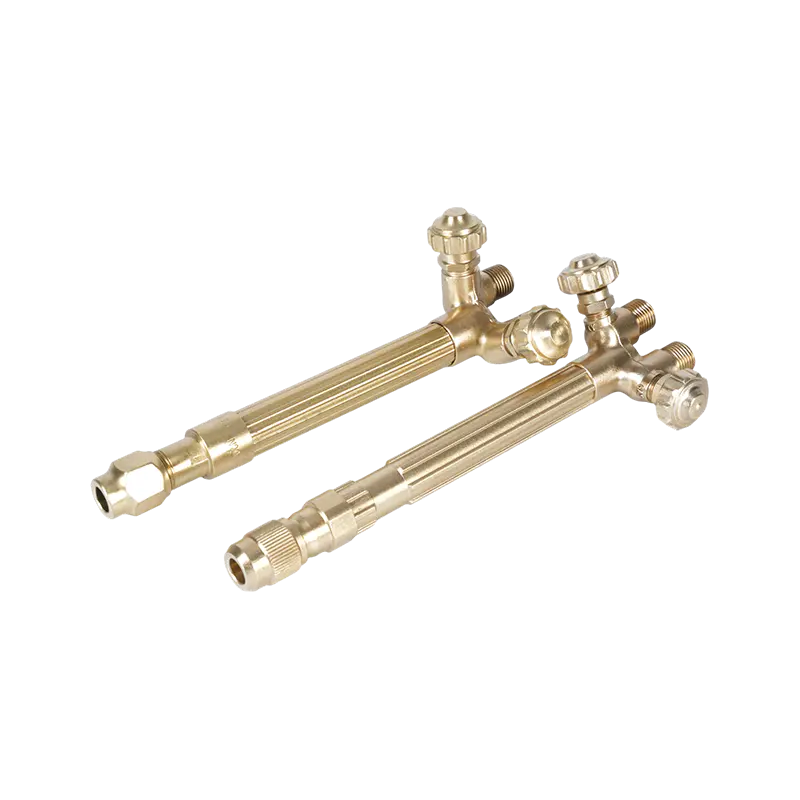
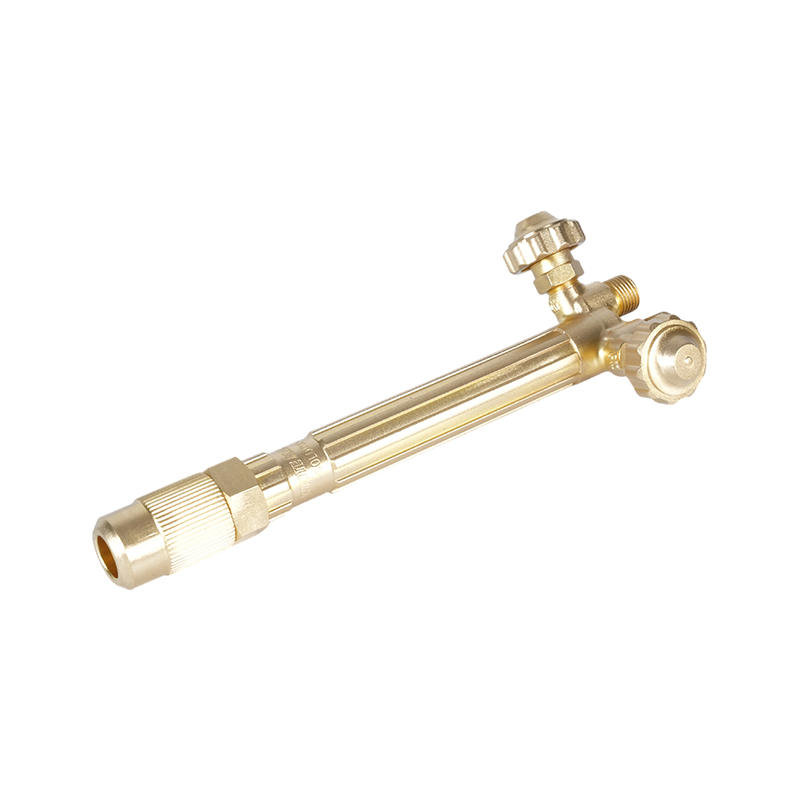
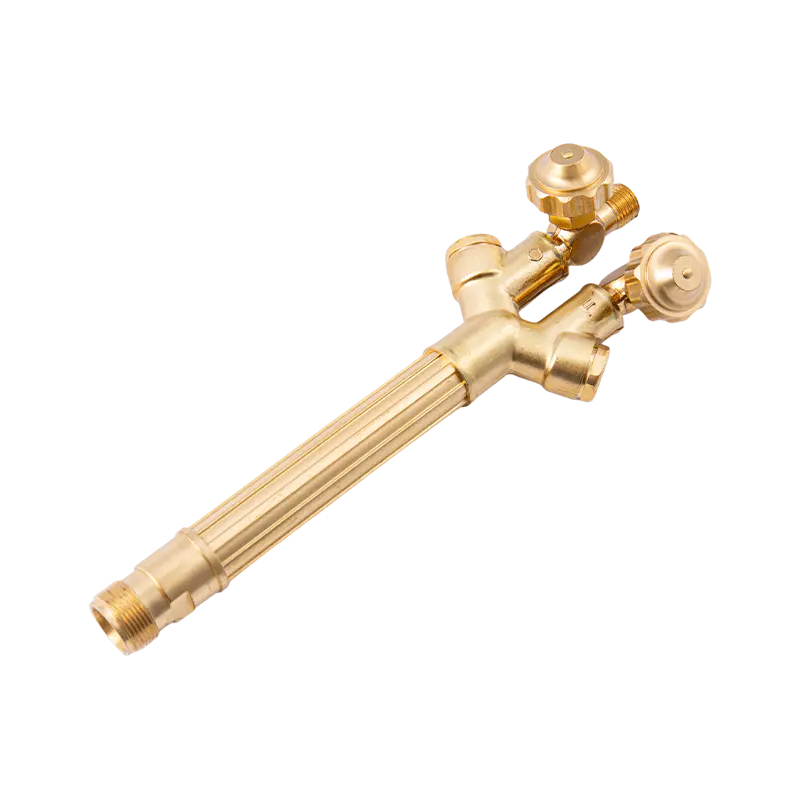
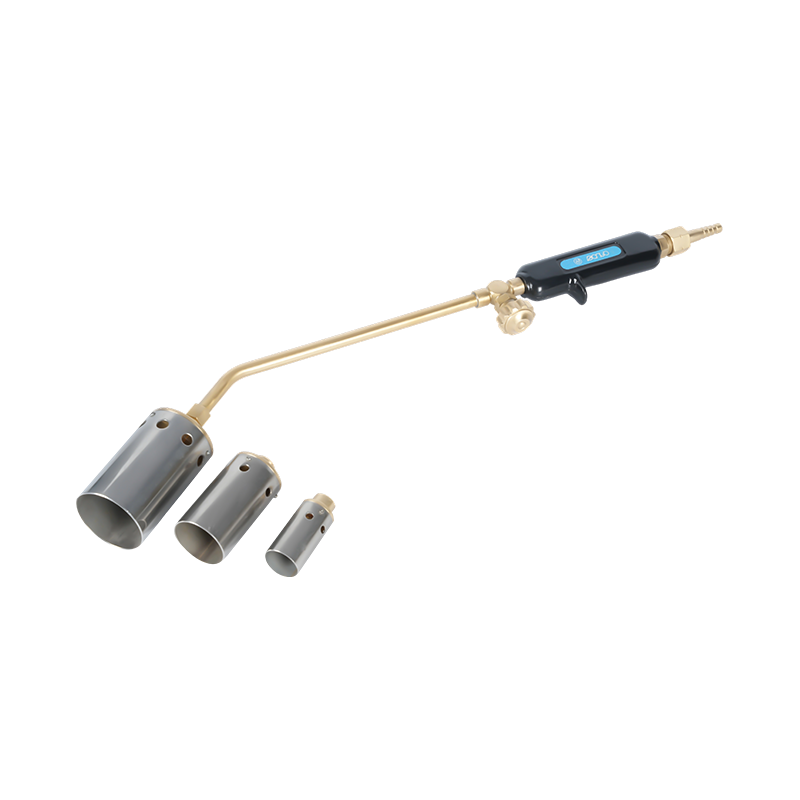
Hassas kablo lehimleme ve birleştirme işleri için üretilmiş oksi-asetilen ısıtma torçları Bu işlem için gereken lokalize, ayarlanabilir ısı çıkışını sağlayın. Alev boyutunu ve ısı yoğunluğunu ayarlama yeteneği, bağlantı alanının bitişik izolasyonu aşırı ısıtmadan lehimleme sıcaklığına ulaşması anlamına gelir; bu, daha büyük kesme veya kaynak alevleriyle elde edilmesi zor bir dengedir. Taşınabilirliğin önemli olduğu saha çalışmaları için saha çalışması için taşınabilir gaz kaynağı ve ısıtma meşalesi aynı hassasiyeti kapalı alanlara ve uzak sahalara uygun kompakt bir formatta sağlar.
Gazlı ısıtma ekipmanı aynı zamanda kalaylama öncesinde kablo sonlandırma alanlarını önceden ısıtmak, eskimiş ekipmanlardaki aşınmış veya sıkışmış kablo pabuçlarını çıkarmak ve tamamen değiştirmenin pratik olmadığı kablo onarım işlemleri sırasında dış yalıtım ceketlerini yumuşatmak ve yeniden oluşturmak için de kullanılır.
Kablo Kaynak Güvenliği: OSHA'nın Gerektirdikleri
Kaynak kabloları zorlu ortamlarda yüksek akım taşır ve düzenleyici gerekliliklerin bir nedeni vardır. Altında OSHA'nın inşaat sektörü ark kaynağı standardı (29 CFR 1926.351) , tüm ark kaynağı ve kesme kabloları tamamen yalıtılmış, esnek olmalı ve devam eden işin maksimum akımına uygun olmalıdır. Standart ayrıca kablonun, elektrot tutucu ucundan en az üç metre uzakta tamir veya ekleme yapılmaması gerektiğini de belirtir. Kablolar birleştirildiğinde konektörler yalıtılmalı ve en azından kablonun kendisiyle aynı kapasiteye sahip olmalıdır.
Yalıtımı hasarlı, çıplak iletkenleri açıkta olan veya ek yerleri zarar görmüş kablolar hizmet dışı bırakılmalıdır. OSHA'nın genel endüstri standardı daha da ileri giderek çoğu durumda hasarlı kaynak kablolarının onarılması yerine değiştirilmesini gerektirir. Yalıtımdaki bir kesik veya aşınmanın üzerini bantlamaya çalışmak ve kabloyu kullanmaya devam etmek hem uyumluluk ihlali hem de gerçek bir elektrik çarpması riskidir.
Kablo kaynak ortamlarına özel ek güvenlik gereksinimleri şunları içerir:
- Kaynakçılar kaynak yaparken elektrot kablolarını vücutlarının herhangi bir yerine sarmamalı veya ilmiklememelidir.
- Toprak dönüş kabloları, hizmet verdikleri kaynak ünitelerinin toplam çıkışına eşit veya bundan daha fazla akım taşıma kapasitesine sahip olmalıdır.
- Ark kaynak makinesinin tüm çerçeveleri devre kablosu veya ayrı bir topraklama iletkeni aracılığıyla topraklanmalıdır.
- Kablolar izolasyona zarar verebilecek ısı kaynaklarından, keskin kenarlardan ve sıkışma noktalarından uzak tutulmalıdır.
Gaz ekipmanı, kaynak kabloları ve elektrikli kaynak sistemleriyle aynı alanda çalıştığında ek bir güvenlik katmanı gerekir. Gaz hortumlarının ark sıçraması nedeniyle hasar görmesini veya kablo yalıtımının gaz sızıntısı nedeniyle bozulmasını önlemek için oksi-yakıt hatları ve elektrik kabloları ayrı olarak yönlendirilmelidir. Yüksek akımlı kaynak ortamlarında gaz hatlarını koruyan geri tepme önleyiciler gaz torçlarının ve ark sistemlerinin çalışma alanını paylaştığı her yerde gerekli ekipmanlardır; korumasız bir gaz besleme hattının yakınındaki bir geri tepme olayı, her iki tehlikenin de tek başına olmasından çok daha tehlikelidir. Torç tarafı güvenlik gerekliliklerine tam bir genel bakış için şu kılavuza bakın: kesme torçu güvenlik önlemleri her operatörün uyması gereken önlemler tüm protokolü kapsar.
Kaynak Kablolarının Muayenesi ve Bakımı
Kaynak kabloları önce yavaş yavaş, sonra aniden arızalanır. Kademeli aşama - yalıtımın çatlaması, bakır tel yorgunluğu, konnektörlerin gevşemesi - disiplinli bir kullanım öncesi inceleme ile tamamen yakalanabilir. Ani aşama tipik olarak kısa devreyi, ark parlamasını veya üretimi durduran ve personelin yaralanmasına neden olabilecek bir ekipman arızasını içerir.
Her vardiyadan önce, hem elektrot kablosunun hem de şase kablosunun tüm uzunluğunu yalıtım çatlakları, kesikler veya aşınma hasarı açısından inceleyin. Mekanik stresin yoğunlaştığı konnektörlerin ve tutucuların yakınındaki kablo uçlarına özellikle dikkat edin. Tüm bağlantıları sızdırmazlık ve korozyon açısından kontrol edin; gevşek bir pabuç veya yeşil renkli bir bakır bağlantı, ısı üreten ve ark kalitesini düşüren direnç oluşturur.
EPDM ve neopren kablolardaki yalıtım dayanıklıdır ancak yıkılmaz değildir. Yaygın hasar kaynakları arasında kabloların üzerinden geçen dönen ekipmanlar, keskin yapısal kenarlar üzerine sarılmış kablolar ve taşlama kıvılcımları veya kesme torçunun ısısıyla uzun süreli temas yer alır. Trafiğin yoğun olduğu alanlarda kabloların koruyucu kılıflardan geçirilmesi ve mümkün olduğunca zeminden yüksekte tutulması servis ömrünü önemli ölçüde uzatır.
Kabloları yalnızca arıza durumunda değil, zamanında değiştirin. İki veya daha fazla yıl boyunca günlük yoğun kullanımda olan bir kabloda, dış kılıf sağlam görünse bile önemli miktarda iletken tel yorgunluğu birikmiştir. Yorulmuş bir kablonun direnci, aynı boyuttaki yeni bir kabloya göre ölçülebilir derecede daha yüksektir ve ark performansındaki bozulma, görünür herhangi bir hasar ortaya çıkmadan önce gerçektir. Yedek kabloları sahada tutmak, kaynak istasyonunun tamamını kapatmak yerine kablo değişiminin dakikalar alması anlamına gelir.