Bir üretim programının önünde durduğunuzda ve bir kaynakçı doğru hamlacı beklediğinde ilk soru, kağıt üzerinde hangi sürecin daha iyi göründüğü değildir. Operatörlerinizin hangisini tutarlı bir şekilde çalıştırabileceği ve bu seçimin size yeniden çalışma maliyetinin ne olacağıdır. Kısa cevap şudur: MIG'de sürekli olarak beslenen bir tel bağlantının içinde erir, bu da öğrenmeyi daha hızlı ve daha kolay hale getirir. TIG'de tungsten elektrot katı kalır ve ayrı olarak bir dolgu çubuğu eklenir; bu size daha fazla kontrol sağlar ancak daha fazla beceri gerektirir. Bu tek fark, aralarındaki diğer karşılaştırmaları yönlendirir.
Ark'ta Gerçekte Ne Olur?
MIG, Metal İnert Gaz anlamına gelir ve aynı zamanda GMAW olarak da adlandırılır. Tabancadan bir masif tel makarası beslenir, tel ile iş parçası arasında bir ark oluşur ve telin kendisi kaynağın içinde erir. Tel besleme hızını ve voltajını siz ayarlarsınız; Argon, CO2 veya bunların karışımından oluşan koruyucu gaz, erimiş havuzu havadan korur. Bu, temiz ve yüksek birikimli bir süreç yaratır.
TIG, Tungsten İnert Gaz anlamına gelir ve aynı zamanda GTAW olarak da adlandırılır. Tungsten elektrot ile iş parçası arasında bir ark oluşur ancak tungsten erimez. Kaynak havuzu, ana metalin eritilmesiyle yapılır ve boştaki elinizle ayrı bir çubuktan dolgu maddesi eklersiniz. Saf argon olağan koruyucu gazdır ve bir ayak pedalı veya tetik, kaynak ilerledikçe amperi kontrol eder.
TIG'de dolgu maddesi ayrı olduğu için ısı girişi daha kolay yönetilebilir. MIG'de tel kendi kendini beslediği için ark tel beslemesi tarafından korunur ve operatörün düşünecek daha az şeyi olur. Bu, MIG'in neden doğal olarak daha uzun, daha kalın, daha yüksek hacimli işlere uygun olduğunu, TIG'nin ise hassas ince veya kaynaklanması zor metallerde kendine yer bulduğunu açıklıyor.
| Görünüş | MIG Kaynağı | TIG Kaynağı |
|---|---|---|
| Elektrot | Sürekli beslenen sarf malzemesi teli | Sarf malzemesi olmayan tungsten elektrot |
| Dolgu malzemesi | Eritme teli dolgu maddesidir | Doldurma çubuğu elle ayrı ayrı eklenir |
| Koruyucu gaz | Argon, CO2 veya karışık gaz | Argon veya argon-helyum |
| Amper kontrolü | Gerilim ve tel besleme ayarları | Ayak pedalı veya parmak ucu kontrolü |
| Beceri gereksinimi | Daha düşük, daha bağışlayıcı | Daha yüksek, el-göz-ayak koordinasyonu gerekiyor |
Fark Mağazanızı Nasıl Etkiler?
Kaynak hızı ve biriktirme oranı
MIG, telin kesintisiz olarak metal iletmesi nedeniyle bir bağlantıyı hızlı bir şekilde doldurur. 5 mm karbon çeliğinde yetenekli bir MIG operatörü genellikle tek bir katı geçiş yapabilirken, TIG birden fazla geçiş ve daha fazla zaman gerektirir. MIG ayrıca daha yüksek ilerleme hızlarında da iyi çalışır, bu nedenle yapısal imalat ve gövde panelleri için olağan seçimdir.
Kalite, yeniden işleme ve operatörün öğrenme eğrisi
TIG sıçrama yapmaz, yani pasolar arasında taşlama veya tel fırçalama yapılmaz ve boyamaya uygun, cilalı paslanmaz temiz bir yüzey bırakır. MIG bazen sıçrayabilir ve ürün kozmetik bitirme gerektirdiğinde sıçrama bir maliyet haline gelir. TIG'in kök pasolarda ve ısıya duyarlı metallerde kontrolü daha kolaydır ancak hem elleri hem de tek ayağı kullandığı için öğrenmesi daha zordur.
Her sürecin daha anlamlı olduğu yer
- Yaklaşık 0,5 ila 3 mm arasındaki ince levha genellikle TIG'yi tercih eder, çünkü daha düşük ısı girişi yanmayı azaltır.
- Yaklaşık 3 mm ve daha kalın plakalar genellikle MIG'yi tercih eder çünkü üretkenlik daha önemlidir ve malzeme ısıyı daha hızlı emebilir.
- Daha kalın ölçülerdeki alüminyum genellikle makara tabancasıyla MIG'dir; Daha ince alüminyum parçalar genellikle kaynak havuzunun daha iyi kontrol edilmesi için TIG'dir.
- Bir tüpün veya kabın iç kısmında tekdüze görünmesi gereken paslanmaz çelik bir TIG uygulamasıdır.
Ekipman ve Sarf Malzemeleri: Maliyet Yan yana
Makinenin satın alma fiyatı resmin yalnızca bir kısmıdır. Üretimde genellikle sarf malzemeleri, gaz ve işçilik saatleri atölyeniz için hangi sürecin daha ekonomik olacağına karar verir.
| Maliyet faktörü | MIG | TIG |
|---|---|---|
| Güç kaynağı türü | Sabit voltaj / tel besleyici | Sabit akım |
| Ekstra makine | Tel besleyici ve tabanca | Meşale; Yüksek görev döngüleri için su soğutma |
| Sarf malzemeleri | Tel makaraları, kontak uçları, gömlekler | Tungsten elektrot, dolgu çubukları, gaz kapları |
| Gaz tüketimi | 15 ila 25 CFH argon/CO2 | 10 ila 20 CFH saf argon |
| Operatör maliyeti | Daha az deneyimli operatörlerle daha düşük | Nitelikli kaynakçılara ihtiyaç duyulduğunda daha yüksektir |
İşçilik pahalıysa ve üretim kritikse, MIG çoğu çelik ve bazı paslanmaz işlerde kazanır. Bütçeyi belirleyen şey yeniden işleme ve görünümse, saat başına maliyeti daha yüksek olmasına rağmen TIG genellikle kabul edilebilir kaynak başına daha ucuz olur.
Ön Isıtma, Gaz Kontrolü ve Kaynak Çevresindeki Ekipmanlar
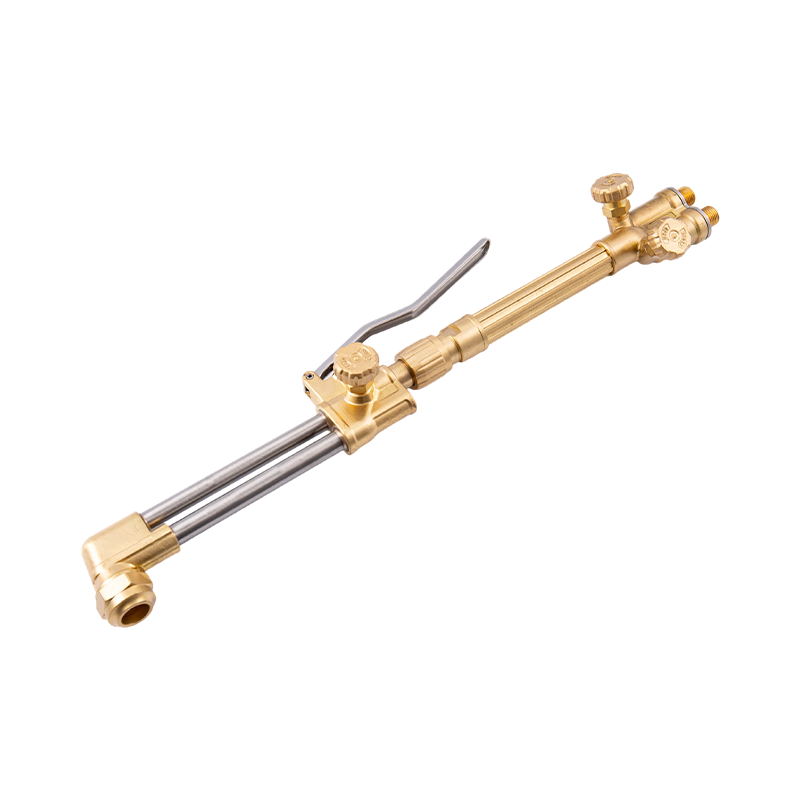
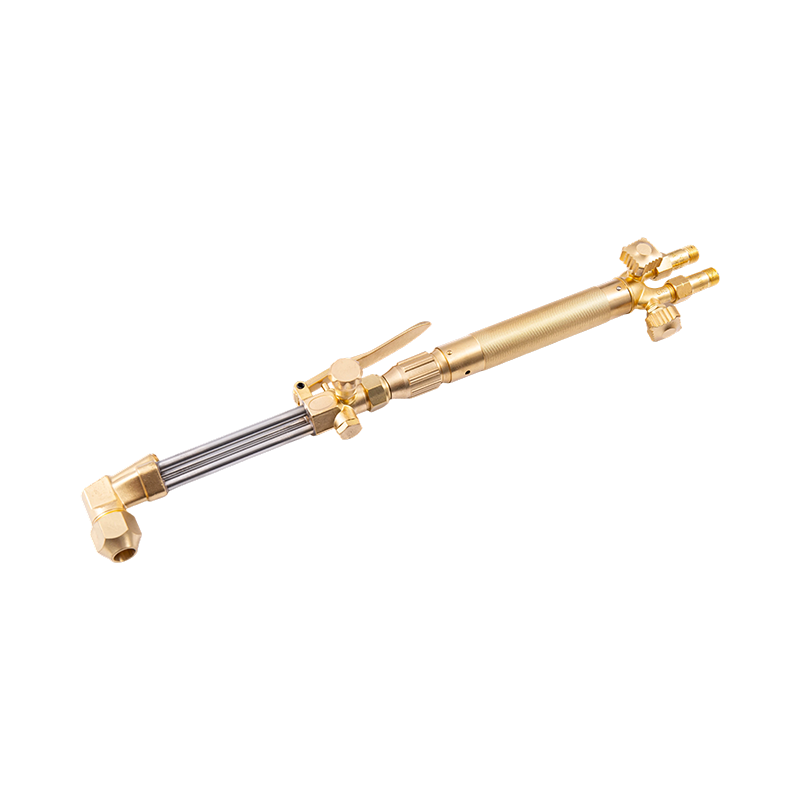
Gerçek füzyon MIG veya TIG olsa bile iş hücresi asla yalnızca kaynak makinesi değildir. Tipik bir örnek, kaynakta çatlama riskini azaltmak ve havuzun düzgün oturmasını sağlamak için kök geçişinden önce ön ısıtmaya ihtiyaç duyan ağır alüminyum veya kalın paslanmaz parçadır. Kompakt bir oksi-asetilen ısıtma hamlacı, kaynak kurulumunu zorlaştırmadan kesiti zemindeki sıcaklığa getirmenin yaygın bir yoludur.
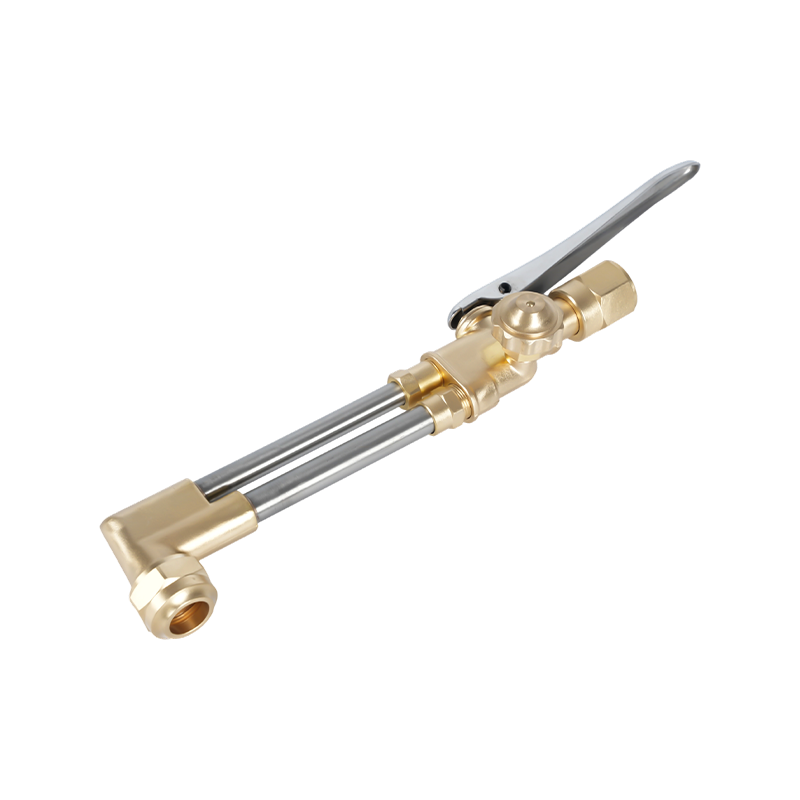
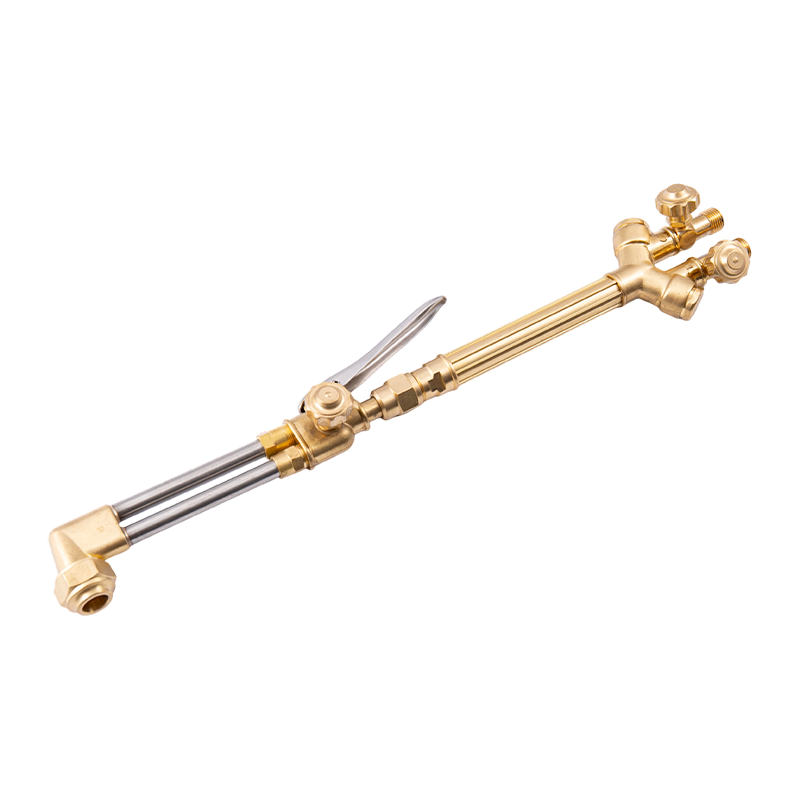
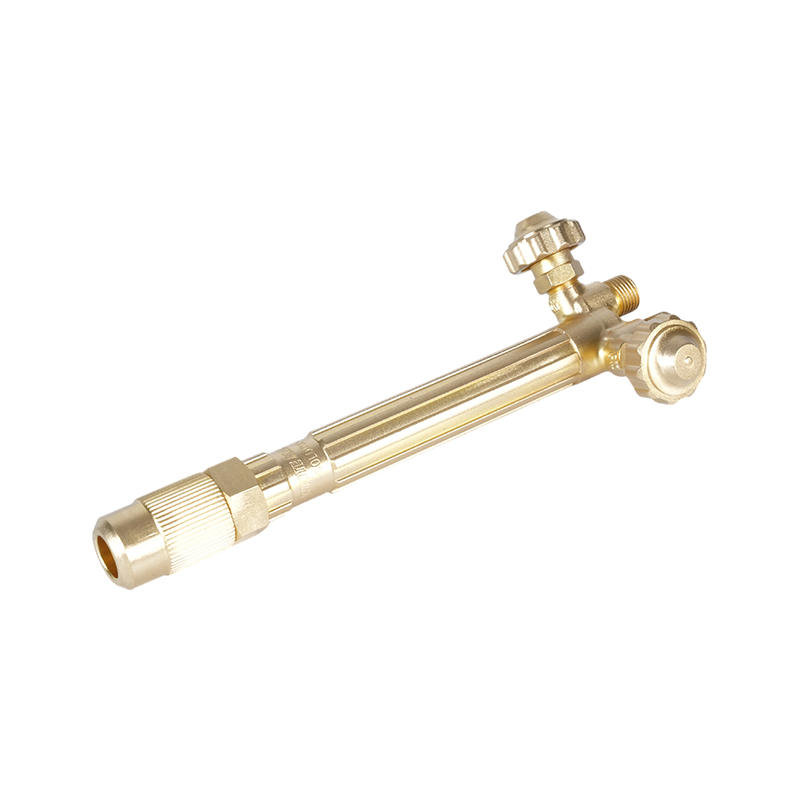
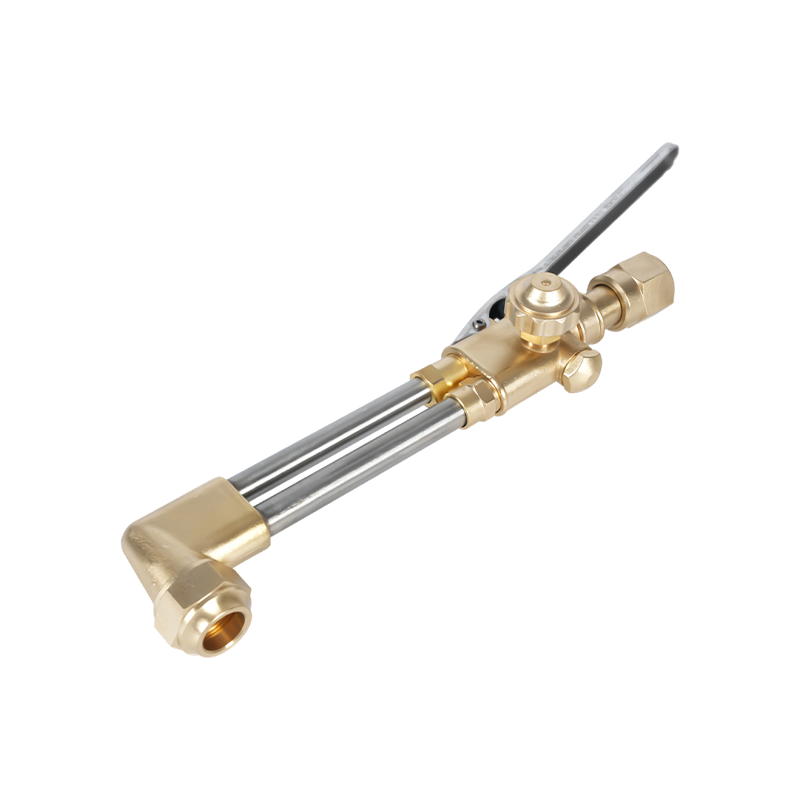
 HE-505 Ön Isıtma ve Kaynak için Ağır Hizmet Oksi Asetilen Isıtma Torcu Bu kompakt torç, kaynak öncesinde kalın metallerin ön ısıtılması için kontrollü alev sağlayarak çatlak riskini azaltır. Aynı zamanda sert lehimleme, tavlama, düzleştirme ve çözme işlemlerini de gerçekleştirerek çalışma hücrenize çok yönlü bir katkı sağlar. Ürünü Görüntüle →
Isıtma torçları ve gaz kontrol ekipmanı genellikle kesme ataşmanlarını, torç saplarını ve basınç regülatörlerini üreten aynı üretici tarafından sağlanır. Seçtiğiniz süreç tek karar değildir: Programın sıkışık olduğu durumlarda destekleyici araçların güvenilir olması gerekir.
Karar Vermek: Satın Alma Ekibinize Ne Söylemelisiniz?
Üretim hacmi yüksek olduğunda, malzeme kalınlığı kabaca 3 mm'nin üzerinde olduğunda, sıçramanın kabul edilebilir olduğu ve yüksek vasıflı operatörlerden oluşan sınırlı bir havuzunuz olduğu durumlarda MIG'yi seçin. Kaynak görünümünün bir gereklilik olduğu, duvar kalınlığının düşük olduğu, malzemenin ısıya duyarlı olduğu veya bitmiş bağlantının aşındırıcı veya mekanik açıdan zorlayıcı bir hizmet vermesi gerektiği durumlarda TIG'yi seçin.
Karma bir atölyede birçok ekip her iki süreci de kullanılabilir durumda tutar. TIG, borudaki kök paso ve pürüzsüz görünmesi gereken paslanmaz işleri halledebilir, MIG ise ağır köşe kaynaklarını üstlenir. Takas, tek mükemmel süreci bulmakla ilgili değildir; süreci parçaya, hacme ve mevcut operatöre eşleştirmekle ilgilidir.
Bir OEM üretim hattı için kaynak veya kesme ekipmanı tedarikçisini değerlendirirken önemli olan, tüm işleme ve dövme sürecini kontrol eden bir üretici bulmaktır. Özel torç kulpları, ısıtma torçları ve gaz kesme bileşenlerini şirket içinde üretebilme yeteneği, tedariki daha öngörülebilir kılmaktadır. Özel bir tedarik düzenlemesi üzerinde tartışıyorsanız çizimleriniz ve üretim gereksinimleriniz hakkında mühendislik ekibimizle görüşün.