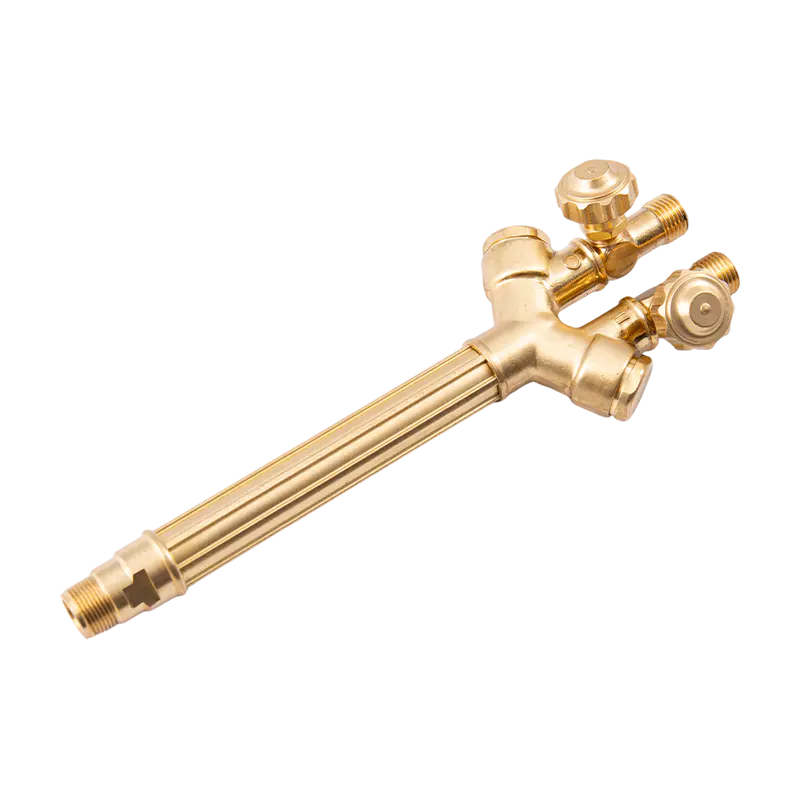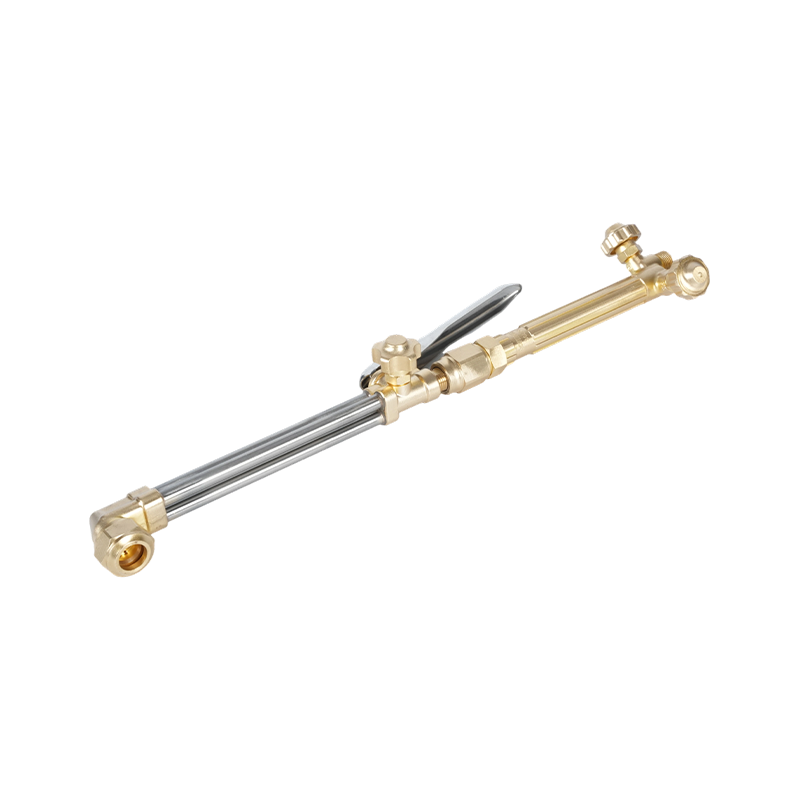
Kesilmiş bir meşaleyi yakmadan önce en önemli karar, sapın rengi veya uç boyutu değildir. Torcun gaz kaynağınıza, kesme yükünüze ve güvenlik kurulumunuza uygun olup olmadığıdır. Doğru ağızlığa ve uygun geri tepme korumasına sahip, iyi tasarlanmış bir torç, daha temiz kesecek, daha uzun süre dayanacak ve ekibinizi, kolayca kavranabilen genel bir üniteye göre daha güvenli tutacaktır. Deneyimli imalatçıların hepsi bir arada bir alete güvenmek yerine belirli bir iş için özel bir torç seçmelerinin nedeni budur.
Kesilmiş Meşale Nedir ve Nasıl Çalışır?
Genellikle el kesme torçu olarak adlandırılan kesme torçu, metali kesmek için oksijen ve yakıt gazı kullanan bir oksi-yakıt aletidir. Operatör çeliği alevle önceden ısıtır, ardından erimiş oksidi uçuracak yüksek basınçlı bir oksijen akışı oluşturmak için kesme oksijen kolunu çeker. Sonuç olarak plakanın içinden tamamen geçen temiz bir çentik elde edilir.
Torç gövdesi sistemin yalnızca bir parçasıdır. Ayrıca kesme ataşmanı veya entegre tutamak, kesici uç veya ağızlık, oksijen ve yakıt valfleri ve hortumları ve regülatörleri koruyan geri tepme önleyicilere de sahipsiniz. Her bileşenin bir tolerans aralığı vardır ve uyumsuz parçalar alev dengesizliğine, kötü kesimlere veya tehlikeli geri dönüşlere yol açabilir.
Üretim açısından bakıldığında, en güvenilir kesme torçları üç özelliği paylaşır: bozulmaya karşı dayanıklı dövme pirinç veya alüminyum gövdeler, tutarlı akış sağlayan hassas işlenmiş gaz geçişleri ve gerçekte kullandığınız oksijen ve yakıt basınçlarına göre boyutlandırılmış yüksek kaliteli kesme uçları.
Kesme Torcu Satın Almadan Önce Önemli Hususlar
Görev sınıfıyla başlayın. Ağır hizmet tipi torçlar daha kalın plaka ve daha uzun sürekli kesim işlemlerini gerçekleştirirken, orta ve hafif modellerin ince metal ve ara sıra yapılan işler için kullanımı daha kolaydır. Ağır yapısal çelik için hafif bir fener seçerseniz, ön ısıtmaya daha fazla zaman harcarsınız ve kolun aşırı ısınma riskiyle karşı karşıya kalırsınız. Sac metal için ağır bir torç seçerseniz, daha büyük olan uç verimsiz olacak ve kontrol edilmesi zor olacaktır.
| Görev Sınıfı | Kol Ağırlığı | Tipik Kesme Aralığı | Gaz Uyumluluğu | Sap Malzemesi |
|---|---|---|---|---|
| Ağır Hizmet | 500 - 900 gr | 10 ila 150 mm çelik | Oksi-asetilen veya oksi-propan | Pirinç veya alüminyum |
| Orta Hizmet | 300 - 500 gr | 3 ila 50 mm çelik | Oksi-asetilen veya propan | Pirinç |
| Hafif Hizmet | 150 - 300 gr | 1 ila 10 mm çelik | Asetilen | Pirinç |
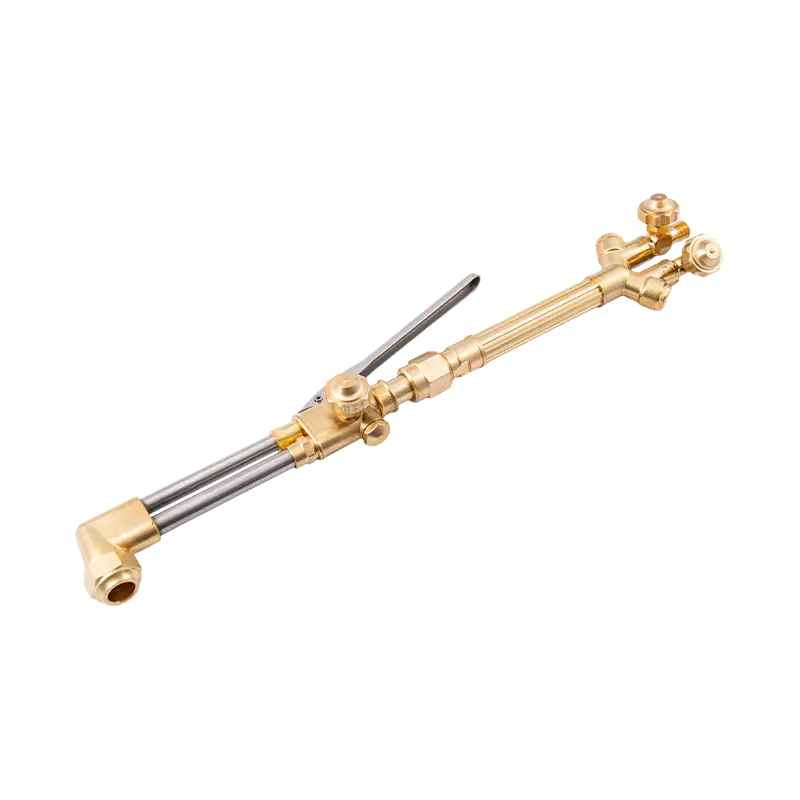
Ağır plakaların uzun süreli kesimi için, büyük kesme koluna sahip dövme pirinç sap, ihtiyacınız olan kavrama ve ısı direncini sağlar. B400 ağır hizmet tipi el tipi oksijen-asetilen kesme torçu bu tür işler için üretilmiştir. Tasarımı, oksijen ve yakıt geçişlerini dengede tutar, böylece kesme oksijenini uzun vuruşlarla ittiğinizde bile sabit bir alev elde edersiniz.
 B400 Ağır Hizmet El Tipi Oksijen Asetilen Kesme Torcu Çift borulu tasarıma sahip bu dövme pirinç torç, ağır plakaların kesilmesi için sabit bir alev sunar ve 300 mm'ye kadar kesme derinliğini destekler. Hem asetilen hem de propan nozüllerini kabul etmesi onu uzun süreli endüstriyel çalışmalara uygun hale getirir. Ürünü Görüntüle →
Ayrıca bağlayıcı standartlarını da düşünmeniz gerekir. Amerikan, Avustralya, İngiliz ve Japon stillerinin tümü farklı bağlantı parçaları ve iplik standartları kullanır. Mevcut hortumlarınıza ve regülatörlerinize uygun bir torç satın almak çok önemlidir. Giriş dişlerindeki uyumsuzluk küçük bir rahatsızlık değildir; tüm mağazanızı riske sokan gaz sızıntısına neden olabilir.
Oksi-Asetilen ve Oksi-Propan Arasında Seçim Yapmak
Asetilen, genellikle 3100 santigrat derece civarında en sıcak alevi verir, bu da onu hızlı ön ısıtma ve kalın, kirli çeliğin kesilmesi için ideal kılar. Propan 2800 santigrat derece civarında biraz daha soğuk yanar, ancak toplu olarak depolanması daha istikrarlı, daha ucuz ve daha güvenlidir. Pratik fark, propanın farklı bir kesme ucu geometrisine ve biraz daha uzun ön ısıtma süresine ihtiyaç duymasıdır, ancak genellikle karbon çeliğinde daha düzgün kesme kenarları sağlar.
Eğer dükkanınızda halihazırda toplu propan kullanılıyorsa, bir oksijen-propan meşalesi kullanmalısınız. Maksimum ön ısıtma yoğunluğuna ihtiyacınız varsa ve operasyonunuz asetilen silindirleri üzerine kuruluysa, oksi-asetilen modelini seçin. Bunları karıştırmayın. Yakıt gazı ve kesici ucun uyumlu olması gerekir, aksi takdirde dengesiz bir alev ve kullanılamaz bir kesim kalitesi elde edersiniz.
Oksi-propan operasyonları için, B500 ağır hizmet tipi el tipi oksijen-propan kesme torçu, toplu propan sisteminin sağlam bir tamamlayıcısıdır. Düşük yanıcı gaz basıncını ve propanın farklı yanma özelliklerini idare eden, özel olarak tasarlanmış bir dahili karıştırma odası kullanır.
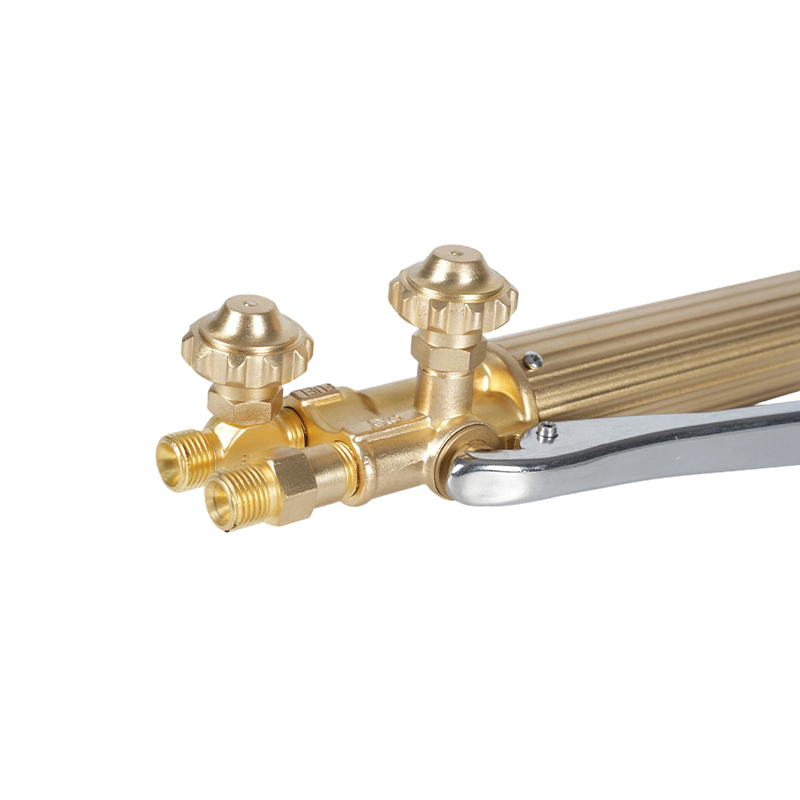 B500 Ağır Hizmet El Tipi Oksijen Propan Kesme Meşalesi Oksi-propan işlemleri için tasarlanan bu torç, dövme pirinç kafaya ve propanın daha düşük basıncı için dahili karıştırma odasına sahiptir. Zorlu ortamlarda güvenilir kesim için istikrarlı gaz akışı sağlar. Ürünü Görüntüle →
Bir diğer husus çalışma basıncıdır. Asetilen servisi genellikle ayrışmayı önlemek için yakıt tarafında regülatör ayarlarının 0,1 MPa'nın altında olmasını önerirken, propan daha yüksek yakıt basınçlarında kullanılabilir. Kesme oksijen basıncı uç boyutuna ve metal kalınlığına göre değişir; küçük uçlarda kabaca 0,3 MPa'dan büyük uçlarda 0,7 MPa'ya kadar değişir. Taktığınız spesifik nozul için daima üreticinin ürün yelpazesini kontrol edin.
Kesme Uçları ve Nozül Bakımı
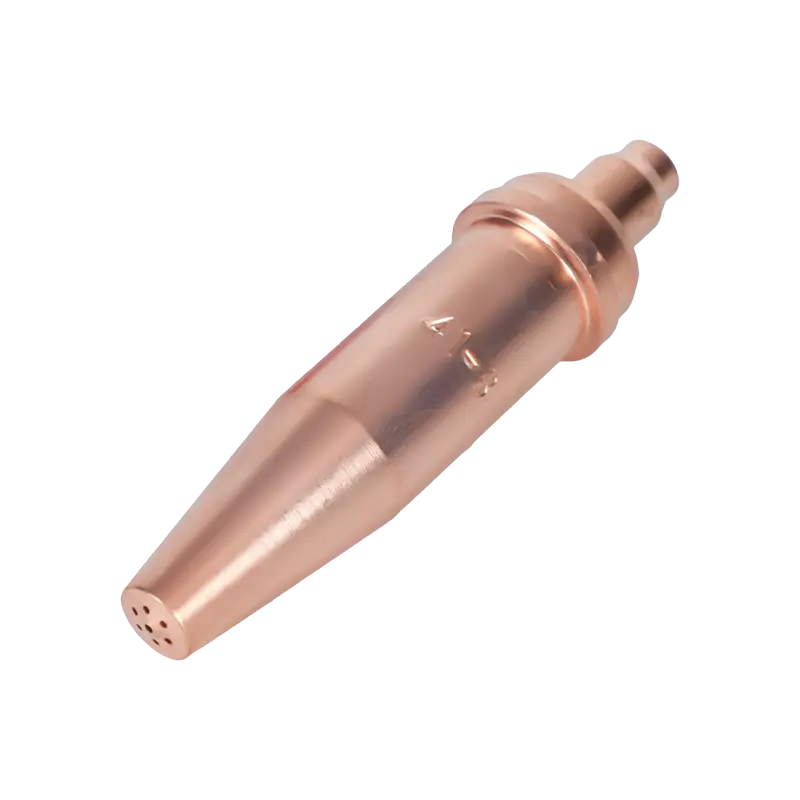
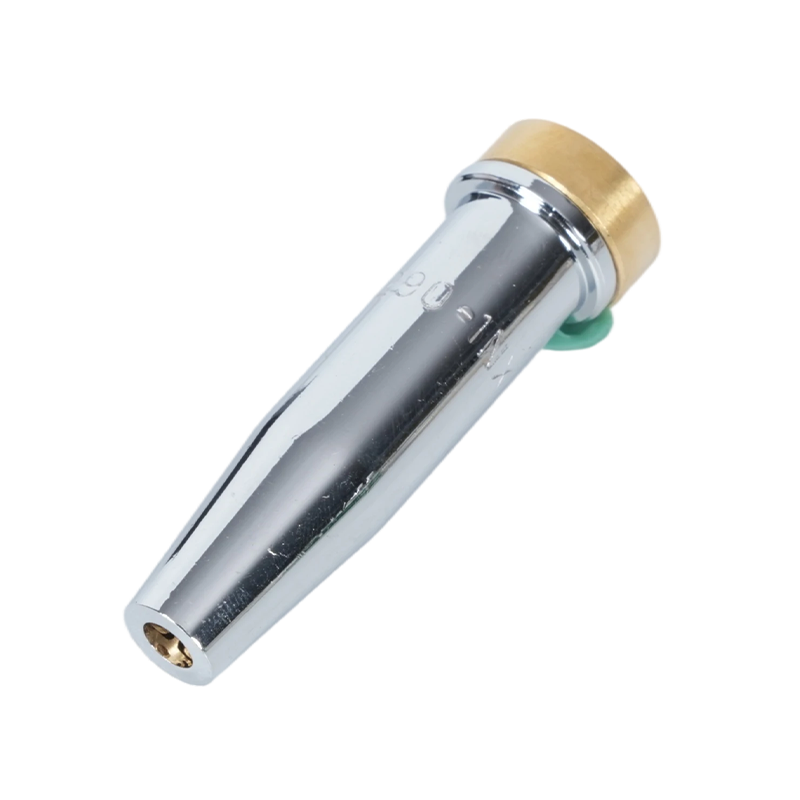
Kesme ucu, torcun gerçekte işini yaptığı yerdir. Temiz, uygun boyuttaki uç, keskin bir oksijen akışı ve dengeli bir ön ısıtma halkası sağlar. Aşınmış veya tıkalı bir uç, düzensiz kesiklere, aşırı cüruflara ve yüksek geri tepme riskine neden olur. Bu nedenle her imalatçının yedek uçları elinde bulundurması ve bunları doğru uç temizleyicilerle temizlemesi gerekir.
Uç boyutu ile kesme kapasitesi arasında doğrudan bir ilişki vardır. 10 mm'lik bir plaka için daha az ön ısıtma deliğine sahip küçük bir uç yeterlidir. 60 mm'lik bir plaka için daha fazla ön ısıtma kapasitesine sahip daha büyük bir uca ihtiyacınız vardır. Çok büyük bir uç seçmek gaz israfına neden olur ve kesim bölgesinin aşırı ısınmasına neden olur. Çok küçük bir uç seçmek sizi yavaşlamaya zorlar ve üst kenarın erimesine neden olabilir.
Tüm kesme uçları gazlar arasında değiştirilemez. Asetilen uçları propan uçlarından farklı bir iç geometriye sahiptir ve yanlış olanı kullanmak alevin karıştırma odasına geri dönmesine neden olabilir. Değiştirmeleri seçerken seri numarasının ve stilinin torçunuzla eşleştiğinden emin olun. Tüm ürün yelpazesine göz atabilirsiniz kesme meşale uçları özel meşale ve gaz hizmetinize uyacak şekilde.
Flashback Tutucular ve Güvenlik Uygulamaları
Geri dönüş önleyici isteğe bağlı bir aksesuar değildir. Torç geri teptiğinde alev hortuma ve regülatöre doğru geriye doğru ilerleyebilir. En kötü durumda hortumu patlatabilir veya silindire zarar verebilir. Her kesme torç istasyonunda torçta ve regülatörde veya en azından ticari sistemler için regülatör ucunda kurulu tutucular bulunmalıdır.
Gördüğümüz en yaygın güvenlik sorunu, gaz akışını kısıtladığı için operatörlerin tutucuyu devre dışı bırakmasıdır. Bu yanlış bir ekonomidir. Çalışan bir durdurucu akışı yalnızca biraz sınırlandırırken, hortumdaki geri tepme ciddi bir arızaya neden olabilir. Tekrarlanan geri tepmelerle karşılaşırsanız, durun ve torcu inceleyin. Sorun genellikle aşınmış bir uç, yanlış gaz basıncı veya karıştırma odasındaki hasarlı bir yuvadır.
Tüm gaz kesme işlerinde tartışılamaz birkaç kural vardır: yakmadan önce hortumlarınızı temizleyin, çakmak yerine karşılık kullanın, hortumları kıvılcımlardan uzak tutun ve torcu asla yanar durumdayken gözetimsiz bırakmayın. Kullanım ve acil durum prosedürlerine ilişkin daha ayrıntılı bilgi için şu makalemize bakın: kesme fenerlerini kullanırken güvenlik önlemleri .
Kurulum, Kapatma ve Günlük İnceleme
Bir kesme torcunun doğru şekilde ayarlanması yalnızca birkaç dakika sürer, ancak rutin, çoğu operasyonel sorunu önler. Torç sapı ve kesme aparatındaki O-halkaları ve yuvaları kontrol ederek başlayın. Daha sonra oksijen ve yakıt valflerini kapatın, hortumları bağlayın ve geri tepme önleyicilerin yerinde olduğundan emin olun. Bu siparişi açtığınızda iş gününüz öngörülebilir bir alevle başlar.
- Torçtaki yanıcı gaz vanasını hafifçe açın ve silindir vanasını kırın. Alevi bir forvetle yakın.
- Alev nötrden biraz daha uzun olana kadar yakıt akışını artırın.
- Kesme oksijen valfini açın ve kısa iç konili belirgin bir nötr alev görene kadar oksijeni ve yakıtı ayarlayın.
- Kesim tamamlandığında, önce yakıt valfini, ardından kesme oksijenini ve son olarak ön ısıtma oksijenini kapatın. Bu düzen, gazı karıştırma odasından güvenli bir şekilde serbest bırakır.
- Silindir vanalarını kapatın, ardından hortumlar boşalana kadar torç vanalarını açıp kapatarak hatları boşaltın.
Günlük muayene, çatlak hortumların, gevşek bağlantıların ve yanmış O-halkaların kontrolünü içermelidir. Bir meşale düştüyse, yeniden kullanmadan önce dikkatlice inceleyin. Saptaki iç kılcal çatlaklar yakıt geçişine oksijen sızdırabilir ve bu ciddi bir tehlikedir.
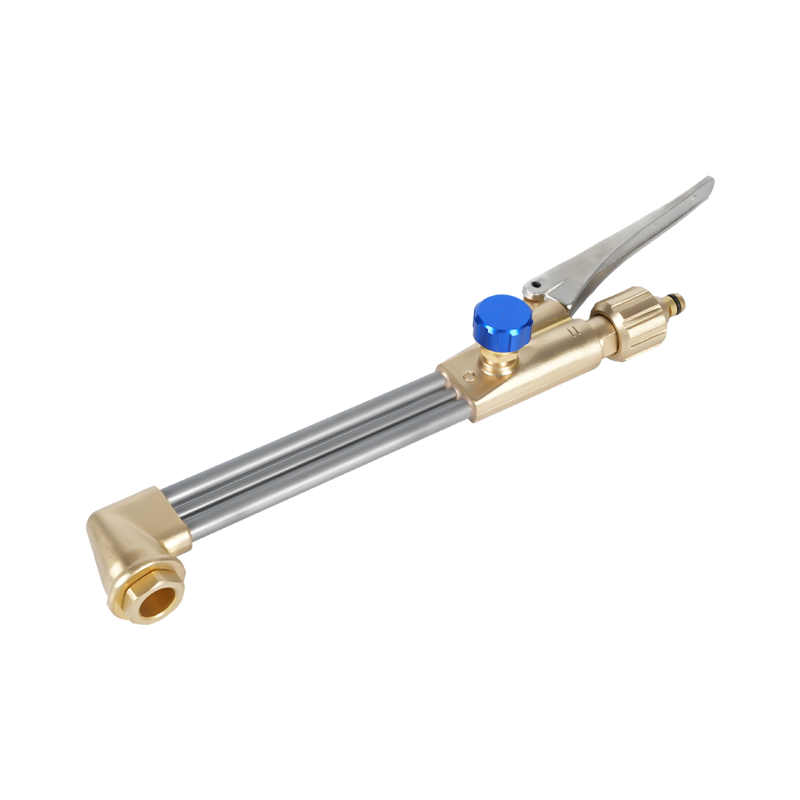
Zeminde komple bir sete ihtiyaç duyan atölyeler için kullanıma hazır bir torç kiti, zamandan tasarruf sağlar ve uyumsuz parça riskini azaltır. A218 ağır hizmet tipi gazlı kesme torçu kiti, ağır hizmet tipi bir sap, kesme ataşmanı ve yaygın plaka kalınlıklarını kapsayan bir dizi uçla birlikte gelir.
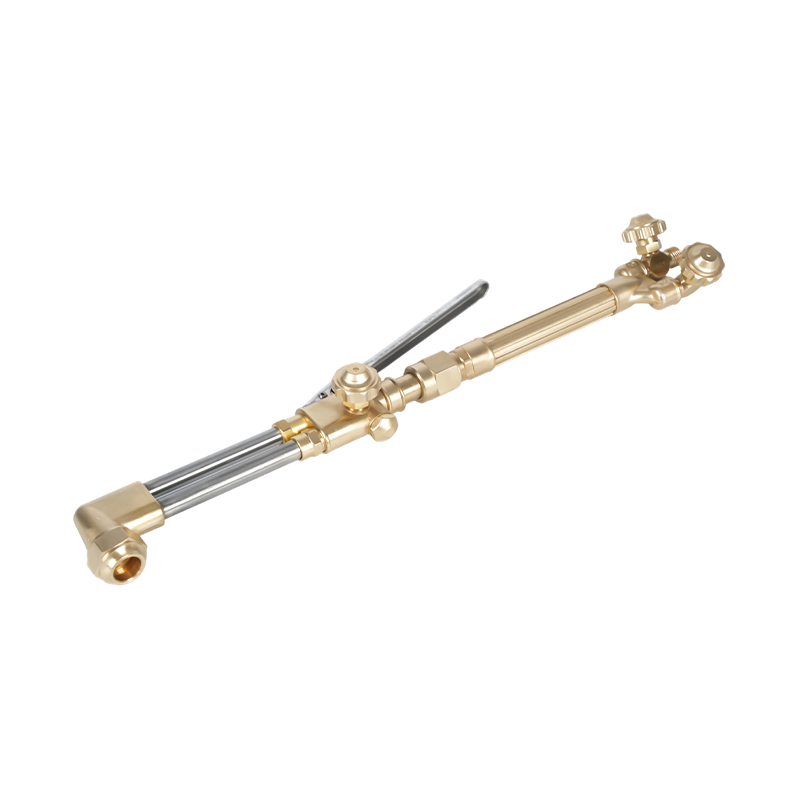 A218 Ağır Hizmet Gaz Kesme Torcu Kiti Bu eksiksiz kit, ağır hizmet tipi bir sap, kesme ataşmanı ve yaygın plaka kalınlıklarına yönelik uçlar içerir. Hem asetilen hem de propanla çalışır, 200 mm'ye kadar keser ve yüksek basınç ve ısıya dayanacak şekilde üretilmiştir. Ürünü Görüntüle →
Sonuçta en iyi kesici torç, gazınıza, metalinize ve bakım programınıza uygun olanıdır. En sık yaptığınız işe uygun görev sınıfını seçin, asetilen veya propan ile doğru gaz kurulumunu seçin ve uygun kesme uçlarını hazır bulundurun. Bunu günlük bir inceleme rutini ve çalışan geri tepme önleyicilerle birleştirdiğinizde, torçunuz yıllar boyunca tutarlı kesimler sağlayacaktır. Ardından son seçimi neyin yeni göründüğüne değil, neyin daha az bozulduğuna göre yapın.