Bir kaynakçı ucu 2 numara olan bir meşale alır, onu yakar, nötr bir alev gibi görünen bir alevi yakar ve yine de vardiyayı taşlama gerektiren bir kesik kenar ve ayak parmağı boyunca çatlayan bir boncukla bitirir. Basınçlar kitaba uygundu, plaka temizdi ve göstergede hiçbir şey yanlış görünmüyordu. Sürüklenen şey, oksijene biraz fazla ya da asetilene biraz fazla yaklaşan oksi-asetilen alevinin kendisiydi.
Kısa versiyon: alev, yalnızca regülatör rakamlarıyla değil, uçtaki oksijen-asetilen oranıyla tanımlanır. Bu orandan üç alev çıkar; nötr, karbürleyici ve oksitleyici ve her biri farklı bir sıcaklık taşır, erimiş metalde farklı bir kimyaya sahiptir ve iyi yaptığı farklı işler dizisine sahiptir. Konileri okumayı öğrenin; çoğu kesme ve kaynak hatası ilk geçişten önce teşhis edilir.
Oran neden gösterge okumasından daha önemli?
Saf oksijende yakılan asetilen kabaca 3.200 ila 3.500 °C'ye (5.790 ila 6.330 °F) ulaşır; bu, aynı torçta propan, propilen veya doğal gazdan daha sıcaktır. Bu başlık numarası yalnızca 1:1'e yakın bir karışım için geçerlidir. Daha fazla asetilen besleyin ve alev hafifçe soğurken iç koni yanmamış karbondan oluşan bir tüy oluşturur. Daha fazla oksijen beslediğinizde koni kısalır, alev daha da sertleşir ve serbest oksijen çeliğe saldırmaya başlar.
Regülatör göstergesi, deliğe neyin geldiğini değil, girişte neyin mevcut olduğunu gösterir. Hortum uzunluğu, uç boyutu ve kısmen tıkalı uç, tüm bunlar dağıtım işlemini değiştirir. Bu nedenle her ses prosedürü aynı talimatla sona erer: meşalede, alev yanarken ve eserin üzerinde çalarken görsel olarak ayarlayın.
Üç oksi asetilen alevi yan yana
| Alev | Oksijenden asetilene | Ne görüyorsun | Tipik çalışma | Yanlış uygulandığında risk |
|---|---|---|---|---|
| Nötr | Yaklaşık 1:1 | İki keskin tanımlanmış koni, parlak beyaz-mavi iç koni, tüy yok | Yumuşak çelik kesme ve kaynaklama, lehim pastası ile sert lehimleme, genel ısıtma | Düşük risk; alüminyum üzerinde hafif oksidasyon |
| Karbonlama | Asetilen açısından zengin, yaklaşık 0,8 ila 0,9:1 | Üç bölge: iç koni, beyazımsı tüy, dış zarf; islenebilir | Alüminyum, nikel alaşımları, dökme demir onarımı, sert kaplama, yüksek karbonlu çelik | Karbon toplama, çentikte kurum, çatlamaya duyarlı sert kaynaklar |
| Oksitleyici | Oksijen açısından zengin, yaklaşık 1,2:1 veya daha fazla | Kısa, keskin, daha soluk iç koni, daha yüksek tıslama, daha küçük zarf | Pirinç ve bronz, oluk açma, kazıma, biraz hızlı kesme | Dekarburizasyon, yanmış alaşım elementleri, gözenekli kaynaklar, geniş kaba çentik |
Orta sütunu başlangıç noktası olarak kabul edin. Uç aşınması ve gaz saflığı görünür sınırı değiştirdiğinden, iki operatör aynı nominal oranı ayarlayabilir ve yine de farklı koni uzunluklarını görebilir. Gerçek araç sayılar değil, konilerdir.
Nötr alev: öncelikle uzmanlaşılacak temel nokta
Asetileni açın, yakın, ardından tüy tamamen kaybolana ve iki temiz koni kalana kadar oksijen ekleyin: parlak bir iç koni ve daha soluk bir dış kabuk. Tıslama yok, is yok, uçta parlaklık yok. Bu tarafsızdır.
Sırtınıza yaslandığınız alevdir çünkü ne karbon katar ne de onu soyar. Yumuşak çelik kesme, çoğu ergitme kaynağı, lehimli lehimleme ve genel ısıtma, bunların hepsi rahatça yerine oturur. Kesme için nötr, güvenli varsayılandır. Hafif oksitleyici alev daha hızlı keser, ancak çentik duvarları daha pürüzlü hale gelir ve kenar sertleşir, bu da işleme aşamasında zaman kaybına neden olur.
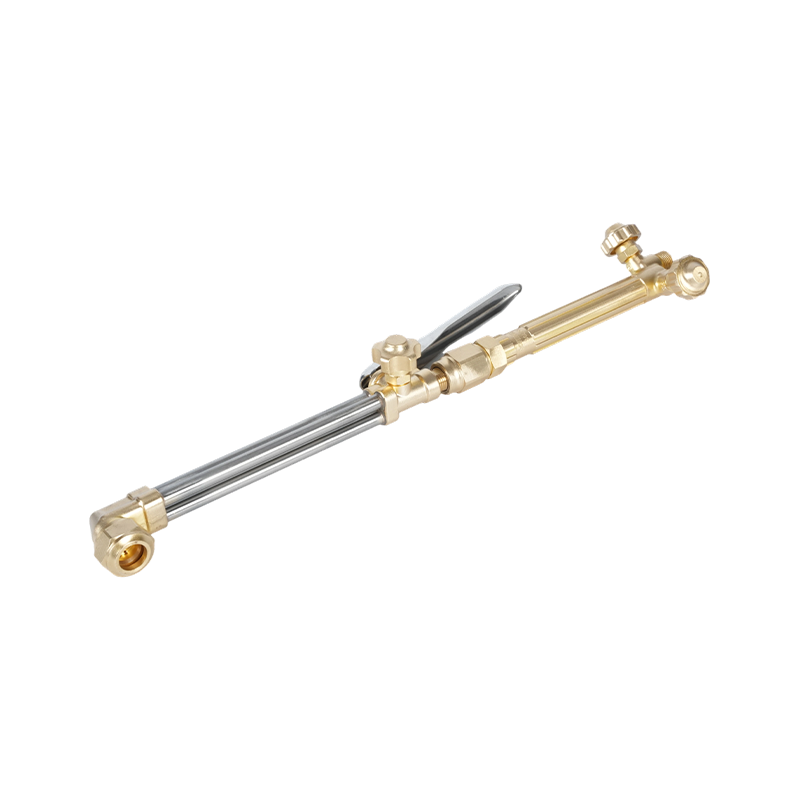
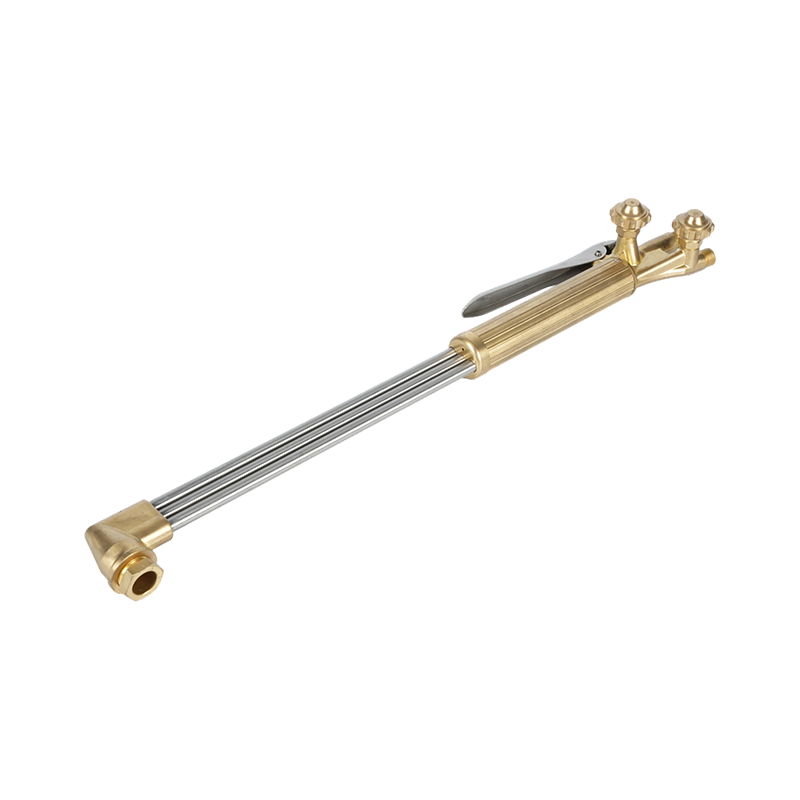
Ek, ortam kadar önemlidir. A212 sap plakası gibi iki parçalı bir kesme ataşmanı, operatörler ve vardiyalar arasındaki oranın tutarlı kalmasını sağlayan, tek bir sap üzerinde birkaç milimetreden ağır bölüme kadar uzanan bir sap plakasına sahiptir.
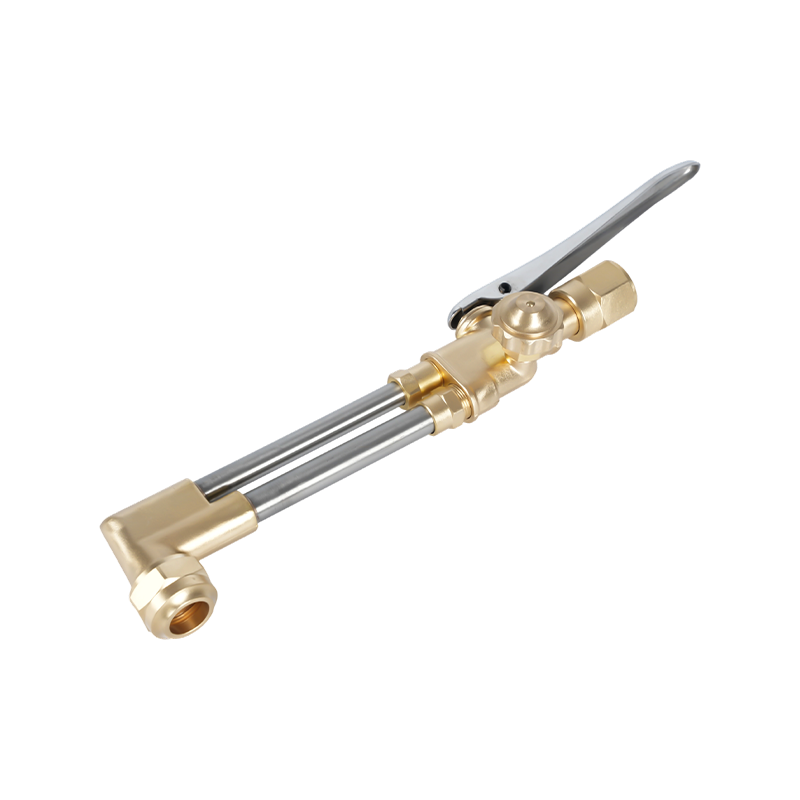 A212 Oksi Asetilen ve Propan için Ağır Hizmet Kesme Ataşmanı Dövme pirinç gövde ve paslanmaz çelik valfler, operatörler ve vardiyalar boyunca tutarlı performansla 200 mm'ye kadar ağır levhaların kesilmesi için dayanıklılık sağlar. Ürünü Görüntüle →
Kesilen yüzeyde dar, temiz bir çekme çizgisi ve keskin bir üst kenar görülüyorsa alev nötre yakın demektir. Pürüzlü kenarlar ve ağır cüruf genellikle alevin ilerleme hızından önce yanlış olduğu anlamına gelir.
Karbürleme alevi: ekstra asetilen, ekstra bakım
Asetileni oksijenin biraz ötesinde açın ve iç koni ile dış zarf arasında beyazımsı bir tüy olan üçüncü bir bölge belirir. Bu tüy yanmamış karbondan oluşuyor ve aynı anda iki şey yapıyor: Havuzdaki oksijen potansiyelini düşürüyor ve metalin üzerine karbon biriktiriyor.
Kasıtlı olarak kullanıldığında, hafif indirgeyici bir atmosferin erimiş havuzu koruduğu alüminyum, nikel ve yüksek nikel alaşımları, dökme demir onarımı ve sert kaplama için doğru seçimdir. Yüksek karbonlu ve takım çeliklerinde kısa tüy, kaynak sırasında karbonun yanmasını dengeler.
Tuzak, bunu düşük karbonlu çeliğe uyguluyor çünkü daha yumuşak görünüyor. Karbon toplanması, kaynağı sertleştirir ve çatlamaya daha duyarlı hale getirir ve bir çentikte kalan kurum, bir sonraki geçişte eksik füzyona neden olur. Tüyü, iç koninin yaklaşık bir buçuk katından daha uzun olmayacak şekilde kısa tutun ve kurum oluşursa iş parçasını silin.
Oksitleyici alev: kısa, keskin ve abartılması kolay
Çok fazla oksijen eklenirse iç koni kısalıp keskinleşir, nota yükselir ve dış zarf içeri çekilir. Birçok operatör, oksijeni çok erken açtıklarında veya basınçları uç tablosunun üzerine ayarladıklarında kazara bu alevi yaratırlar.
Özellikle, oksitleyici bir atmosferin çinko dumanını bastırdığı pirinç ve bronza ve agresif ısının istendiği oyma ve kazıma işlemlerine aittir. Çelik üzerinde aşındırıcıdır. Yüzey katmanındaki karbon yanar, alaşım elementleri oksitlenir ve sonuç, kenarların altında cürufun sıkıştığı gözenekli bir kaynaktır. Kesilen yüzdeki granüler gri deri ve çizelgede tahmin edilenden daha geniş bir çentik, karışımın çok fazla sallandığının işaretidir.
Alevin ayarlanması, okunması ve kapatılması
- Ucu inceleyin: delik yuvarlak, yuva temiz, O-halkalar sağlam. Uygun bir uç temizleyiciyle temizleyin, asla matkap ucuyla temizleyin.
- Asetileni 1 bar (yaklaşık 15 psi) veya altında tutarak torç üreticisinin uç tablosundan regülatör basınçlarını ayarlayın.
- Havayı ve eski gazı temizlemek için her iki hattı da bir veya iki saniyeliğine boşaltın.
- Asetilen şamandıra valfını çeyrek tur kadar açın ve çakmakla değil, vurucuyla ateşleyin.
- Tüy kayboluncaya kadar oksijen ekleyin, ardından aynı çelikten hurda bir parça üzerinde ince ayar yapın.
- İşe göre ayarlayın: karbonlama işi için kısa bir tüy, oksitleme işi için daha kısa bir koni.
- Önce asetileni, ardından oksijeni kapatın, ardından hatların havasını alın ve tüp vanalarını kapatın.
İki alışkanlık çoğu sürprizi engeller. İlk olarak, dağıtım değiştiği için her uç değişiminden veya hortumun yeniden bağlanmasından sonra alevi yeniden kontrol edin. İkinci olarak, gerçek malzemenin bir test kuponunu yakınınızda bulundurun; Açık havada mükemmel görünen bir alev, ısı emici bir plakanın karşısında çok farklı okunabilir.
Alevin tekrarlanabilir olmasını sağlayan donanım
Alev ancak onu besleyen parçalar kadar stabildir. Aşınmış bir uç yuvası ipliğin üzerinden havayı çeker, şişmiş bir O-halkası geçişler arasındaki karışımı değiştirir ve uyumsuz bir uç ve bağlantı parçası torcu eline alan herkes için oranı değiştirir. Bir üretim tezgahında bu farklılık, kimse gazdan şüphelenmeden çok önce tutarsız çentik genişliği olarak ortaya çıkıyor.
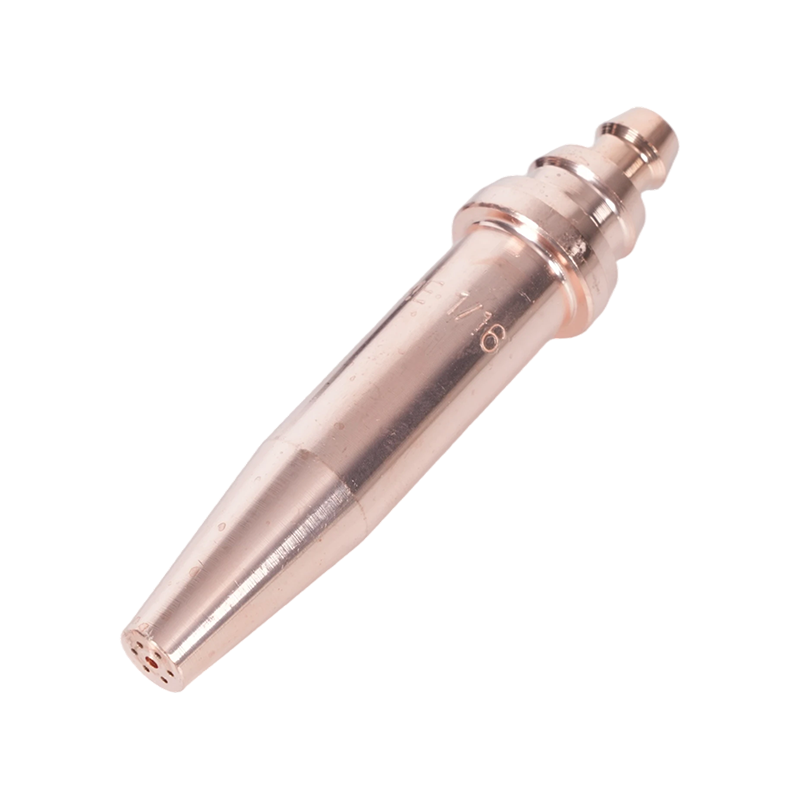
Asetilen uçları deliğe ve göreve göre boyutlandırılır. 1101 gibi genel amaçlı bir seri, imalat ve tamir atölyelerinde bulunan yaygın plaka kalınlıklarını kapsarken, ağır hizmet tipi seriler daha kalın kesitlere ve daha uzun sürekli kesimlere uygundur.
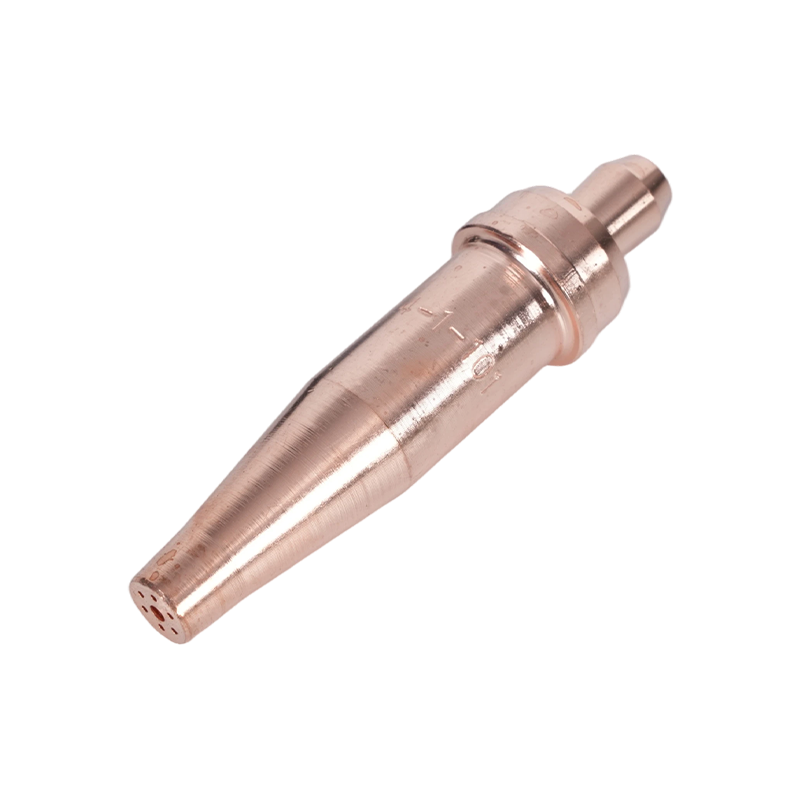 5–200 mm Kesim için 1-101 Serisi Asetilen Torç Uçları 76 mm uzunluğunda 5–200 mm plakayı kapsar ve imalat ve onarım işleri için A217, A218, A219, A246, A212 ve A800 torçlara uygundur. Ürünü Görüntüle →
Sarf malzemeleri torç gövdesiyle aynı özeni hak eder. Doğru boyutun seçilmesi, dik yerleştirilmesi ve ilk dökülme belirtisinde değiştirilmesi bu kılavuzda daha ayrıntılı olarak ele alınmaktadır. kesme torç uçlarının seçilmesi ve bakımı , ipucu tablosunun yanında okumaya değer.
Bir atölyede kitleri belirleyen alıcılar için pratik kontrol tekdüzeliktir: aynı sap arayüzü, aynı ataşman serisi, aynı uç numaralandırması, böylece bir tezgahta kaydedilen alev ayarı diğerinde çoğaltılabilir.
Alev davranışını değiştiren güvenlik noktaları
Flashback en önemli arıza modudur ve gaz probleminden ziyade alev problemidir. Hortumun yukarısına doğru ilerleyen bir alev cephesi, küçük bir hatayı silindir olayına dönüştürür. Çek valfler gazın geri dönüşünü yavaşlatır ancak alev cephesini durdurmaz; yalnızca uygun bir tutucu bunu yapar. Bunları regülatör çıkışına ve risk değerlendirmesinin gerektirdiği durumlarda torç girişine de takın.
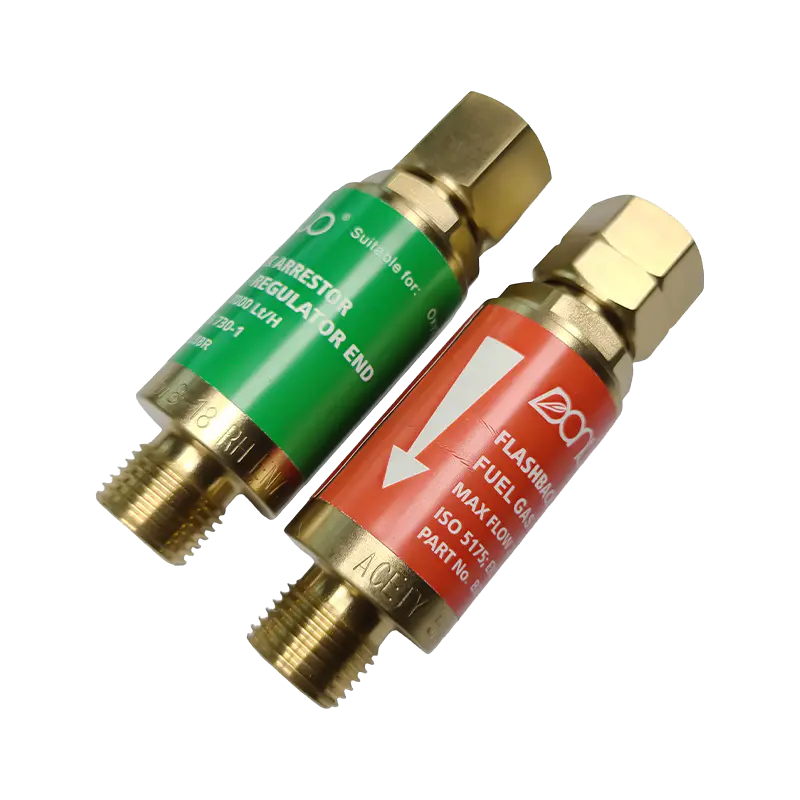 B288 Serisi Oksi Asetilen Flashback Tutucu Oksijen (7000 L/saat) ve yanıcı gaz (2600 L/saat) modelleriyle birden fazla dişli boyutuna sahip modellerle geri tepmeyi ve ters gaz akışını önleyerek operatörleri ve ekipmanı korur. Ürünü Görüntüle →
Serbest asetilen daha yüksek basınçta kararsız hale geleceği için asla hortumda kabaca 1,5 bar'ın (yaklaşık 15 psi) üzerinde asetilen çalıştırmayın. Silindirleri dik ve emniyetli tutun, gresi ve yağı oksijen bağlantılarından uzak tutun ve yaptığınız iş için doğru renkte filtre lensi kullanın. Kendi kendine patlayan, ıslık çalan veya renk değiştiren bir alev işin durdurulması sinyalidir, ayarlanması gereken bir şey değildir.
Alev ayarı saniyelerle ölçülen bir beceridir ancak tüm atölyede kesim kalitesine, kaynak sağlamlığına ve sarf malzemesi ömrüne karar verir. Bir üretim hattı için torçları, uçları ve tutucuları standartlaştırıyorsanız veya kendi çizimlerinize ve gaz spesifikasyonlarınıza göre yapılmış parçalara ihtiyacınız varsa, ekibe şu adresten ulaşabilirsiniz: iletişim sayfası ayrıntılarınızla birlikte.