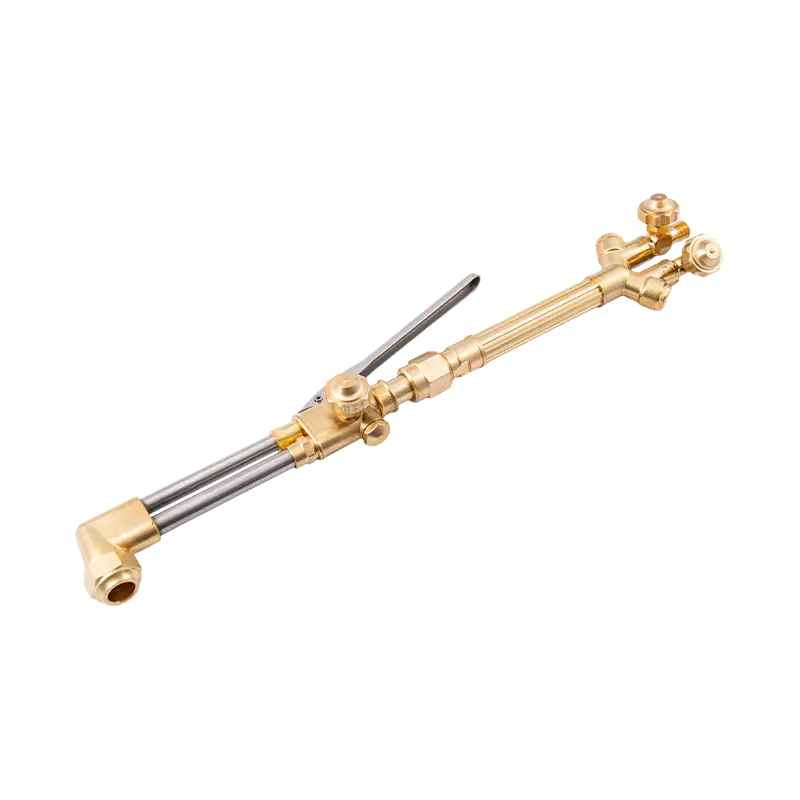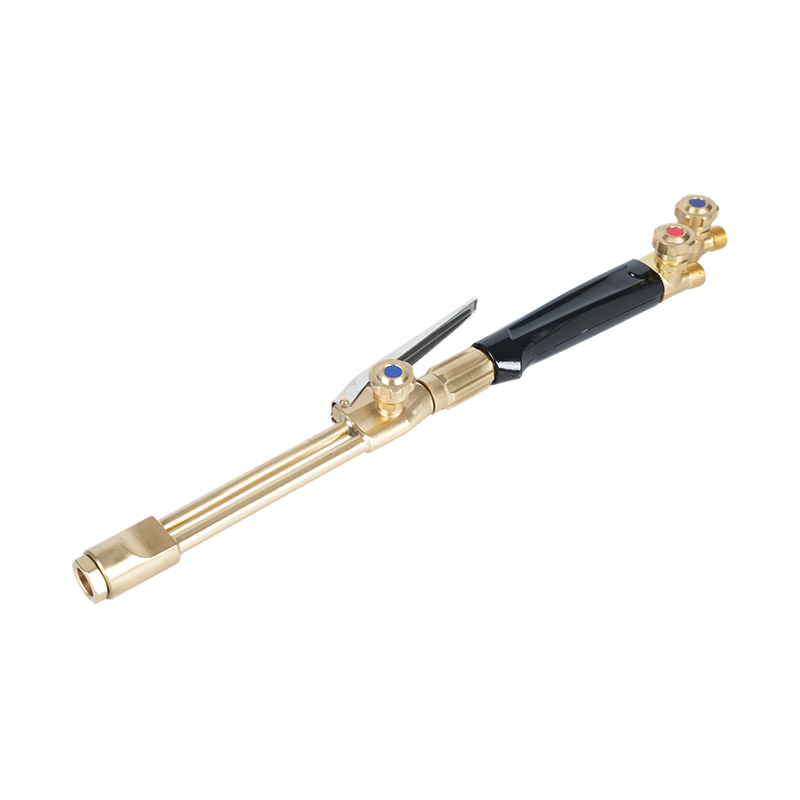
Oksi Kesim İpuçları Nedir ve Neden Önemlidir?
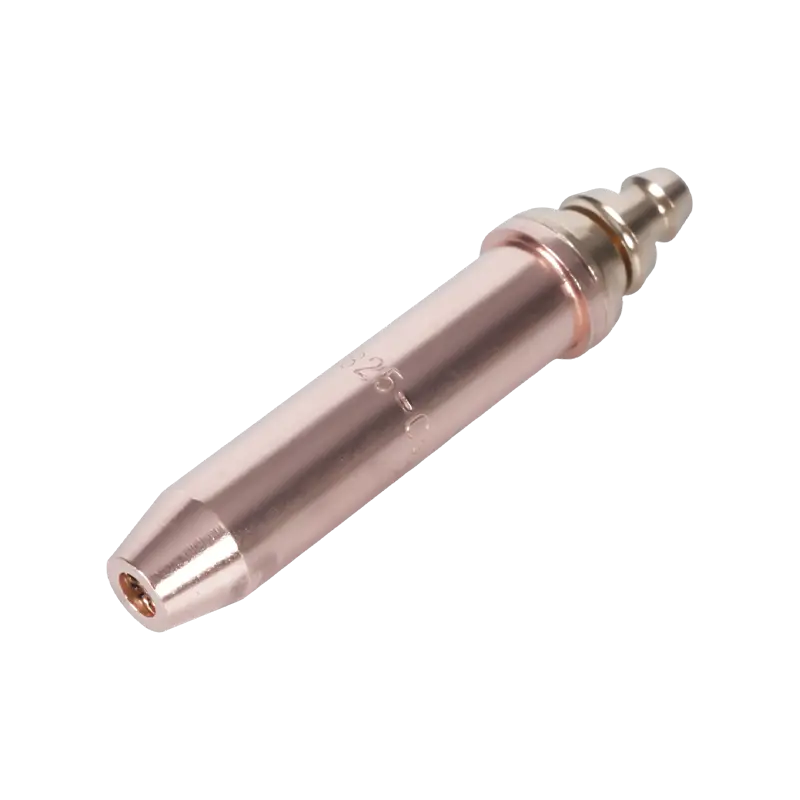
Oksi kesim Oksi-yakıt torç uçları veya nozülleri olarak da adlandırılan uçlar, bir oksijen-yakıt kesme torçunun iş tarafındaki hassas bileşenlerdir. Hem ön ısıtma alevinin hem de yüksek basınçlı kesme oksijen akışının dağıtımını kontrol ederler ve bunların seçimi doğrudan kesim kalitesini, kesme hızını, gaz tüketimini ve operatör güvenliğini belirler. Belirli bir uygulama için yanlış ucun seçilmesi, düşük kesim kalitesinin, aşırı cürufun, metalin eğrilmesinin ve erken ekipman aşınmasının en yaygın nedenlerinden biridir.
Belirli uygulamalar için plazma ve lazer işlemlerinin giderek daha fazla benimsenmesine rağmen, oksijenle kesme dünya çapında en yaygın kullanılan termal kesme yöntemi olmaya devam ediyor. Ekipman taşınabilirdir, uygun maliyetlidir ve kalınlığı yaklaşık 3 mm'den (1/8 inç) 300 mm'ye (12 inç) kadar olan yumuşak çeliği kesme kapasitesine sahiptir; bu, standart fiyat aralığındaki hiçbir plazma kesicinin karşılayamayacağı bir aralıktır. Tam bir oksi-yakıt kurulumunun giriş maliyeti mütevazıdır; ileri teknoloji el ekipmanı için tipik olarak 250 ila 350 dolar arasındadır ve hiçbir elektrik bağlantısına gerek yoktur, bu da gücün bulunmadığı yerlerde işin yapılmasına olanak tanır.
Uçlar katı bakırdan (tek parça yapı) veya pirinç iç parça ve bakır dış manşonlu iki parçalı hibrit olarak üretilir. Tek parçalı uçlar oksijen-asetilen kurulumları için standarttır; iki parçalı uçlar ise genellikle propan, doğal gaz ve propilen gibi alternatif yakıt gazlarıyla kullanılır. Her yakıt gazı farklı sıcaklıklarda ve farklı alev özellikleriyle yanar; oksijen ve yakıt dağıtım oranlarını optimize etmek amacıyla o gaz için özel olarak tasarlanmış uçlar gerektirir.
Doğru Oksi Kesim Ucunun Seçilmesinde Dört Temel Faktör
Doğru oksi kesme ucunun seçilmesi dört temel değişkenin değerlendirilmesini gerektirir. Bu yanlış tavizlerden herhangi birini almak ya kaliteyi ya da güvenliği azaltır:
1. Torç Uyumluluğu ve Koltuk Tipi
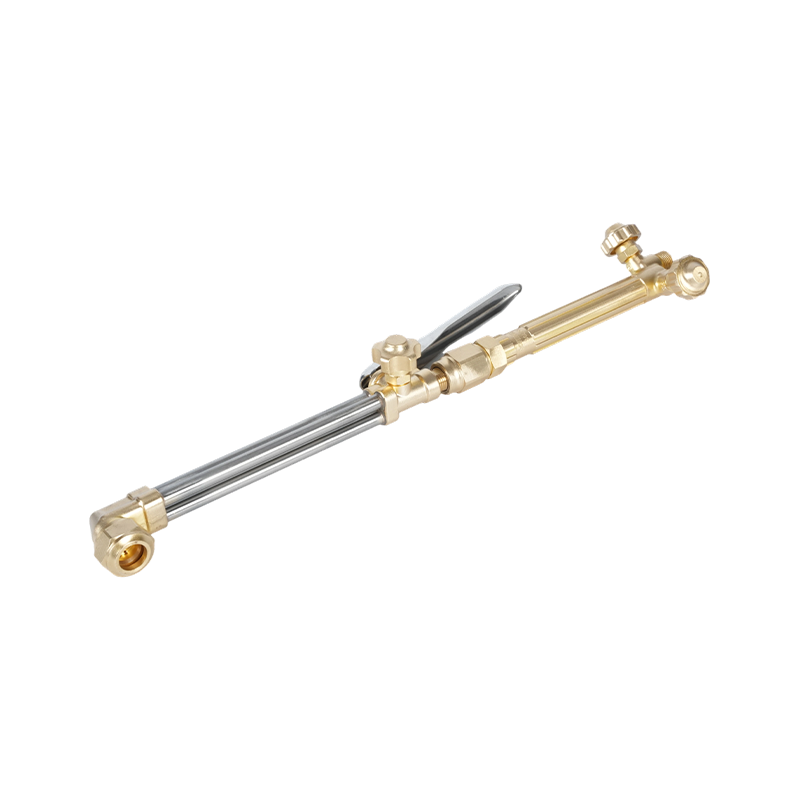
Başka herhangi bir değerlendirmeden önce ucun, kullanılan spesifik torç modeliyle uyumlu olması gerekir. Uç yuvaları (ucun torç gövdesine bağlandığı sızdırmazlık yüzeyi) üreticiler arasında ve hatta aynı üreticinin modelleri arasında önemli ölçüde farklılık gösterir. Uyumsuz bir ucun kullanılması tehlikeli bir durum yaratır: Bağlantı noktasından yanıcı gaz sızarak yangın ve patlama tehlikesi yaratabilir. Yedek uçları satın almadan önce daima torç üreticisini ve model numarasını belirtin ve üreticinin uç tablosuna veya ekipman kılavuzuna göre uyumluluğu doğrulayın.
2. Metal Kalınlığı
Kesme ucunun merkez deliği (yüksek basınçlı kesme oksijeninin çıktığı delik), belirli bir kalınlık aralığı için doğru oksijen hacmini ve hızını sağlayacak şekilde özel olarak boyutlandırılmıştır. Plaka kalınlığı arttıkça, nozülden kesme yüzüne kadar daha büyük bir mesafe boyunca yeterli bir kesme oksijen akışını sürdürmek için delik çapının da artması gerekir. Kalın malzeme üzerinde küçük boyutlu bir uç kullanılması, eksik nüfuziyete ve kaba, sürüklenmiş bir kesime neden olur. İnce malzeme üzerinde büyük boyutlu bir uç kullanılması oksijen israfına neden olur, çentik genişliğini artırır ve iş parçasını çarpıtabilecek aşırı ön ısıtmaya neden olur.
Aşağıdaki tablo, metal kalınlığına göre asetilen kesme ucu seçimi için genel bir referans sağlar:
| Metal Kalınlığı | Uç Boyutu (Genel) | Oksijen Basıncı (psi) | Yakıt Gaz Basıncı (psi) | Kesme Hızı (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Yakıt Gaz Tipi
Farklı yakıt gazları farklı uç tasarımları gerektirir çünkü yanma özellikleri (alev sıcaklığı, ısı salınım hızı ve oksijen/yakıt oranı) önemli ölçüde farklılık gösterir. Asetilen, 5.600°F ile 5.800°F arasında yanan, yaygın yakıt gazları arasında en sıcak alevi üretir ve kesme ve oluk açma için en kısa ön ısıtma sürelerini sağlar. Ancak bu en pahalı yakıt seçeneğidir ve 15 psi'yi aşan basınçlarda asla kullanılmamalıdır çünkü bu eşiğin üzerinde kararsız hale gelir. Propan ve doğal gaz daha düşük sıcaklıklarda yanar (propan için yaklaşık 4.250°F) ve daha uzun ön ısıtma süreleri gerektirir, ancak yüksek hacimli ısıtma ve geniş alan ısıtma işlemleri için çok daha uygun maliyetlidirler. Alternatif yakıt gazları için tasarlanan uçlar, düşük alev sıcaklığını telafi etmek için ek ön ısıtma deliklerine sahiptir.
4. Delik Tipi: Silindirik ve Iraksak
Yüksek basınçlı oksijenin geçtiği merkezi kanal olan kesme oksijen deliğinin geometrisi, daha kalın malzemelerde kesme performansı üzerinde önemli bir etkiye sahiptir. Silindirik delik uçları, daha ince malzemelerin (1/8 ila 3/8 inç) elle kesilmesi ve makineyle kesilmesi için standarttır ve torç girişinde yaklaşık 40 psi'de optimum şekilde çalışır. Çıkışa doğru genişleyen farklı delik uçları, nozuldan daha uzak bir mesafede daha yüksek kalitede süpersonik oksijen akışını korur; bu da onları 3/8 inçten daha kalın plakalar için tercih edilen seçenek haline getirir. Iraksak delik uçları, genellikle 75 ila 100 psi gibi daha yüksek basınçlarda çalışır, ancak eşdeğer kalınlıktaki silindirik delik uçlarıyla karşılaştırıldığında daha yüksek kesme hızları ve kesim başına daha düşük oksijen tüketimi sağlar.
Oksi Kesme Ucu Bakımı ve Yaygın Sorunlar
Kötü durumdaki bir kesme ucu, diğer tüm parametreler doğru şekilde ayarlanmış olsa bile sinir bozucu kesim kalitesi sorunlarının en yaygın nedenlerinden biridir. Tutarlı performans için uçların düzenli olarak incelenmesi ve temizlenmesi önemlidir.
Uç temizliği uygun uç temizleyiciyle (delik çaplarına uygun boyutta bir dizi tel eğe) yapılmalıdır. Tek parçalı uçlar, iki parçalı uçlardan farklı bir temizleyici gerektirir. Temizleme işlemi, deliği genişletmeden karbon birikintilerini ve sıçramaları gidermek için uygun boyuttaki eğenin her delikten yavaşça geçirilmesini içerir. Aşırı temizleme veya çok büyük bir eğenin kullanılması ağız geometrisine zarar vererek ucun performansını kalıcı olarak düşürür.
Yaygın kesim kalitesi sorunları ve bunların uçla ilgili olası nedenleri arasında aşağıdakiler yer alır. Kesimdeki yuvarlatılmış üst kenar, aşırı ön ısıtmadan (tipik olarak büyük boyutlu uçtan veya aşırı yakıt gazı basıncından) kaynaklanır. Kesim yüzünde geriye doğru açılı sürükleme çizgileri, yetersiz kesme oksijen basıncına veya ucun malzeme kalınlığına göre çok küçük olduğuna işaret eder. Aşırı cüruf yapışmasına sahip pürüzlü, düzgün olmayan bir kesim yüzeyi, kirli veya hasarlı uç deliğine, yanlış ilerleme hızına veya kirlenmiş oksijen kaynağına işaret eder. Bu belirtiler ortaya çıktığında gaz basınçlarını ayarlamadan önce ucu inceleyin ve temizleyin; çünkü basınç ayarlamaları uçtaki fiziksel hasarı telafi edemez.
Örtülü Kaynak ve MIG: Temel Farkı Anlamak
Resmi olarak Korumalı Metal Ark Kaynağı (SMAW) olarak bilinen örtülü kaynak ve MIG kaynağı (Gaz Metal Ark Kaynağı veya GMAW olarak da adlandırılan Metal İnert Gaz kaynağı), dünya çapında en yaygın kullanılan iki ark kaynağı işlemidir. Her ikisi de, erimiş bir bağlantı oluşturmak üzere sarf elektrotunu ve ana metali eriten bir elektrik arkı üreterek bir kaynak oluşturur. Ancak her sürecin bunu başarma şekli ve her birinin başarılı olduğu koşullar önemli ölçüde farklılık gösterir.
Örtülü kaynakta, kaplanmış bir elektrot ("çubuk") bir elektrot tutucuya kelepçelenir ve bir güç kaynağına bağlanır. Ark yanarken, elektrot üzerindeki akı kaplaması erimiş kaynak havuzunu atmosferik kirlenmeden koruyan koruyucu bir gaz oluşturmak için yanarak aynı anda soğuyan kaynak üzerinde bir cüruf tabakası oluşturur. MIG kaynağında, katı bir tel elektrot, bir kaynak tabancası yoluyla bir makaradan otomatik ve sürekli olarak beslenirken, kaynak havuzunu korumak için ayrı bir koruyucu gaz tankı (tipik olarak argon, CO₂ veya bir argon-CO₂ karışımı) tabanca nozülü aracılığıyla iletilir. Akı kaplama kullanılmaz ve cüruf oluşmaz.
Temel pratik fark şudur: Örtülü kaynak daha portatiftir, zorlu yüzeylere ve dış mekan koşullarına daha dayanıklıdır ve başlangıç maliyeti daha düşüktür; MIG kaynağı daha hızlıdır, daha temizdir ve kontrollü ortamlarda daha kaliteli kaynaklar üretir. Her iki süreç de evrensel olarak üstün değildir; doğru seçim tamamen uygulamaya bağlıdır.
Örtülü Kaynak ve MIG: Bire Bir Karşılaştırma
| Kategori | Örtülü Kaynak (SMAW) | MIG Kaynağı (GMAW) |
|---|---|---|
| Ekipman Maliyeti | Daha düşük — basit kurulum, daha az bileşen | Daha yüksek — tel besleyici, gaz tankı, regülatör gerekli |
| Öğrenme Eğrisi | Başlaması kolay, uzmanlaşması daha zor (yay uzunluğu yönetimi) | Öğrenilmesi en kolay ark işlemi; tutarlı tel besleme yeni başlayanlara yardımcı olur |
| Kaynak Hızı | Daha yavaş — elektrot sık sık değiştirilmelidir | Daha hızlı — sürekli tel besleme, minimum aksama süresi |
| Kaynak Temizliği | Cüruf ve sıçrama, kaynak sonrası ufalama ve taşlama gerektirir | Minimum cüruf; kaynak sonrası temizlemeye çok az veya hiç gerek yok |
| Dış Mekan Kullanımı | Mükemmel — kendi kendini korur, rüzgardan etkilenmez | Kötü dış mekan — rüzgar koruyucu gaz kapsamını bozar |
| Yüzey Hazırlığı Gerekli | Minimum — pas, boya ve hadde tufalının üzerinde kaynak yapılabilir | Yüksek — kaliteli sonuçlar için temiz, çıplak metal gerekir |
| Metal Kalınlığı Range | En iyisi 1/8" ve daha kalın olanlar; ince levhalar için uygun değil | 26 kalibreden kalın plakaya kadar ince malzemeler üzerinde çalışır |
| Taşınabilirlik | Son derece taşınabilir — kompakt, gaz tankı gerektirmez | Daha az taşınabilir — gaz silindiri ve tel besleyici hacim kazandırır |
| En İyi Uygulamalar | Yapısal çelik, saha onarımı, boru hattı, ağır ekipman | Otomotiv, imalat atölyeleri, üretim ortamları |
Her Sürecin Kazandığı Yer: Gerçek Dünya Uygulama Senaryoları
Örtülü Kaynak: Dış Mekan, Ağır ve Bakım İşleri İçin Seçim
Örtülü kaynağın kendinden korumalı elektrodu, rüzgar ve cereyanların kaynak kalitesinden ödün vermemesi anlamına gelir; bu, şantiyelerde, dış mekan boru hatlarında ve tarımsal onarım işlerinde belirleyici bir avantajdır. İşlem paslı, boyalı veya haddelenmiş yüzeyleri MIG'den çok daha iyi işleyerek kaynak başlamadan önce yüzey hazırlığı için harcanan süreyi önemli ölçüde azaltır. Yapısal çelik işleri, ağır ekipman onarımı ve boru hattı kaynağı için çubuk kaynağı birçok endüstride profesyonel standart olmayı sürdürüyor. Örtülü kaynakla elde edilebilen derin ark nüfuzu, onu özellikle çelik ve dökme demirin daha kalın bölümlerinde etkili kılar. Ekipmanın taşınabilirliği bir diğer önemli avantajdır: Örtülü kaynak makinesi ayrı bir gaz silindirine ihtiyaç duyulmadan uzak bir çalışma konumuna taşınabilir, bu da onu gerçekten uzak saha onarımları için tek pratik seçenek haline getirir.
MIG Kaynağı: Hız, Temizlik ve İnce Malzemelerin Seçimi
Kontrollü bir atölye veya üretim ortamında MIG kaynağı neredeyse her zaman daha verimli bir seçimdir. Sürekli tel besleme, elektrotları her birkaç inçte bir durdurma ve değiştirme ihtiyacını ortadan kaldırır ve örtülü kaynakta gereken aksama süresine kıyasla kaynak boncuklarının döşenmesi için harcanan süreyi önemli ölçüde artırır. MIG, minimum düzeyde sıçrama ve cüruf içermeyen kaynaklar üretir; bu, bitmiş parçaların bir sonraki üretim aşamasına geçmeden önce çok az taşlama veya temizleme gerektirmesi veya hiç gerektirmemesi anlamına gelir. Kaynak görünümünün ve ince malzeme kapasitesinin önemli olduğu otomotiv imalatı, sac metal işleri ve mobilya imalatı için MIG sürekli olarak tercih edilen yöntemdir. Otomatik tel besleme, örtülü kaynakta gerekli olan manuel olarak kontrol edilen elektrot uzunluğundan daha tutarlı bir ark sağladığından, yeni başlayanlar için en kolay ark kaynağı işlemi olarak da kabul edilir.
Her İkisi Ne Zaman Kullanılır?
Profesyonel kaynakçılar ve imalat atölyeleri genellikle her iki prosesi de sürdürür. Yaygın bir iş akışı, atölyedeki standart bileşenlerin yüksek hacimli üretim çalışmaları için MIG'in kullanılmasını ve saha onarımları, mevcut yapılar üzerindeki yapısal çalışmalar veya koruyucu gaz dağıtımının pratik olmadığı herhangi bir iş için sopaya geçilmesini içerir. Kaynak tedariki ve eğitimine yönelik en etkili yaklaşım, çubuk ve MIG'yi rakip alternatifler yerine tamamlayıcı araçlar olarak ele almaktır. — her biri diğerinin sınırlamalarını kapsar ve birlikte metal birleştirme gereksinimlerinin neredeyse tüm yelpazesini karşılarlar.
Maliyet Konuları: İlk Yatırım ve Uzun Vadeli Verimlilik
Örtülü kaynak ön maliyet açısından sürekli olarak kazanır. Ciddi işler için uygun olan temel bir örtülü kaynak makinesi, yalnızca kaynak makinesinin kendisini değil aynı zamanda bir tel besleme mekanizması, bir koruyucu gaz silindiri, bir regülatör ve bir tel makarası tedariği gerektiren eşdeğer bir MIG kurulumundan önemli ölçüde daha düşük bir maliyetle mevcuttur. Ara sıra hobi amaçlı kullanım, küçük onarım işleri veya bütçenin kısıtlı olduğu operasyonlar için, örtülü kaynağın giriş engelinin daha düşük olması gerçek bir avantajdır.
Yüksek hacimli üretim ortamlarında maliyet tablosu değişiyor. MIG kaynağının daha yüksek ilerleme hızları, kaynak başına daha düşük işçilik süresi ve minimum kaynak sonrası temizlik maliyetleri, daha yüksek ilk ekipman yatırımını nispeten hızlı bir şekilde telafi edebilir. Sürekli tel besleme aynı zamanda MIG operatörünün kaynak yapmaya daha fazla, yeniden konumlandırmaya, elektrotları değiştirmeye ve cüruf temizlemeye daha az zaman harcaması anlamına gelir; bu da doğrudan saat başına daha yüksek üretkenlik anlamına gelir. Büyük imalat sözleşmeleri üstlenen endüstriyel alıcılar ve kaynak müteahhitleri için, MIG kaynağının uzun vadeli maliyet verimliliği sıklıkla daha yüksek ön sermaye gereksinimini haklı çıkarmaktadır.
Sarf malzemesi maliyetleri de benzer bir modeli takip ediyor. Çubuk elektrotlar tek başına ucuzdur ancak bunları değiştirmek için harcanan kaynak dışı süreyi de içeren bir oranda tüketilirler. MIG teli ve koruyucu gaz, birim başına daha yüksek bir yinelenen maliyeti temsil eder, ancak yüksek üretim ortamında kaynak inç başına maliyeti, iş gücü verimliliği de hesaba katıldığında genellikle rekabetçidir. Çubuk ve MIG arasındaki kararda, yalnızca satın alma fiyatı yerine her zaman toplam sahip olma maliyeti (ekipman, sarf malzemeleri, işçilik ve temizleme süresi) dikkate alınmalıdır.