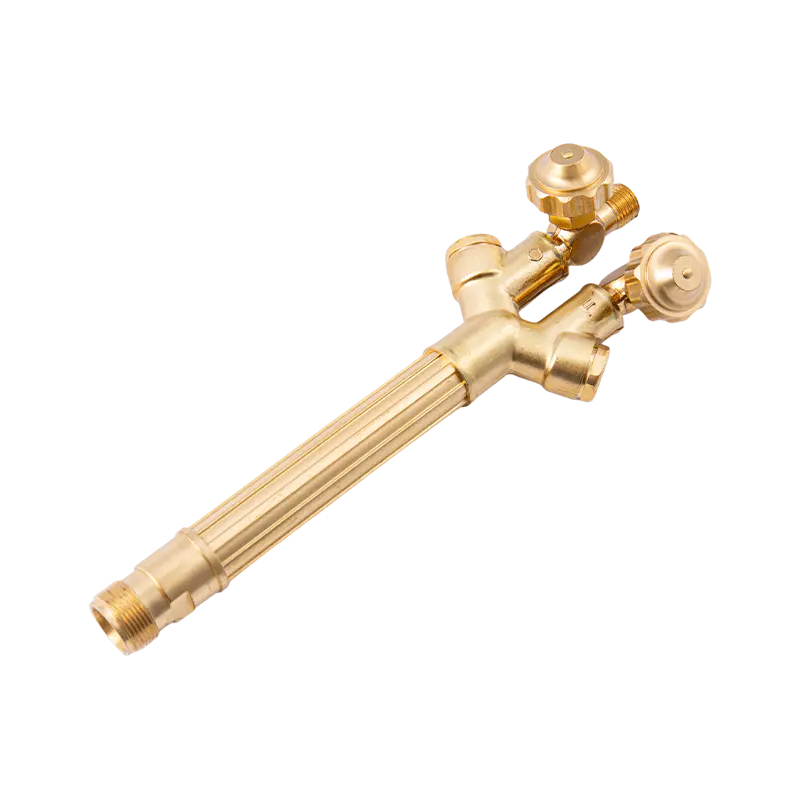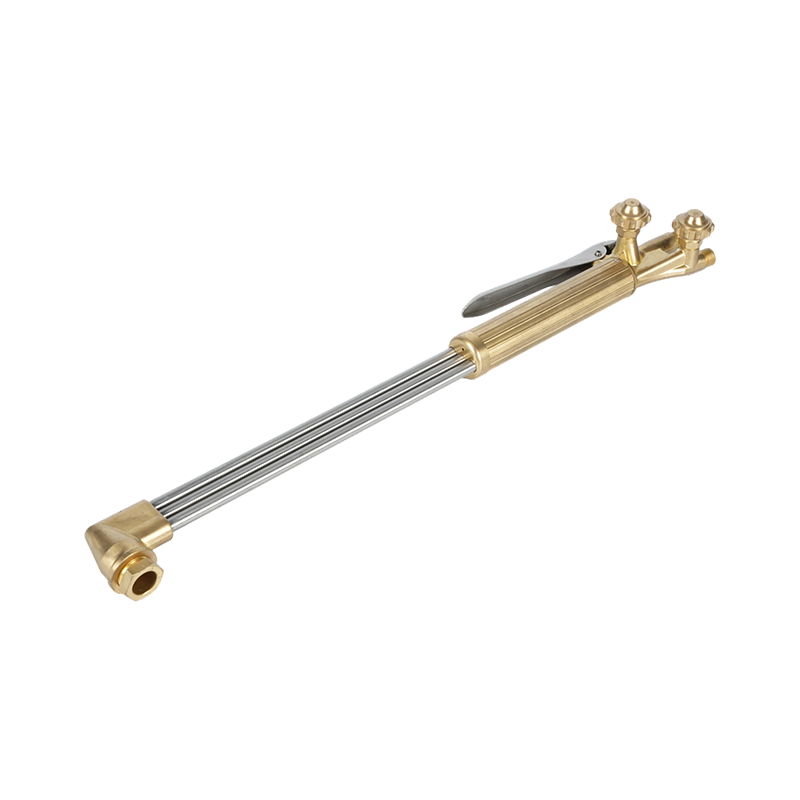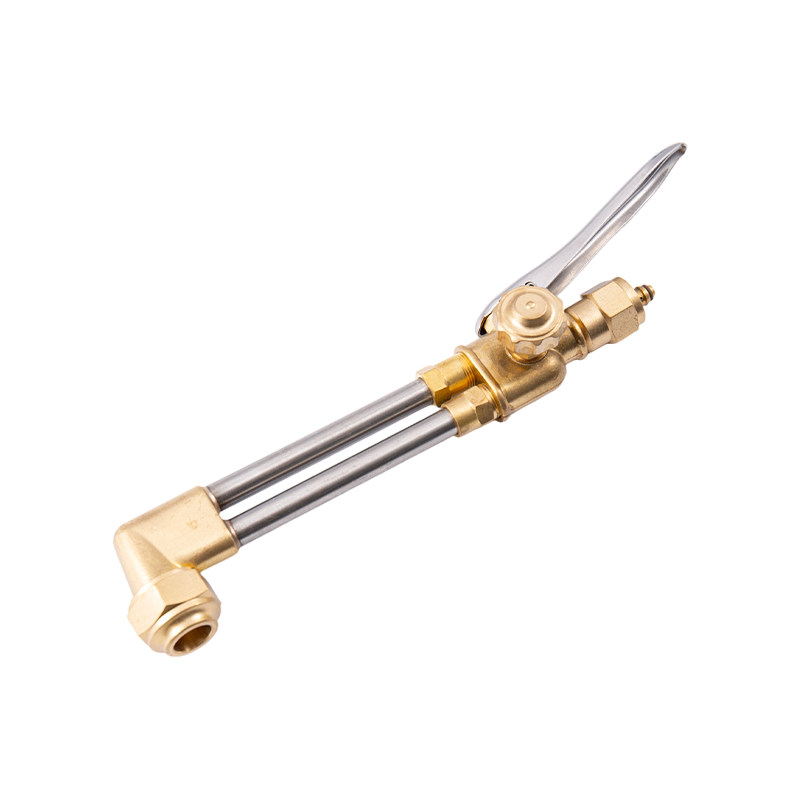
Oksi-Asetilen Kesme Torcu Sıcaklığı: Bilmeniz Gerekenler
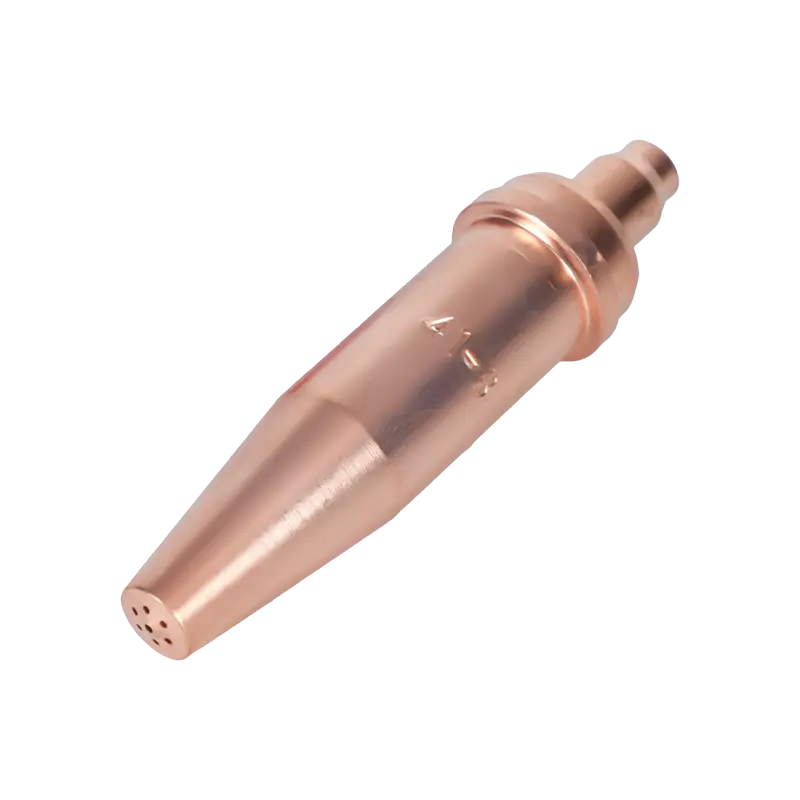
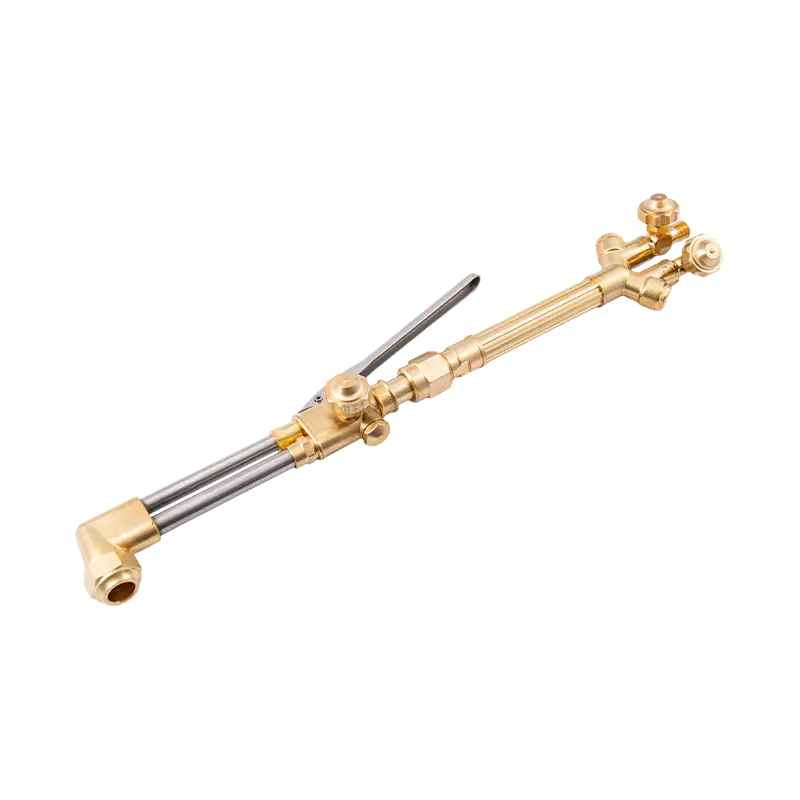
oksi-asetilen kesme hamlacı Standart endüstriyel gaz ekipmanlarıyla elde edilebilecek en yüksek alev sıcaklıklarından birini üretir. Oksijen ve asetilen birlikte yandığında ortaya çıkan alev yaklaşık olarak 3.480°C ila 3.500°C (6.296°F ila 6.330°F) — kaynak ve kesme uygulamalarında yaygın olarak kullanılan diğer yakıt gazı kombinasyonlarından daha yüksektir. Bu aşırı ısı, oksi-asetileni tüm alternatif kesme gazlarının ölçüldüğü referans yakıt sistemi haline getiren şeydir.
Ancak bir kesme torçunun bu sıcaklığı gerçekte nasıl kullandığını anlamak kritik öneme sahiptir. Kesme hamlacı yalnızca metali eritmez; iki aşamalı bir işlemle çalışır. İlk olarak, kesme ucunu çevreleyen ön ısıtma alevleri çeliği yaklaşık 982°C (1.800°F) olan tutuşma sıcaklığına yükseltir. Çelik bu noktaya ulaştığında merkezi yüksek basınçlı oksijen jeti etkinleştirilir. Bu akış doğrudan ısı eklemez; bunun yerine, önceden ısıtılmış çeliğin hızla oksitlenmesine neden olur; bu süreç genellikle "kontrollü, hızlı paslanma" olarak tanımlanır. Üretilen demir oksidin erime noktası baz çeliğe göre daha düşük olduğundan erimiş cüruf olarak kesimden uzaklaştırılır.
preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Three Types of Oxy-Acetylene Flames and When to Use Each
ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Nötr Alev
Nötr bir alev, mevcut tüm yakıt ve oksijeni tamamen yakar ve hiçbirinde fazlalık oluşmaz. İç koni iyi tanımlanmış ve parlaktır ve dış zarf açıktır. Bu, çoğu çelik kesme ve genel kaynak uygulaması için standart alevdir. Ne metale karbon katar (bu onu kırılganlaştırır) ne de aşırı oksidasyon yaratır (bu da demir oksit tabakası oluşturur). Kesme işlemleri için, kesme oksijen akışını devreye sokmadan önce nötr bir ön ısıtma alevinin ayarlanması, en tutarlı çentikle en temiz kesimleri sağlar.
Sementasyon (Azaltıcı) Alev
Karbürleme alevi, mevcut oksijenle tamamen yanabilecek miktarın ötesinde fazla miktarda asetilen içerir. İç koninin ötesine uzanan tüylü bir ikincil bölge ile tanımlanır; bu tüyün uzunluğu aşırı asetilenin derecesini gösterir. Bu alev türü, yüzey sertleştirme, tavlama işlemleri ve paslanmaz çeliğin gaz kaynağı için kullanılır; burada kaynak bölgesindeki krom oksidasyonu riskini azaltır. Asetilenin fazlası erimiş havuzun etrafında indirgeyici bir atmosfer yaratır. Çeliğe karbon biriktirdiği ve siyah kurum ürettiği için asla kesme amacıyla kullanılmamalıdır.
Oksitleyici Alev
Oksitleyici bir alev aşırı oksijen içerir. İç koni kısalır, daha sivri hale gelir ve hafif morumsu bir renk alır; alevin sesi gözle görülür şekilde keskinleşiyor. Bu alev türü teoride en sıcak alev türü olmasına rağmen, aşırı oksijen çelikteki demire saldırarak bağlantıyı zayıflatan istenmeyen demir oksit kalıntıları oluşturduğundan genellikle kaynak yaparken kaçınılır. Kesme için, kesme oksijen akışındaki oksitleyici alev ayarı işlemin doğasında vardır; ancak ön ısıtma alevleri, çevredeki malzemenin erken oksidasyonunu önlemek için nötr kalmalıdır.
Torç Gazlarının Kesilmesi: Tam Bir Karşılaştırma
Oksi-yakıtlı kesme sistemleri asetilen ile sınırlı değildir. Kesilen malzemeye, gerekli kesme hızına, mevcut altyapıya ve maliyet hususlarına bağlı olarak çeşitli yakıt gazları kullanılabilir. Her gazın, performansı farklı şekilde etkileyen farklı alev sıcaklığı özellikleri ve yanma profilleri vardır.
| Gaz | Maksimum Alev Sıcaklığı (O2 ile) | En İyi Kullanım | Kaynak Yapılabilir mi? |
|---|---|---|---|
| Asetilen | 3.500°C / 6.330°F | Kesme, kaynak, hassas işler | Evet |
| Propan | ~2,800°C / ~5,072°F | Kesme, ısıtma, bükme | Hayır |
| Propilen | ~2,900°C / ~5,252°F | Üretim kesimi | Sınırlı |
| Doğal Gaz | ~2,770°C / ~5,020°F | Kesim, düşük maliyetli operasyonlar | Hayır |
| Hidrojen | ~3,000°C / ~5,432°F | Sualtı kesimi, alüminyum | Yalnızca uzmanlaşmış |
Asetilen
Asetilen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propilen
Propilen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Doğal Gaz
Doğal gaz, yaygın olarak kullanılan kesme gazları arasında en düşük alev sıcaklığına sahiptir. Başlıca avantajı altyapıdır: Borulu doğal gaz beslemeli tesisler, silindir yönetimini ortadan kaldırabilir ve yakıt maliyetlerini önemli ölçüde azaltabilir. Biraz daha düşük kesme performansının maliyet tasarrufu ve tedarik kolaylığı ile dengelendiği büyük ölçekli endüstriyel kesme operasyonlarında kullanılır. Kaynak için doğal gaz kullanılmaz.
Hidrojen
Hidrojen is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Oksi-Yakıt Torcuyla Hangi Metaller Kesilebilir ve Kesilemez?
Oksi-yakıtla kesme temelde kimyasal bir oksidasyon işlemidir. Bunun işe yaraması için kesilen metalin belirli bir koşulu karşılaması gerekir: oksitleri ana metalin kendisinden daha düşük bir erime noktasına sahip olmalıdır. Bu koşul karşılandığında, oksijen akışı önceden ısıtılmış metali oksitler ve ortaya çıkan erimiş cürufu temiz bir şekilde uzaklaştırır. Karşılanmadığında oksit, oksidasyon reaksiyonunu sonlandıran ve kesimin ilerlemesini engelleyen koruyucu bir kabuk oluşturur.
- Düşük ila orta karbonlu çelik: Temiz ve verimli bir şekilde keser. Bu, 0,5 mm'den 250 mm'ye kadar kalınlıktaki malzemeleri işleme kapasitesine sahip, oksi-yakıt kesiminin birincil uygulamasıdır.
- Ferforje: Oksi-yakıt teknikleriyle etkili bir şekilde kesilebilir.
- Yüksek karbonlu çelik: Cürufun erime noktası ana metalin erime noktasına yaklaştığı ve oksitlerin temiz bir şekilde dışarı atılmasını önlediği için kesilmesi zordur.
- Dökme demir: Etkili bir şekilde kesilemez — tanecikler arasındaki grafit ve tanecik yapısı oksidasyonla kesme işlemini engeller.
- Paslanmaz çelik: Standart oksi-yakıt yöntemleriyle kesilemez. Yüzeyde oluşan krom oksit tabakası, altındaki çelikten daha yüksek bir erime noktasına sahip olup, kesme oksijeninin taze metale ulaşmasını engelleyen koruyucu bir bariyer oluşturur. Paslanmaz çelik için mutlaka plazma kesim veya lazer kesim kullanılmalıdır.
- Alüminyum ve bakır: Oksi-yakıtla kesilemez; bu metaller, oksidasyonla kesme reaksiyonunun kendini sürdürmesi için gerekli demir içeriğinden yoksundur.
Paslanmaz Çelik Kaynağı: Proses Seçimi ve Önemli Hususlar
Paslanmaz çelik, doğru şekilde kaynak yapılması en zor metallerden biridir. Korozyon direncini sağlayan şey yüksek krom içeriğidir (minimum %10,5); ancak aynı krom, kaynak sıcaklıklarında oksijene karşı son derece reaktiftir. Kaynak sırasında krom oksitlendiğinde çevredeki metalden tükenir ve korozyon direnci önemli ölçüde azalmış bölgeler oluşturur. Hassasiyet olarak bilinen bu olgu, kullanılan prosesten bağımsız olarak paslanmaz çelik kaynağının temel teknik zorluğudur.
Ek olarak, paslanmaz çeliğin ısıl iletkenliği yumuşak çeliğe göre daha düşüktür, bu da ısının kaynak bölgesinde daha hızlı birikmesi ve daha yavaş yayılması anlamına gelir. Bu, özellikle ince ölçülü malzemelerde distorsiyonu kalıcı bir sorun haline getirir. Paslanmaz çelik ayrıca ısıtıldığında yumuşak çeliğe göre yaklaşık %50 daha fazla genleşir; bu da ısı girişi dikkatli bir şekilde yönetilmezse distorsiyonu artırır.
TIG Kaynağı (GTAW) — Tercih Edilen Yöntem
TIG kaynağı, paslanmaz çelik kaynağında, özellikle de ince ölçülü malzeme, boru ve kaynak görünümünün ve korozyon direncinin kritik olduğu tüm uygulamalarda altın standarttır. Sarf malzemesi olmayan bir tungsten elektrot arkı oluştururken saf argon koruyucu gaz, kaynak havuzunu atmosferik oksijen ve nitrojenden korur. Kaynakçı, dolgu çubuğunu manuel olarak besleyerek ısı girişinin ve su birikintisi boyutunun hassas kontrolünü sağlar.
300 serisi östenitik paslanmaz çelikler için (en yaygın olanı) standart dolgu çubuğu 308L'dir. 316 ve 316L kaliteleri için (korozyon direncini arttırmak için molibden içerenler) 316L dolgu maddesi kullanın. Tip 321 alaşımı için 347 dolgu teli uygundur. Yanlış dolgu maddesi sınıfının kullanılması, mekanik bağlantı sağlam olsa bile bitmiş kaynağın korozyon performansını tehlikeye atar.
Paslanmaz çelik için temel TIG parametreleri: amperi, malzeme kalınlığının 0,001 inç'i (0,025 mm) başına yaklaşık 1 amp olarak ayarlayın. İğne ucuna kadar %2 toryumlu veya %2 lantanlı tungsten elektrot topraklayın. Argon koruyucu gaz akış hızı saatte 15 ila 20 fit küp (CFH) arasında ayarlanmalıdır. Seyahat hızını tutarlı tutun; çevredeki metali aceleye getirmek ve aşırı ısıtmak yerine uygun bir ısı girişiyle yavaş çalışmak tercih edilir.
Tüp ve Boru Kaynağında Geri Temizleme
Paslanmaz çelik boru veya boruya TIG kaynağı yaparken, kaynak kökünün iç yüzeyi kaynak işlemi sırasında atmosferik oksijene maruz kalır. Bu, kaynak kökü üzerinde korozyon direncini ve mekanik mukavemeti önemli ölçüde azaltan pürüzlü, granüler oksitlenmiş yüzey olan "şekerlenme" adı verilen bir olguya neden olur. Kök kalitesinin önemli olduğu herhangi bir paslanmaz çelik boru uygulaması için argon gazıyla (kaynak sırasında oksijenin yerini almak üzere borunun içinden akan) geri temizleme şarttır. Her iki ucu da gevşek bir şekilde tıkayın ve kaynak boyunca pozitif bir temizleme sağlamak için argonu bir uçtan düşük basınçta akıtın.
MIG Kaynak (GMAW) Paslanmaz Çelik
MIG kaynağı, üretim hızının kaynak estetiğinden daha önemli olduğu veya TIG ekipmanının mevcut olmadığı paslanmaz çelik için pratik bir seçenektir. Proseste, kaynak havuzunu korumak için koruyucu gazla birlikte sürekli olarak beslenen paslanmaz çelik tel elektrot kullanılır. Paslanmaz çelikte MIG kaynağı için doğru koruyucu gaz, saf argon veya argon-helyum karışımıdır; CO2, paslanmaz çelikte karbon alımını ve oksidasyonu teşvik ettiğinden, yumuşak çelik MIG kaynağı için kullanılan argon-CO2 karışımları değildir. Koruyucu gaz akış hızını dakikada 14 ila 16 litre (yaklaşık 30 CFH) arasına ayarlayın. Ana metal kalitesine uygun paslanmaz tel kullanın ve ısı bozulmasını en aza indirmek için şaşırtıcı kaynak sıralarını göz önünde bulundurun.

Paslanmaz Çeliklerin Oksi-Asetilen Kaynağı
Paslanmaz çeliğin oksi-asetilen ile gaz kaynağı teknik olarak mümkündür ancak TIG kaynağından önemli ölçüde daha zordur ve genellikle üretim veya yapısal uygulamalar için önerilmez. İşlem, özel bir paslanmaz çelik kaynak fluksu gerektirir; tipik olarak kuru toz, izopropil alkollü bir macunla karıştırılır ve bağlantının hem önüne hem de arkasına ve ayrıca dolgu çubuğuna uygulanır. Bu akı kaynak sırasında kromun oksidasyonunu önler.
flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
304 gibi kalitelerde, aşırı sıcaklık (500°C ile 800°C arasında), tanecik sınırlarında krom karbür oluşumuna neden olabilir; bu, karbür çökelmesi olarak bilinen ve zamanla taneler arası korozyona yol açan bir durumdur. Düşük karbonlu kaliteler (304L, 316L), daha yüksek ısı girdisi yöntemleriyle kaynak yapıldığında bu soruna daha dayanıklıdır.
Paslanmaz Çelik Kaynağında Kritik Hazırlık Adımları
Seçilen kaynak prosesi ne olursa olsun, paslanmaz çelikle çalışırken yüzey hazırlığı ve kirlilik kontrolü tartışılamaz.
- Demir kirliliğini ortadan kaldırın: Karbon çeliği üzerinde kullanılan tel fırçalardan, taşlama disklerinden veya metal tozundan kaynaklanan, paslanmaz yüzeydeki herhangi bir demir veya çelik parçacıkları, paslanmazın içine yerleşecek ve pas lekelerine neden olacaktır. Karbon çeliğine hiç dokunmamış özel paslanmaz çelik fırçalar, taşlama diskleri ve kesme diskleri kullanın.
- Tüm yüzeyleri iyice temizleyin: Kaynak yapmadan önce aseton veya özel bir paslanmaz çelik yağ giderici kullanarak bağlantı bölgesindeki yağı, gresi ve hadde tufağını temizleyin. Parmak izleri bile lokal kontaminasyona neden olabilir.
- Sıfır derz boşluğu sağlayın: Paslanmaz çelik, bağlantı yüzleri arasında boşluklar olduğunda özellikle patlamaya eğilimlidir. Bağlantıyı bir ışık kaynağına doğru tutun; eğer ışık geçiyorsa bağlantı çok gevşek demektir.
- Kaynağı güvenli bir şekilde kelepçeleyin ve puntolayın: Paslanmaz çeliğin yüksek termal genleşmesi nedeniyle kelepçelenmemiş iş parçaları kaynak sırasında önemli ölçüde deforme olabilir. Punta kaynaklarını kademeli hale getirin ve ısıyı eşit şekilde dağıtmak için ana kaynakların sırasını kademeli hale getirmeyi düşünün.
- Geçiş sıcaklığının kontrolü: Geçişler arasında kaynak bölgesinin soğumasını bekleyin. Sürekli yüksek pasolar arası sıcaklıklar, hassaslaşma (krom karbür çökelmesi) ve bozulma riskini artırır.
Kesme Torç Gazlarını Kullanırken ve Paslanmaz Çelik Kaynak Yaparken Güvenlik
Oksi-yakıtla kesme ve paslanmaz çelik kaynaklamanın her ikisi de doğrudan dikkat gerektiren özel güvenlik tehlikeleri sunar.
Gaz Tüpü ve Torç Güvenliği
- Asetilen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Asetileni asla saat başına silindir kapasitesinin yedide birini aşan bir hızda çekmeyin; bunu yapmak, asetonun hortumlara ve hamlaca çekilmesine neden olarak hasara ve potansiyel tehlikeye neden olur.
- Asetileni asla 15 psi çalışma basıncının üzerinde çalıştırmayın; daha yüksek basınçlarda darbeye duyarlı hale gelir ve patlayarak ayrışabilir.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Daima kullanılan spesifik yakıt gazına uygun hortumlar, regülatörler ve uçlar kullanın. Propan, asetilen için tasarlanmış hortum malzemelerini zamanla kimyasal olarak bozar.
Paslanmaz Çelik Kaynak Dumanı Tehlikeleri
Paslanmaz çeliğin kaynaklanması, nikel bileşikleri ve diğer tehlikeli metal dumanlarının yanı sıra, insanlar için kanserojen olduğu bilinen krom (VI) dumanı üretir. Bu dumanlar yumuşak çelik kaynağından üretilen dumanlardan daha tehlikelidir ve aktif kontrol önlemleri gerektirir. Ark veya aleve yakın konumlandırılmış yerel egzoz havalandırması (LEV) zorunludur herhangi bir profesyonel ortamda. Hava beslemeli kaynak solunum cihazı veya en azından uygun özelliklere sahip duman filtreli solunum cihazı dahil olmak üzere kişisel koruyucu ekipman giyilmelidir. Yalnızca genel mağaza havalandırmasına güvenmeyin. Altı değerlikli kroma maruz kalma sınırları sıkı bir şekilde düzenlenmiştir ve düzenli olarak paslanmaz kaynak yapılan üretim ortamlarında izleme gerektirir.
Doğru Prosesi Seçmek: Gaz Kesme ve Kaynak Yöntemi Özeti
için çelik kesme yanıcı gaz seçimi öncelikle mevcut bütçeye, gerekli kesme hızına ve torç tasarımına bağlıdır. Asetilen, en hızlı delme sürelerini ve en yoğun iç ısıyı sunarak hassas işler, ince malzeme ve kurulum süresinin önemli olduğu durumlar için idealdir. Propan ve propilen, doğru enjektör torcu kurulumuyla daha kalın malzemelerde daha düşük işletme maliyetleri ve karşılaştırılabilir kesme hızları sunar. Borulu beslemeli, yüksek hacimli endüstriyel kesim tesisleri için doğal gaz ekonomik bir seçimdir. Paslanmaz çelik, alüminyum veya demir dışı metallerin kesilmesinde hiçbir oksi-yakıt gazı etkili değildir; bu malzemeler için plazma veya lazer kesim kullanılmalıdır.
için kaynak paslanmaz çelik Görünümün, korozyon direncinin ve mekanik mukavemetin öncelikli olduğu durumlarda TIG tercih edilen prosestir. MIG kaynağı, hızın önemli olduğu daha ağır bölümler ve üretim işleri için uygundur. Paslanmazın oksi-asetilen gaz kaynağı mümkündür ancak zorludur; doğru akı uygulaması, hassas alev ayarı ve kaynak sonrası akı giderme gerektirir; elektrikli kaynak ekipmanının bulunmadığı saha onarım durumları için daha uygundur. Hangi proses kullanılırsa kullanılsın, kirlilik kontrolü, doğru dolgu maddesi seçimi ve ısı yönetimi, paslanmaz çelik kaynağının uzun vadede amaçlandığı gibi performans gösterip göstermeyeceğini belirleyen üç faktördür.