Kaynak Nozulu Ne İşe Yarar ve Neden Önemlidir?
Her kaynak veya kesim bir alev veya arkla başlar; ancak etrafını yönlendiren bir ağızlık olmadan ikisi de güvenilir bir şekilde performans gösteremez. Nozül, koruyucu gazın, yanıcı gazın veya oksijenin torç gövdesinden çıkıp çalışma bölgesine ulaştığı son noktadır. İşi basit gibi görünüyor. Uygulamada, kaynak gözenekliliğinden kesme kenarı kalitesine ve ekipmanınızdaki sıçrantıları temizlemek için ne sıklıkta durduğunuza kadar her şeyi belirler.
MIG/GMAW gibi gaz korumalı ark kaynağı işlemlerinde nozül, kaynak havuzu çevresinde koruyucu bir gaz koruyucu zarf oluşturarak atmosferik oksijen ve nitrojenin erimiş metali kirletmesini engeller. Yeterli gaz kapsamı olmadığında kaynak oksitlenir, gözeneklilik ortaya çıkar ve mekanik özellikler düşer. Oksi-yakıtlı kesme ve kaynaklamada, nozül alevin geometrisini kontrol eder; ön ısıtma alevinin kesme oksijen akışına oranını ve ısının iş parçası boyunca yayılmasını belirler.
Aşınmış, tıkanmış veya yanlış boyutlandırılmış bir nozul yalnızca kaliteyi düşürmekle kalmaz, aynı zamanda sarf malzemesi maliyetlerini ve arıza süresini de artırır. Sıçrama birikmesi gaz akışını kısıtlayarak koruma kapsamını zayıflatan türbülansa neden olur. Uygulama için çok küçük olan bir nozul deliği karşı basıncı artırarak alevi veya arkı bozar. Nozulu anlamak, pratikte proses stabilitenizi kontrol eden şeyin yarısını anlamak anlamına gelir.
Kaynak Prosesine Göre Nozul Çeşitleri
Nozullar işlemler arasında değiştirilemez. Herhangi bir nozül seçimi için doğru başlangıç noktası, kullanılan kaynak veya kesme işleminin tanımlanmasıdır; her birinin farklı nozül geometrisi, malzeme gereksinimleri ve işlevi vardır.
MIG / GMAW nozulları MIG tabancasının ön kısmına takılan ve kontak ucunu çevreleyen silindirik veya şekilli sarf malzemeleridir. Bunların birincil işlevi koruyucu gazı (tipik olarak argon açısından zengin karışımlar veya CO₂) kaynak havuzu üzerine yönlendirmektir. Geçmeli ve dişli bağlantı stillerinde gelirler. Geçmeli nozullar daha hızlı monte edilir ve çıkarılır; bu, yüksek üretim hatlarında önemlidir; dişli nozullar daha güvenli bir gaz sızdırmazlığı sağlar ve titreşim altında gevşeme olasılığı daha düşüktür. Her iki stil de standart ve ağır hizmet yapılarında mevcuttur; ikincisi daha kalın duvarlara ve 400-600 amp uygulamalara uygun izolatörlere sahiptir.
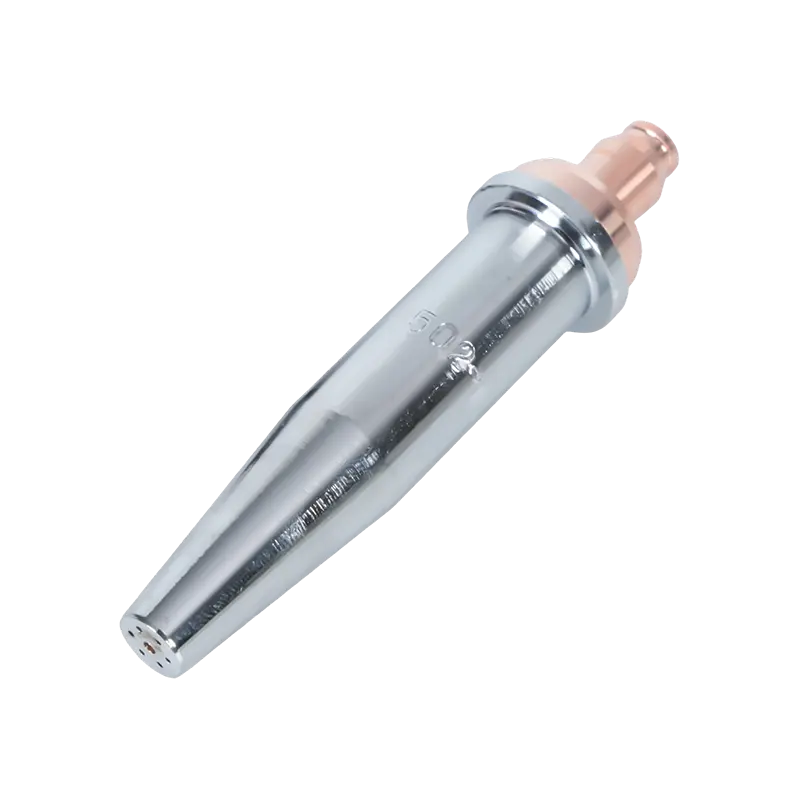
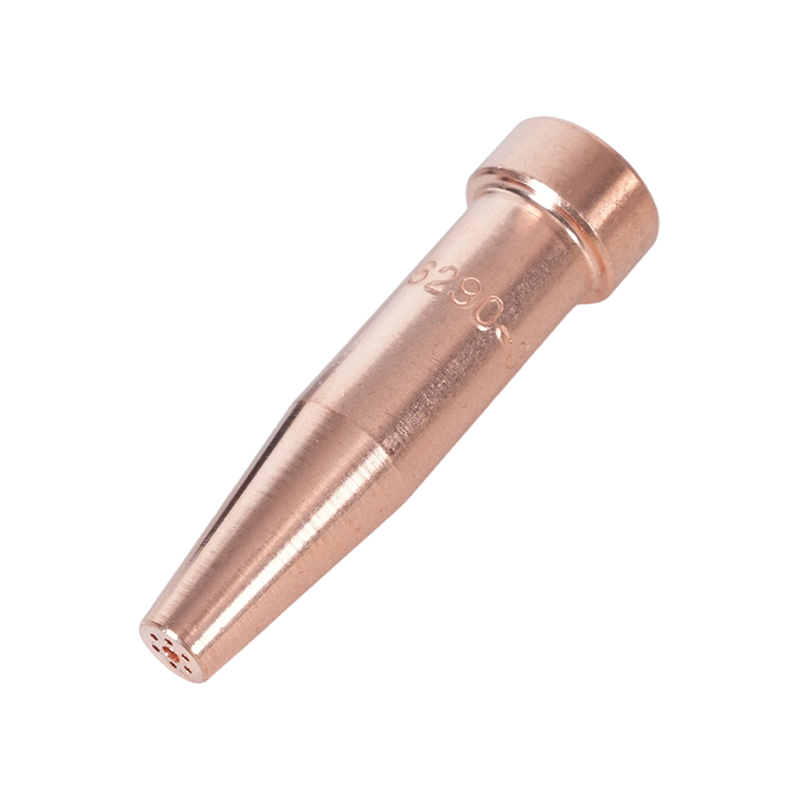
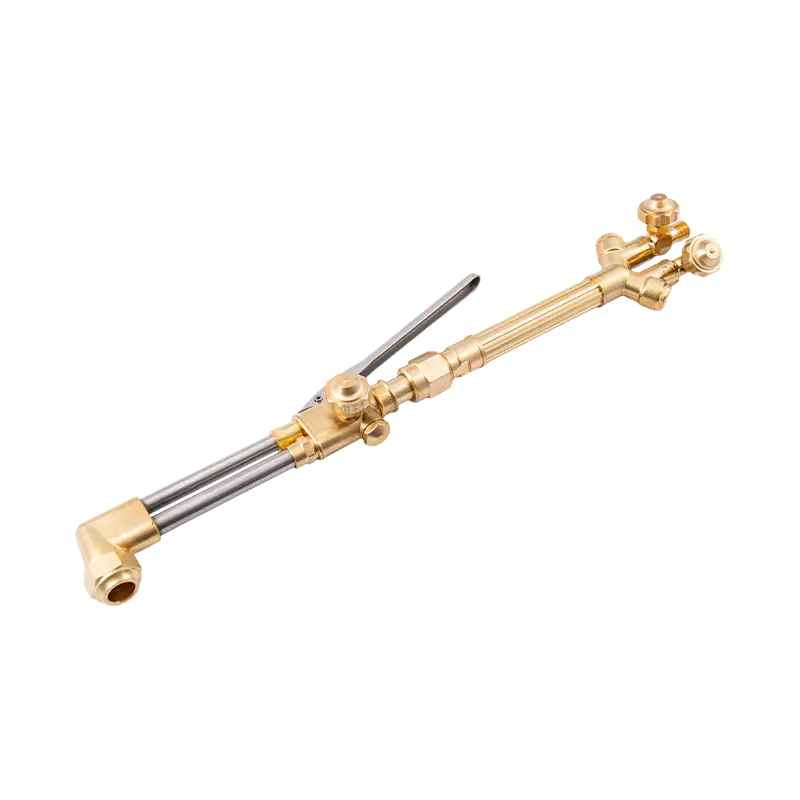
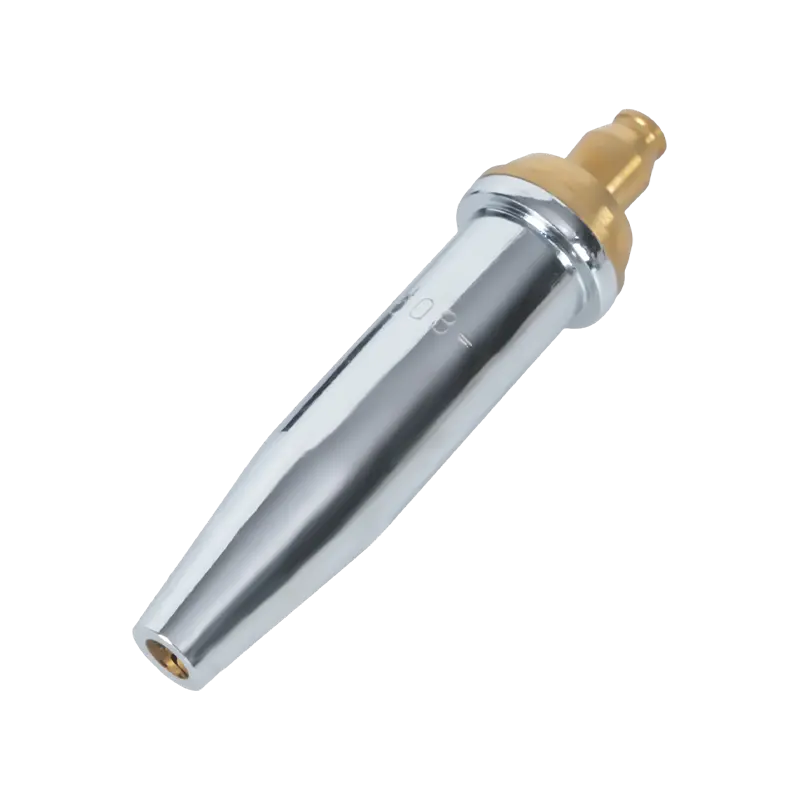
Oksi-yakıt kesme ve kaynak nozulları - genellikle kesme uçları veya torç uçları olarak adlandırılır - farklı şekilde çalışır. Kaynak havuzunu korumak yerine, yakıt gazını (asetilen veya propan) ve oksijeni karıştırıp yönlendirerek hassas, yüksek sıcaklıkta bir alev üretirler. Kesme uçlarında, ön ısıtma alev portları ile çevrelenmiş, merkezi bir yüksek basınçlı oksijen deliği bulunur; ön ısıtma alevi çeliği tutuşma sıcaklığına getirir ve kesme oksijen jeti daha sonra erimiş malzemeyi oksitleyerek dışarı atar. Oksi-yakıt uygulamaları için asetilen kesme torçu uçları Yaygın olarak kullanılan yakıt gazları arasında en sıcak alevi verir (yaklaşık 3.500°C), bu da onları daha kalın çeliklerin kesilmesinde ve hızlı ön ısıtma gerektiren uygulamalarda ilk tercih haline getirir. Sabit alev dağıtımı için tasarlanmış propan kesme torç uçları daha düşük bir alev sıcaklığında çalışır ancak daha geniş, daha eşit bir ısı zarfı sunar; özellikle konsantre asetilen alevinin lokal distorsiyona neden olacağı daha ince bölümlerin ısıtılması, bükülmesi ve kesilmesi için etkilidir. Kesmek yerine yalnızca ısıya odaklanan uygulamalar için, Kontrollü alev dağıtımı için ısıtma ipuçları merkezi kesme oksijen kanalı olmadan ısıyı daha geniş bir yüzey alanına eşit şekilde dağıtacak şekilde düzenlenmiş birden fazla ön ısıtma portuna sahiptir.
TIG / GTAW nozulları (aynı zamanda gaz kapları veya halka gövdeleri olarak da adlandırılır) argon koruyucu gazı tungsten elektrotun etrafına yönlendirir. Tipik olarak alümina seramik, cam veya gaz mercek konfigürasyonlarından yapılırlar. MIG nozullarının aksine, TIG kapları iş parçasına temas etmez ve öncelikle tungsten çapına, bağlantı erişimine ve laminer ve dağınık gaz akışı ihtiyacına göre seçilir. Daha laminer bir gaz sütunu oluşturmak için bir ağ eki kullanan gaz merceği düzenekleri, tutarlı korumanın kritik olduğu hassas çalışma ve konum dışı kaynaklama için tercih edilir.

Nozul Şekilleri ve Delik Boyutlarının Açıklaması
Her proses kategorisinde nozül geometrisinin gaz kapsamı, bağlantı erişilebilirliği ve sıçrama temizliği üzerinde doğrudan etkisi vardır. MIG kaynağı için dört şekil çoğu uygulamayı kapsar:
- Silindirik (düz): Tabandan uca kadar sabit çaplı bir delik. Maksimum gaz akış hacmi sunar ve erişim kısıtlaması olmayan düz veya yatay kaynaklar için standart seçimdir. Delik boyutları ⅜" ile ⅞" (yaklaşık 10–22 mm) arasında değişir ve genel bir kural olarak, delik çapı amperajla birlikte artmalıdır; daha büyük delikler, daha geniş, daha sıcak kaynak havuzlarını kapsamak için gereken daha yüksek gaz akış hızlarını destekler.
- Şişe formu (darboğaz): Çalışma ucunun yakınında daha küçük bir dış çapa inilir. Azaltılmış profil görünürlüğü ve kapalı bağlantı noktalarına erişimi artırır. Dar uç, fikstürleri daha kolay temizlediğinden ve torç raybalama istasyonları tarafından daha verimli bir şekilde temizlenebildiğinden otomatik ve robotik kaynak için özellikle uygundur.
- Kısa ve uzun konik: Tabandan uca doğru kademeli bir daralma. Şişe formuna göre daha iyi gaz kapsama alanıyla iyi bağlantı erişimi. Boru kaynakları ve köşe birleşimlerinde uzun konikler tercih edilir; kısa konikler genel imalat için erişilebilirliği gaz akışı verimliliğiyle dengeler.
- Konik: Uçta daha geniş, dışa doğru genişleyen bir profil. Gaz kapsama alanını maksimuma çıkarır; daha geniş kaynak havuzları, daha yüksek ısı girdileri ve büyük, patlayıcı sıçramalar üreten çinko kaplı metallerin kaynaklanması için kullanışlıdır. Daha geniş ağız aynı zamanda robotik kurulumlarda torç temizleme istasyonuyla raybalamayı daha etkili hale getirir.
Oksi-yakıtlı kesme uçları için delik geometrisi, kesme oksijen akışının şeklini ve ön ısıtma modelini belirler. Uç boyutu sayıları kesilen malzemenin kalınlığına karşılık gelir; daha büyük sayılar, daha büyük oksijen deliklerini ve daha kalın çelik için uygun olan daha yüksek gaz tüketim oranlarını gösterir. göre Kaynak koruyucu gazlar ve sınıflandırmaları için AWS spesifikasyonu , gaz bileşimi ve akış hızı standartlaştırılmış parametrelerdir; yani nozül deliği geometrisinin, ayrı ayrı seçilmeyip, kullanımdaki gaz türü ve basınca göre ayarlanması gerektiği anlamına gelir.
Malzeme Kılavuzu: Pirinç, Bakır ve Kaplama Seçenekleri
Nozul malzemesi iki şeyi yönetir: sıçrama direnci ve termal yönetim. Bu iki özellik, uygulamaya bağlı olarak sıklıkla zıt yönlere çekilir; bu nedenle, tek bir malzeme tüm kullanım durumlarına hakim olamaz.
Pirinç düşük amperli uygulamalarda (100–300 amper) çıplak bakırdan daha iyi sıçrama direnci sunar. Sıçrama pirinç yüzeylere kolayca yapışmaz, bu da temizlik aralıklarının daha uzun olması anlamına gelir. Bununla birlikte, pirincin yumuşama noktası bakırdan daha düşüktür; daha yüksek amperlerde veya uzun ark açma sürelerinde, pirinç nozül sürekli ısı altında deforme olabilir ve bu da onu ağır işlere uygun hale getiremez. Pirinç, bakır bir gövde içinde bir parça olarak kullanıldığında nozulun iç çapının zaman içinde korunmasına yardımcı olur ve orta dereceli ısı uygulamalarında servis ömrünü uzatır.
Bakır ısıyı pirinçten daha etkili bir şekilde iletir, bu da onu sürekli yüksek ısıda çalışma (300 amperin üzerinde) ve daha uzun kaynak döngüleri için daha iyi bir seçim haline getirir. Bakır nozullar ısıyı daha hızlı emip dağıtarak termal bozulma riskini azaltır. Daha kalın duvarlara ve yalıtkanlara sahip ağır hizmet tipi bakır nozullar, yapısal imalat ve ağır levha kaynağında 400-600 amp uygulamalar için standarttır. Oksi-yakıt kesme uçları için bakır veya yüksek dereceli bakır alaşımları, delik geometrisini deforme etmeden veya aşındırmadan kesme alevinin aşırı sıcaklıklarına dayanabilme yeteneklerinden dolayı tam olarak standart malzemedir.
Nikel kaplama ve krom kaplama nozullar, bakır çekirdeği, sıçrama yapışmasına karşı çıplak bakır veya pirinçten daha dirençli bir yüzey kaplamasıyla birleştirir. Kaplama ayrıca bir miktar ısı yalıtımı avantajı da sağlar. Başlıca uygulamaları, uzun, kesintisiz kaynak döngülerinin rutin olduğu ve temizlik kesintilerinin en aza indirilmesinin verimi doğrudan etkilediği robotik ve otomatik kaynaktır. Daha uzun hizmet ömrü, yüksek hacimli üretim ortamlarında daha yüksek ön maliyetleri haklı çıkarır.
Seramik nozullar, öncelikle TIG kaynağında ve bazı özel MIG uygulamalarında kullanılan daha yeni bir kategoriyi temsil eder. İletken olmayan yüzeyleri, sıçramanın nozülden kontak ucuna elektriksel olarak köprü kuramayacağı anlamına gelir; bu, nozuldan akım akışına ve hızlı bozulmaya neden olan bir arıza modudur. Seramik TIG kapları ayrıca sıcak iş parçalarıyla erimeden doğrudan temasa dayanabilir, bu da onları dar oluklarda kaynak yapmak için kullanışlı kılar.

Doğru Nozulu Seçmenin Üç Adımı
Seçim, tüm değişkenleri aynı anda değerlendirmeye çalışmak yerine sabit bir sırayı takip ettiğinde daha kolay hale gelir.
Adım 1 — Süreci ve çalışma parametrelerini tanımlayın. Uygulamanın MIG/GMAW, oksi-yakıtlı kesme, oksi-yakıtlı ısıtma veya TIG olup olmadığını belirleyin. Ark işlemleri için çalışma amperaj aralığını belirleyin. Oksi-yakıt prosesleri için, yakıt gazını (asetilen ve propan) ve kesilen veya ısıtılan malzemenin kalınlığını tanımlayın. Bu parametreler alanı anında daraltır: 150 amperlik bir MIG uygulaması standart bir pirinç veya bakır nozul gerektirir; 500 amp'lik bir robotik MIG döngüsü, ağır hizmet tipi kaplamalı bakır nozul gerektirir; 20 mm'lik plaka üzerinde propan kesme uygulaması, bu malzeme kalınlığına uygun boyutta bir propan ucu gerektirir. İpuçlarınızı doğru ile eşleştirmek Torç kurulumunuzu tamamlayacak gaz basıncı regülatörleri aynı derecede önemlidir; nozül yalnızca gaz basıncı o uç boyutu için sürekli olarak önerilen aralıkta olduğunda tasarlandığı gibi performans gösterebilir.
Adım 2 — Ortak erişilebilirliği değerlendirin. Düz silindirik bir nozul, iş parçasında veya fikstürde kirlenme olmadan bağlantıya ulaşabilir mi? Öyleyse kullanın; daha büyük delikler gaz kapsamını en üst düzeye çıkarır ve sıçrama oluşumunu en aza indirir. Bağlantı noktası dar bir köşede, derin oyukta veya iç boru kaynağındaysa darboğaz veya konik profile geçin. Fiziksel olarak uyan en küçük olanı değil, kaynak havuzu boyutu için yeterli gaz kapsamını sağlayan en küçük dış çapı kullanın. Meme deliğinin boyutunun küçük olması koruma kalitesinden ödün verir; dış çapın aşırı boyutlandırılması boşluk sorunları yaratır.
Adım 3 — Malzemeyi termal talebe göre eşleştirin. Kısa çevrimli, düşük amperli çalışmalar için pirinç, daha düşük maliyetle iyi sıçrama direnci sağlar. Sürekli yüksek ısı veya yüksek amperde çalışma için bakıra geçin. Neredeyse sürekli döngüler çalıştıran otomatik veya robotik uygulamalar için kaplamalı nozullar, maliyet farkını telafi edecek kadar bakım sıklığını azaltır. Oksi-yakıt uygulamaları için her zaman bakır veya bakır alaşımlı uçlar kullanın; pirinç uçlar, yüksek basınçlı oksijen patlamasının termal şoku altında kırılabilir; bu, performans kadar güvenlik riski de taşır.
Bakım, Temizleme ve Değiştirme
Doğru bir şekilde temizlenmiş ve bakımı yapılmış bir nozül, geniş bir farkla ihmal edilen yeni bir nozuldan daha uzun süre dayanır. Hemen hemen tüm nozullar için arıza modu aynıdır: sıçrama iç delikte birikir, gaz akışını kısıtlar ve koruma kapsamını zayıflatan türbülans yaratır. Kaynak kalitesi, nozül gözle görülür şekilde arızalanmadan önce düşer; bu, genellikle kaynakçının sorunu fark etmesinden önce hasarın meydana geldiği anlamına gelir.
En etkili önleyici tedbir, kaynak işlemine başlamadan önce püskürtme ucu deliğine uygulanan sıçrama önleyici bileşiğin (daldırma jeli veya sprey) uygulanmasıdır. Anti-sıçrama, sıçramanın nozül yüzeyine yapışmasını önleyerek kaynak sırasında veya sonrasında herhangi bir birikimin kolayca yerinden çıkmasını sağlar. Periyodik temizliğin yerine sıçrama önleyiciye güvenmeyin; temizlikler arasındaki süreyi uzatan bir bakım yardımcısı olarak kullanın.
Temizleme gerektiğinde, sıçramayı mekanik olarak gidermek için nozul rayba pensesi veya bir hamlaç temizleme istasyonu kullanın. Delik yüzeyini çizebilecek bir tornavida veya başka bir sivri uçlu alet kullanmayın; pürüzlü bir iç yüzey, gelecekteki sıçrama yapışmasını hızlandırır ve iç gaz akış geometrisini değiştirebilir. Oksi-yakıt kesme uçları için, delik portlarını doğru boyutta bir uç temizleyiciyle temizleyin; Aşırı büyük bir uç temizleyici, deliği genişleterek alevi veya kesme kalitesini kalıcı olarak bozar ve ucun değiştirilmesi gerektiği anlamına gelir.
Delik gözle görülür bir bozulma gösterdiğinde, yalıtkan çatladığında veya eksik olduğunda veya temizlikten sonra nozul ile kontak ucu arasında sıçrama köprüleri oluştuğunda MIG nozulunu değiştirin. Oksi-yakıt kesme uçlarını, ağız genişlemesinin temizlikle düzeltilemeyecek şekilde yumuşak veya düzensiz bir aleve neden olması durumunda veya oturma yüzeyinin hasar görmesi ve kesme donanımına karşı artık düzgün bir şekilde sızdırmazlık sağlamaması durumunda değiştirin. Aşınmış bir nozulu veya ucu çalıştırmak para tasarrufu sağlamaz; kalite kaybı, yeniden işleme ve zayıf koruma veya bozulmuş alevden kaynaklanan gaz israfı, sarf malzemesinin kendisinden daha pahalıya mal olur.