Bir kesme torçunun ürettiği sıcaklık, oksijenle kesmede en sık bahsedilen ve en sık yanlış anlaşılan sayılardan biridir. İnsanlar bir kesme meşalesinin ne kadar ısındığını soruyor, binlerce derecelik bir sayı alıyor ve daha yüksek olanın her zaman daha iyi olduğunu varsayıyorlar. Gerçek daha incelikli: Alev sıcaklığı kesme performansında bir faktördür, ancak tek faktör değildir ve her zaman en önemli faktör değildir. Sıcaklık rakamlarının gerçekte ne anlama geldiğini anlamak, elinizdeki iş için doğru gazı, doğru ucu ve doğru kurulumu seçmenize yardımcı olur.
Kesme Meşalesi Ne Kadar Sıcak Olur?
Bir kesme torçunun ön ısıtma alevi (kesme oksijen kolu devreye girmeden önce kesme ucunu çevreleyen alev halkası) kullanılan yakıt gazına ve karışımdaki oksijenin yakıta oranına bağlı olarak 4.400°F ila 6.000°F (yaklaşık 2.400°C ila 3.300°C) arasındaki sıcaklıklara ulaşır. Bu aralık, alt uçtaki propandan üst uçtaki oksi-asetilene kadar tüm yaygın oksi-yakıtlı kesme kurulumlarını kapsar.
Ön ısıtma alevi belirli bir amaca hizmet eder: ana metali, yumuşak karbon çeliği için yaklaşık 870°C (1.600°F) olan tutuşma sıcaklığına yükseltmek. Bu sıcaklıkta çelik parlak turuncu bir renge ulaşır ve yüzey kenarında kıvılcımlar göstermeye başlar. Ancak bu noktada metal kesime hazırdır. Operatör kesme oksijeni kolunu açtığında, önceden ısıtılmış alana yüksek basınçlı saf oksijen akışı sağlanır ve gerçek kesme işlemi başlar.
Daha da önemlisi, kesme oksijen akışının kendisi önemli bir alev sıcaklığı eklemez . Yaptığı şey, çelikteki oksijen ile demir arasında kimyasal reaksiyonu başlatmak ve sürdürmektir. Asıl kesme işini meşale alevi değil bu reaksiyon gerçekleştirir.
Torç Sıcaklığını Kesmek Neden Hikayenin Sadece Bir Parçasıdır
Alev sıcaklığı ile ısı çıkışı arasındaki ayrım, deneyimli kesme operatörlerinin anladığı ancak yeni başlayanların sıklıkla gözden kaçırdığı bir ayrımdır. Sıcaklık, alevin çekirdeğinin ne kadar sıcak olduğunu ölçer. Isı çıkışı - tüketilen fit küp gaz başına BTU cinsinden ölçülür - alevin zaman içinde iş parçasına ne kadar termal enerji aktardığını ölçer. Bunlar ilişkilidir ancak aynı değildir ve biri için optimizasyon yapılması diğeri için otomatik olarak optimizasyon yapılması anlamına gelmez.
Asetilen, yaygın olarak bulunabilen herhangi bir gaz arasında en sıcak oksi-yakıt alevini üretir, ancak toplam ısı çıkışı (BTU içeriği), daha az yakıt hacmiyle daha hızlı yandığı için propilen ve propandan daha düşüktür. Propilen alevi asetilenden biraz daha soğuk yanar, ancak dış alev konisi önemli ölçüde daha fazla BTU içeriği sağlar; bu, tepe sıcaklığı daha düşük olsa bile belirli uygulamalar için daha büyük bir çelik kütlesini daha verimli bir şekilde ısıtabileceği anlamına gelir.
Kesme işleminin kendisi de temelde termal olmaktan ziyade kimyasaldır. Çelik çıra sıcaklığına ulaştığında, kesme oksijen akışı, kendi ısısını üreten ekzotermik bir reaksiyonla demiri oksitler (esasen yakar). Torcun ön ısıtma alevi, torç kesim boyunca hareket ettikçe bu reaksiyonu sürdürür, ancak kesimi yönlendiren enerji, bir kez oluşturulduktan sonra büyük ölçüde kendi kendini sürdürür. Bu nedenle kesme torçu, bir kaynakçının beklediği gibi çeliğin içinden kolayca erimez: kimyasal olarak dar bir demir yolunu, oksijen basıncıyla çentikten dışarı atılan sıvı demir okside (cürufa) dönüştürür.
Yakıt Gaz Sıcaklığı Karşılaştırması
Oksi-yakıtla kesme uygulamalarının büyük çoğunluğunu dört gaz oluşturur. Sıcaklık ve ısı çıkışı özellikleri, her birini belirli görevlere daha uygun hale getirecek şekilde farklılık gösterir:
| Yakıt Gazı | Alev Sıcaklığı (O₂ ile) | Birincil Alev BTU/ft³ | En İyi Uygulama |
|---|---|---|---|
| Asetilen | ~5,600°F (3,100°C) | ~507 BTU/ft³ | Hızlı ön ısıtma, ince ila orta çelik, hassas kesim |
| Propilen | ~5,300°F (2,930°C) | ~440 BTU/ft³ (birincil); yüksek ikincil | Kalın çelik, açılı kesme, hurda kesme, maliyet verimliliği |
| Propan | ~4.600°F (2.540°C) | ~255 BTU/ft³ (birincil) | Kalın çelik ısıtma, yavaş hızda kesme, büyük parça ön ısıtma |
| MAPP / MAP-Pro | ~5,300°F (2,930°C) | Propilene benzer | Küçük parça ısıtma, sert lehimleme, yüksek basınçlı daldırılmış kesme |
BTU değerlerinin kaynağa ve ölçüm yöntemine göre değiştiğini unutmayın. Yukarıdaki rakamlar, ön ısıtma hızıyla en alakalı değer olan birincil (iç koni) ısı salınımını yansıtmaktadır. İkincil alev (dış koni) BTU içeriği, asetilenin ikincil alev BTU çıkışının iki katından fazlasını sağlayan propilen için özellikle önemli olan ek bir faktördür.

Asetilen: En Sıcak Alev, En Hızlı Ön Isıtma
Oksi-asetilen, yaygın olarak kullanılan herhangi bir kesme gazı arasında en yüksek alev sıcaklığını üretir - 1:1 oksijen-yakıt oranıyla yaklaşık 5.600°F (3.100°C). Bu, doğrudan en hızlı ön ısıtma sürelerine dönüşür ve bu, kesme çevrimi süresinin verimi etkilediği üretim ortamlarında önemlidir. Daha ince malzeme üzerinde hassas çalışma için asetilenin konsantre iç konisi, minimum yayılımla hedeflenen ısıyı sağlar ve boyutsal doğruluğun kritik olduğu parçalarda ısıdan etkilenen bölgeleri azaltır.
Asetilenin iki önemli sınırlaması vardır. İlk olarak, asla 15 PSI'yi aşan basınçlarda kullanılmamalıdır; bu eşiğin üzerinde gaz kararsız hale gelir ve bir ateşleme kaynağı olmadan patlayarak ayrışabilir. Bu basınç tavanı, ulaşılabilecek maksimum akış hızını sınırlar ve bu da çok kalın plakalarda kesme hızını sınırlar. İkincisi, asetilenin alternatif gazlarla karşılaştırıldığında daha yüksek geri tepme eğilimi, geri tepme önleyicilerin isteğe bağlı olmadığı anlamına gelir; bunlar herhangi bir oksi-asetilen kurulumu için bir güvenlik gereksinimidir. Gaz aynı zamanda yalnızca maksimum kapasitesi kabaca 400 fit küp olan silindirlerde mevcuttur, bu da yüksek hacimli kesme işlemleri için tedarikin sürdürülmesini daha maliyetli hale getirir.
Propan ve Propilen: Daha Düşük Sıcaklık, Daha Yüksek BTU
Propan, oksijenle yaklaşık 2.540°C'de (asetilenden çok daha soğuk) yanar, ancak yüksek ikincil alev BTU içeriği, onu büyük çelik kütlelerini ısıtmak ve kalın levhaları daha düşük hızlarda kesmek için etkili kılar. Gereken daha uzun ön ısıtma süresi, ağır bölümlerde kesim kalitesinin çevrim hızından daha önemli olduğu uygulamalarda kabul edilen bir ödündür. Propan yaygın olarak mevcuttur, toplu olarak veya boru hattı yoluyla tedarik edilebilir ve verilen ısı birimi başına asetilenden önemli ölçüde daha ucuzdur.
Propilen orta konumda yer alır: yaklaşık 5,300°F (2,930°C) alev sıcaklığı asetilene yakındır, ancak toplam BTU içeriği (birincil ve ikincil alevi birleştirir) gazın kübik ayağı başına asetilenin kabaca iki katıdır. Bu kombinasyon propileni kalın çelik kesimi, eğimli kesim, hurda işleme ve alev püskürtme uygulamaları için tercih edilen seçenek haline getirir. Aynı zamanda asetilenden yaklaşık %50 daha ucuzdur, 20 kat daha stabildir (geri dönüş eğilimi çok düşüktür) ve 100 kiloluk bir propilen silindiri, tipik kesme kullanımında yaklaşık beş büyük asetilen silindirinin yerini alabilir. Şu anda genel kesme için asetilen kullanan ve önemli bir performans kaybı olmadan gaz maliyetlerini azaltmak isteyen operasyonlar için propilen en doğrudan alternatiftir.
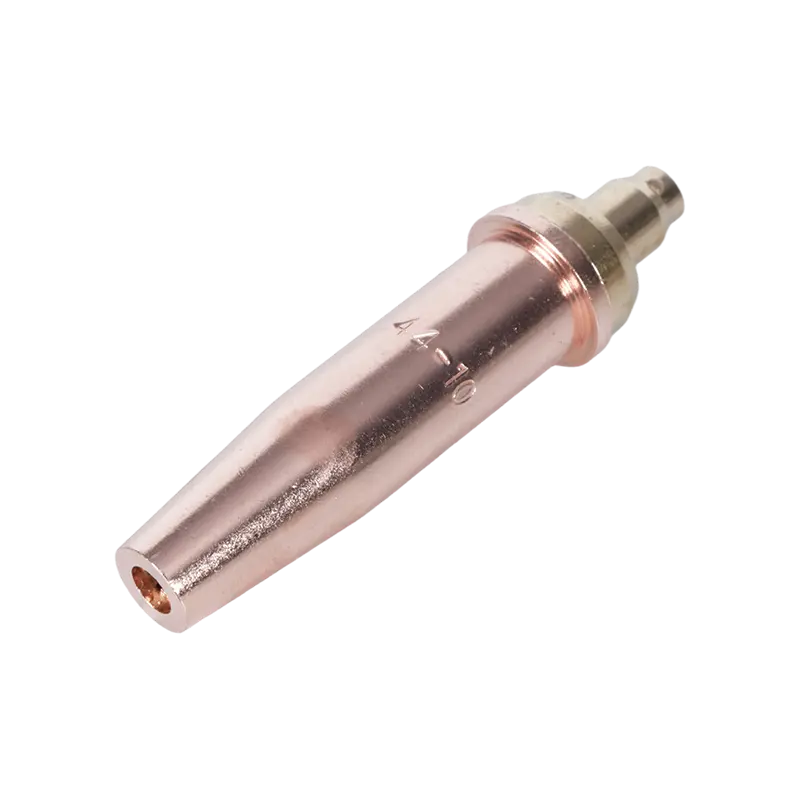
Hem propan hem de propilen, asetilenle kullanılan eşit basınçlı uçlar yerine enjektör tarzı torç uçları gerektirir. Kullanılan gaz için yanlış uç tipinin kullanılması kesim kalitesini düşürür ve güvenlik tehlikeleri yaratabilir; uç seçimi yakıt gazına uygun olmalıdır.
Kesme Ucu Isı Dağıtımını Nasıl Etkiler?
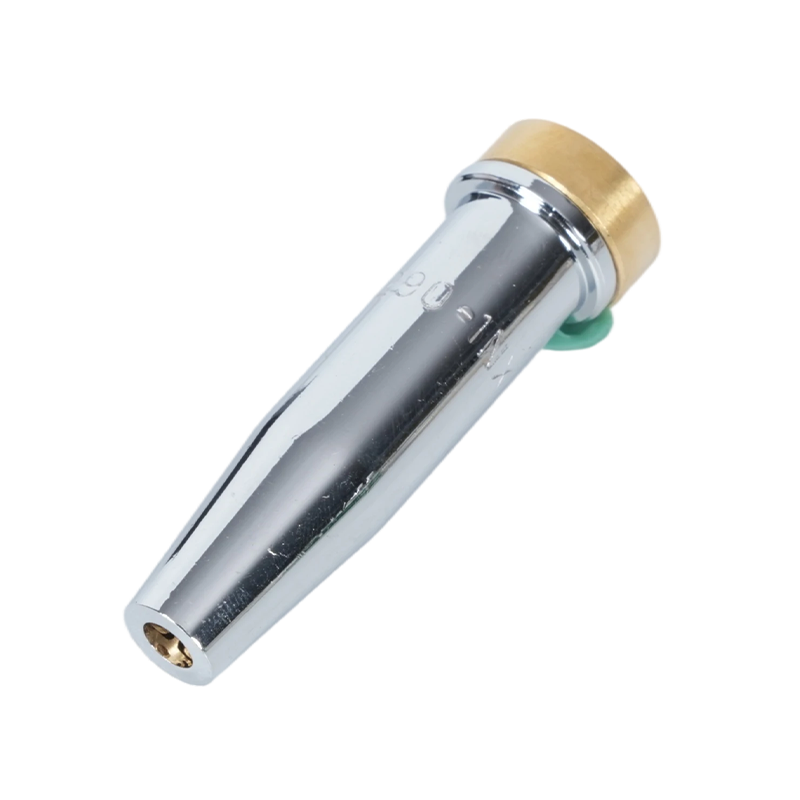
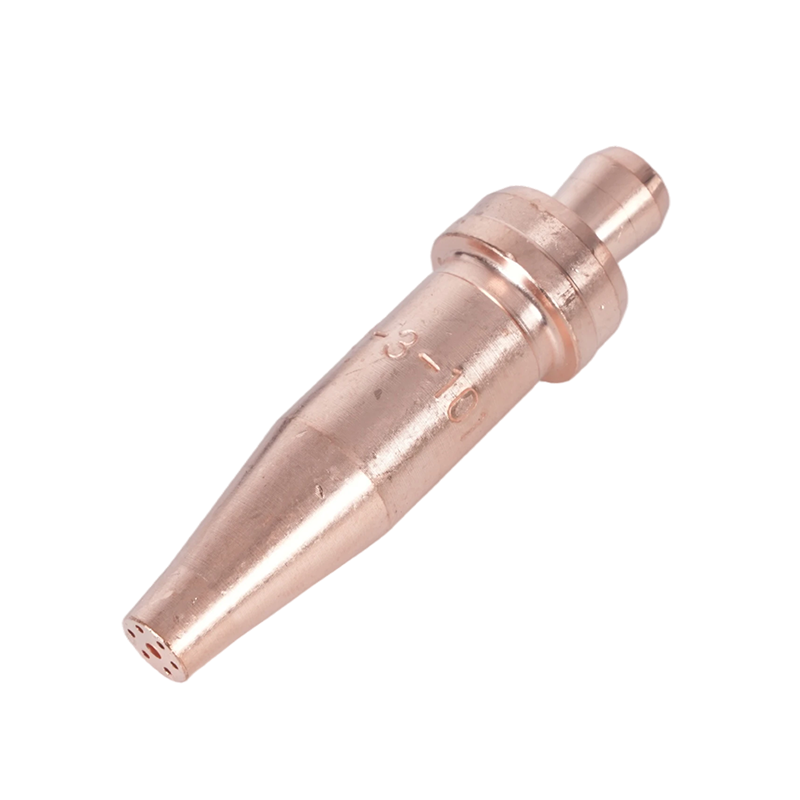
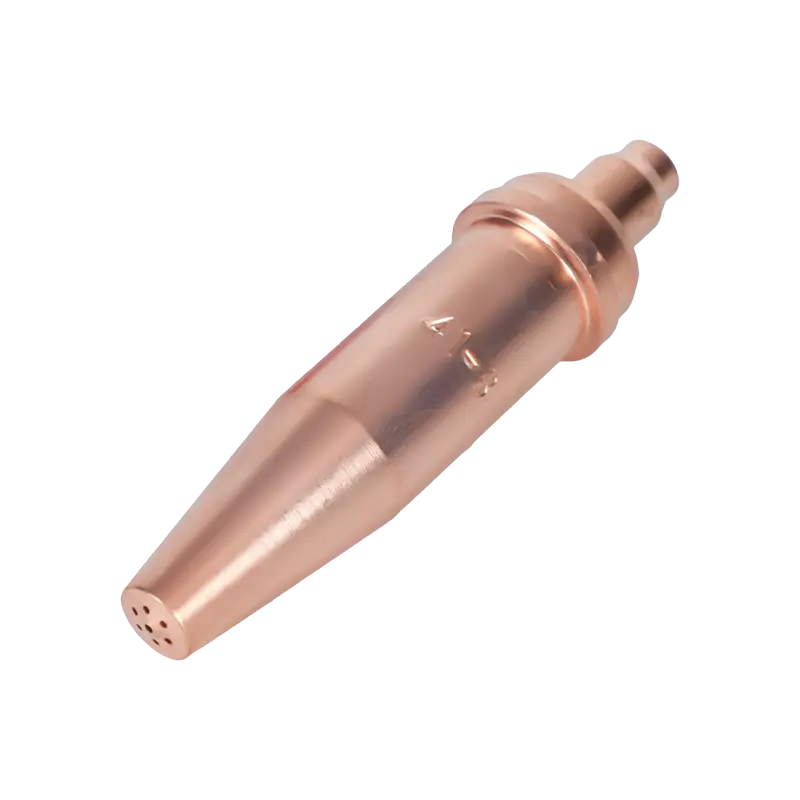
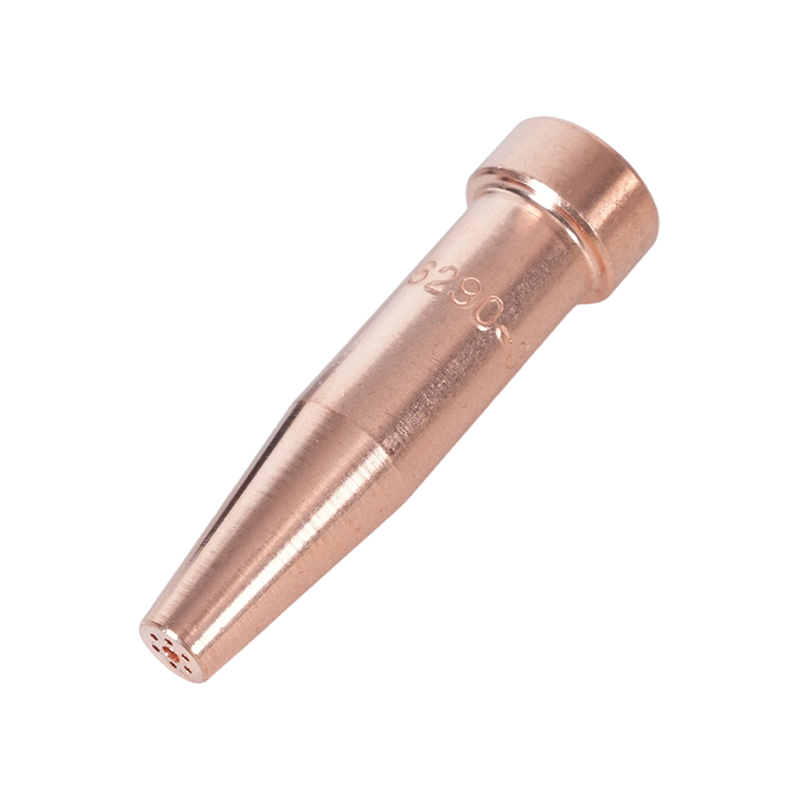
Kesme ucu, gaz basıncını ve akışını etkili bir ön ısıtma alevine dönüştüren ve oksijen akışını kesen bileşendir. Tasarımı (ön ısıtma deliklerinin sayısı, boyutu ve açısı ile merkezi kesme oksijen deliğinin çapı), gazın teorik olarak kapasitesine bakılmaksızın, alev sıcaklığının pratikte iş parçasına nasıl iletileceğini belirler.
Uygulama için çok küçük olan bir uç, oksijen akışını kısıtlar ve ön ısıtma süresini gazın sıcaklığının gerektirmesi gerekenin ötesine uzatır. İnce malzeme için fazla büyük olan uç, ısıyı gerekenden daha geniş bir alana yayarak bozulmayı artırır ve kesim kalitesini düşürür. Tekrarlanan ısı döngüsü veya yanlış temizleme nedeniyle genişlemiş veya deforme olmuş deliklere sahip aşınmış veya hasar görmüş uçlar, kesme yolu boyunca tutarlı tutuşma sıcaklığını sürdüremeyen düzensiz bir alev üretir ve alevin teorik olarak ne kadar sıcak yandığına bakılmaksızın pürüzlü kenarlara ve kesilmemiş noktalara yol açar.
Uç malzemesi de önemlidir: hassas delik toleranslarına göre üretilen uçlar, hizmet ömürleri boyunca tutarlı akış özelliklerini korurken, daha düşük kaliteli uçlar, ilk kullanımdan itibaren tutarsız sonuçlar üreten boyutsal farklılıklara sahip olabilir. Yüksek sıcaklıkta oksi-yakıt kesimi için tasarlanmış asetilen kesme torçu uçları oksi-asetilenin basınç ve sıcaklık taleplerinin gerektirdiği delik geometrisi ve malzeme özellikleriyle tasarlanmıştır. Propan ve alternatif yakıt kurulumları için, Yüksek BTU'lu alternatif yakıt kurulumları için propan kesme torç uçları düşük basınçlı alternatif gazların uçta uygun yakıt-oksijen karışımını elde etmek için ihtiyaç duyduğu enjektör tarzı tasarımı kullanın.

Güvenli ve Temiz Kesimler için Sıcaklığı Yönetme
Bir kesme torçunun doğru sıcaklık aralığında çalıştırılması performans meselesi olduğu kadar güvenlik meselesidir. Aşırı geri tepme (kısa bir alevin uca geri dönmesi) veya geri tepme (alevin hortuma veya regülatöre geri yanması) nedeniyle torç gövdesinin aşırı ısınması ekipmana zarar verebilir ve ciddi tehlikeler oluşturabilir.
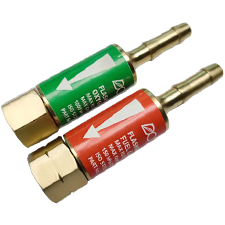
Geri tepme genellikle ucun iş parçasına temasından, yanlış gaz basınçlarından veya kirli veya hasarlı uç deliğinden kaynaklanır. Alev keskin bir patlama sesiyle söner ve yeniden yakılabilir. Geri tepme daha ciddidir: alev, uçtan torç gövdesine ve hortuma doğru ilerleyerek tıslama veya ciyaklama sesi çıkarır ve potansiyel olarak gaz kaynağına ulaşır. Modern torç kurulumları, geri tepme önleyicilerle (hortum ile torç gövdesi (veya regülatör) arasına monte edilen, bir çek valf ve ters gaz akışını silindirlere ulaşmadan önce durdurmak için termal kesme içeren cihazlar) bu riski giderir. Güvenli kesme torcu çalışması için geri tepme önleyiciler Herhangi bir oksijen yakıt sistemi için gerekli bir güvenlik bileşenidir (isteğe bağlı bir aksesuar değildir) ve hasar veya tıkanma açısından düzenli olarak incelenmelidir.
Kesim sırasında sıcaklık yönetimi aynı zamanda torç ile çalışma mesafesinin doğru tutulmasını da içerir. Çok yakın olması halinde sıçrama, uç deliğini kirletir ve geri tepmeye neden olabilir; çok uzağa giderse ön ısıtma alevi etkinliğini kaybeder, ön ısıtma süresini uzatır ve kesim kalitesini düşürür. Doğru mesafe mesafesi uç boyutuna ve gaz tipine göre değişir ve her uç numarası için uç üreticisinin verilerinde belirtilir.
Sıcaklık İhtiyaçlarınız İçin Doğru Kurulumu Seçmek
Pratik soru "hangi gaz en sıcak yanar?" değildir. ama "hangi gaz ve uç kombinasyonu, spesifik malzememe ve uygulamama doğru ısıyı verimli ve güvenli bir şekilde sağlıyor?" Cevap çelik kalınlığına, gereken kesim kalitesine, üretim hacmine ve gaz mevcudiyetine bağlıdır.
Kesim kalitesinin ve hızın öncelikli olduğu ince ila orta çelik (yaklaşık 1 inç'e kadar) için, uyumlu asetilen uçlu oksi-asetilen standart seçimdir. Gaz maliyetinin anlamlı bir faktör olduğu kalın levha kesme, hurda işleme veya yüksek hacimli operasyonlar için doğru enjektör ucuna sahip propilen, önemli ölçüde daha düşük işletme maliyetiyle asetilene yakın performans sağlar. Ara sıra kullanım veya asetilen beslemesinin pratik olmadığı yerler için propan, çoğu yapısal kesme görevi için yeterli performansa sahip güvenilir bir alternatif sağlar.
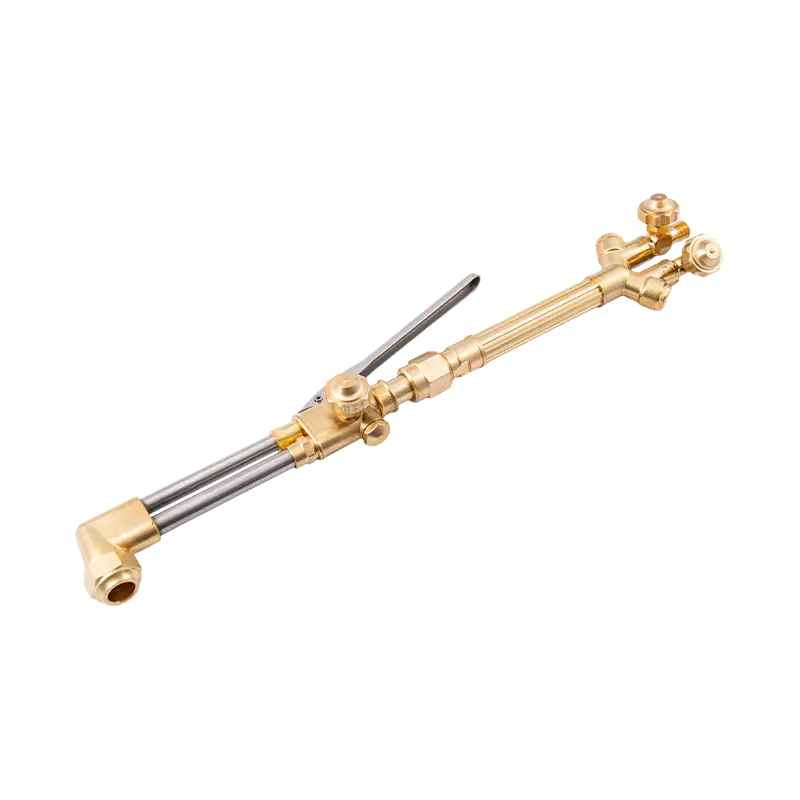
Hangi gaz ve uç kombinasyonu seçilirse seçilsin, torç sapı, kesme aparatı ve regülatörler o gazla uyumlu olmalı ve söz konusu basınçlara uygun olmalıdır. Oksijenli kesme kurulumları için komple kesme torçu kitleri belirli bir gaz türü için doğru basınç ve akış hızlarında birlikte çalışmak üzere tasarlanmış uyumlu bileşenler (tutamaç, bağlantı parçası, uçlar ve hortumlar) sağlar. Halihazırda bir torç sapına sahip olan ve kesme özelliğini eklemesi gereken operatörler için, Başlıca torç kolu sistemleriyle uyumlu kesme ataşmanları ataşmanın kullanımdaki yakıt gazına göre sınıflandırılması şartıyla, tam kurulumu değiştirmeden kesme fonksiyonunun eklenmesine izin verin.