Kısa Cevap ve Neden Basit Değil
Evet, paslanmaz çelik yumuşak çeliğe kaynak yapılabilir. Bağlantı ulaşılabilirdir, doğru uygulandığında yapısal olarak sağlamdır ve çeşitli endüstrilerdeki gerçek imalat işlerinde ortaya çıkar; egzoz sistemleri, gıda işleme ekipmanları, yapısal destekler, denizcilik donanımları ve mimari metal işleri bu iki malzemeyi düzenli olarak birleştirir. Kısa cevap söz konusu değil.
Cevabı karmaşık hale getiren şey, onu takip eden her şeydir. Paslanmaz çelik ve yumuşak çelik, termal genleşme oranı, termal iletkenlik, kimyasal bileşim ve korozyon davranışı açısından farklılık gösterir. Bu farklılıkların her biri, standart aynı malzemeli kaynağın karşılaşmayacağı bir arıza modunu ortaya çıkarır. Bağlantıyı yanlış dolgu maddesiyle kaynaklayın ve ısıdan etkilenen bölge kırılgan hale gelir. Isıyı yanlış yönetin ve yumuşak çelik ters yönde çekerken paslanmaz çelik eğrilsin. Bağlantıyı açık bırakın; dış mekana maruz kaldıktan aylar sonra galvanik korozyon yumuşak çelik tarafa saldırır. Kısa cevabın doğru olması, yay vurulmadan önce tüm bu değişkenlerin anlaşılmasını gerektirir.
Metalurjik Zorluk: Isı, Genleşme ve Seyrelme
Temel zorluk, paslanmaz çeliğin ve yumuşak çeliğin ısıya üç bileşim yoluyla farklı tepki vermesidir.
İlk olarak, termal genleşme . Östenitik paslanmaz çelikler (imalatta en sık karşılaşılan 304 ve 316 kaliteleri), sıcaklık artışı başına yumuşak çelikten yaklaşık %50 daha fazla genleşir. Bunları birbirine kaynakladığınızda ve her iki taraf da eşit olmayan bir şekilde ısındığında, paslanmaz taraf, kaynak sırasında yumuşak çelik tarafa göre daha fazla büyür ve soğutma sırasında daha fazla büzülür. Bu diferansiyel hareket, bağlantı yerinde artık gerilim yaratır; kaynak birikintisi onu absorbe edecek kadar sünek değilse, montaj soğudukça çatlamaya neden olur.
İkincisi, termal iletkenlik . Yumuşak çelik, ısıyı kaynak bölgesinden paslanmaz çeliğe göre yaklaşık üç kat daha hızlı iletir. Bu, ısının bağlantının paslanmaz tarafında yoğunlaşması ve yumuşak çelik tarafın hızla soğuması sırasında daha uzun süre sıcak kalmasına neden olması anlamına gelir. Sonuç, eşit olmayan ısı dağılımı, eşit olmayan bozulma ve kaynakçının ısı girdisini aktif olarak yönetmemesi durumunda paslanmaz tarafın aşırı ısınma eğilimidir.
Üçüncüsü, kaynak havuzu seyreltme . İki baz metal kaynak havuzunda eridikçe kimyaları karışır. Dolgu metali kimyası, yumuşak çelikten karbonu absorbe etmek ve paslanmazdan krom-nikel içeriğini dengelemek gibi bu seyreltmeyi karşılayacak şekilde seçilmezse, ortaya çıkan kaynak birikintisi, hem mukavemeti hem de sünekliği tehlikeye atan kırılgan martensit veya sigma fazı yapıları içerebilir. Bu nedenle dolgu seçimi bu tip birleşimlerde en önemli teknik karardır.
Dolgu Metal Seçimi: Standart Seçim olarak ER309L
Dolgu metali, kimyasal olarak uyumsuz iki temel malzeme arasında köprü oluşturur. Seyreltme meydana geldikten sonra bağlantının yalnızca paslanmaz tarafı veya yumuşak çelik tarafı değil, her iki tarafıyla da uyumlu bir kaynak birikintisi üretecek şekilde formüle edilmelidir.
ER309L, östenitik paslanmazdan yumuşak çeliğe kadar olan bağlantılar için endüstri standardı dolgu maddesidir. 309L kalitesi, özellikle karbon çeliğiyle seyreltmeyi hesaba katmak için standart paslanmaz dolgu maddelerine göre daha yüksek krom (%23-25) ve nikel (%12-14) içeriği içerir. Yumuşak çelik kaynak havuzuna karışıp alaşım içeriğini azalttığında, 309L birikintisinin yükseltilmiş başlangıç kimyası bunu telafi ederek östenitik, sünek ve korozyona dayanıklı kalan bir nihai kaynak bileşimi üretir. "L" tanımı düşük karbon içeriğini gösterir; bu, paslanmaz tarafın ısıdan etkilenen bölgesinde hassaslaşma (tane sınırlarında karbür çökelmesi) riskini azaltan önemli bir faktördür. Farklı paslanmaz kaliteleri arasında ayrıntılı dolgu metali seçimi rehberliği için Uygulamaya göre önerilen dolgu metali seçimiyle paslanmaz çeliğin kaynaklanmasına ilişkin Hobart Brothers teknik kılavuzu hem mekanik hem de korozyon performansı gereksinimlerini hesaba katan kaliteye özel öneriler sağlar.
ER312, bilinmeyen yumuşak çelik bileşimi veya daha yüksek karbon içeriği içeren bağlantılar için ikinci tercihtir. 312 kalitesi, 309L'den bile daha yüksek ferrit içeriğine sahiptir, bu da ona yüksek seyreltme senaryolarında sıcak çatlamaya karşı daha fazla direnç kazandırır. 309L'ye göre daha pahalıdır ve daha az stoklanır, bu da onu rutin ilk seçim yerine temel malzeme kimyasının belirsiz olduğu durumlarda doğru seçim haline getirir.
Kullanmamanız gerekenler: yumuşak çelik dolgu (ER70S-6 tel veya eşdeğeri). Paslanmaz-yumuşak çelik bağlantı üzerindeki yumuşak çelik dolgu, bağlantı hattında paslanacak bir kaynak birikintisi üretir. Paslanmaz tarafı gayet iyi; kaynağın kendisi paslanır. Standart paslanmaz dolgu maddesi (ER308L, 304 paslanmazdan 304 paslanmaza kadar aynı malzemeli dolgu maddesi) de uygun değildir; karbon çeliğiyle seyreltildiğinde hayatta kalmak için gereken yüksek alaşım içeriğinden yoksundur ve paslanmaz tarafta yetersiz korozyon direncine sahip bir kaynak üretebilir.
Kaynak Prosesleri: TIG, MIG ve Oksi-Asetilen Seçenekleri
Paslanmazdan yumuşak çeliğe kadar olan bağlantılar için yaygın olarak her biri farklı bir avantaj profiline sahip üç işlem kullanılır.
TIG (GTAW) hassas işler, ince kesitli malzemeler (3 mm'nin altında) ve kaynak görünümünün önemli olduğu uygulamalar (yemek servisi ekipmanları, mimari paneller ve görünür yapısal bağlantılar) için tercih edilen işlemdir. TIG, operatöre ısı girişi, su birikintisi boyutu ve dolgu maddesi ekleme oranı üzerinde en büyük kontrolü sağlar. Argon koruyucu gaz (paslanmaz işler için %100 argon), minimum düzeyde sıçrama ve cüruf içermeyen temiz bir kaynak sağlar. Takas, hız ve beceri gereksinimidir: TIG, amperajın, torç açısının, ilerleme hızının ve dolgu ilavesinin eşzamanlı kontrolünü gerektirir, bu da onu yüksek üretim ortamları ve süreç konusunda yeterlik geliştirmemiş operatörler için uygunsuz hale getirir.
MIG (GMAW) ER309L telli yapısal ve ağır imalat işleri için üretim tercihidir. MIG, TIG'den daha hızlıdır, öğrenilmesi daha kolaydır ve daha kalın malzeme bölümlerini verimli bir şekilde işleyebilir. Paslanmazdan yumuşak çeliğe kadar MIG çalışmaları için koruyucu gaz tipik olarak yüksek argon karışımıdır (%98 Ar / %2 CO₂ veya argon, helyum ve CO₂'den oluşan bir karışım); Yüksek CO₂ içeriğine sahip standart yumuşak çelik koruyucu gazlar, paslanmaz tarafı oksitler ve kaynak bölgesindeki korozyon direncini azaltır.
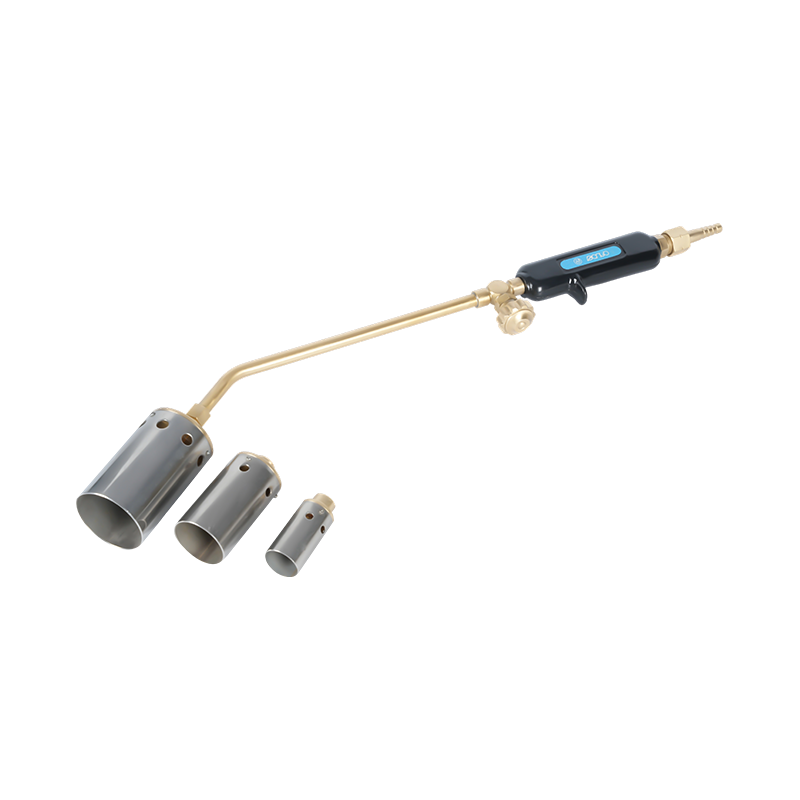
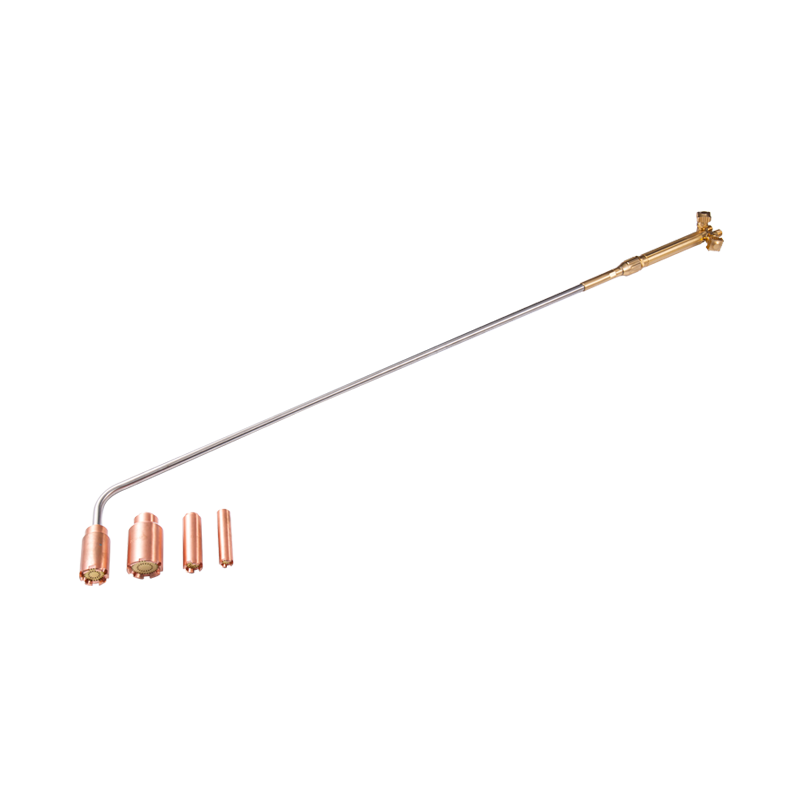
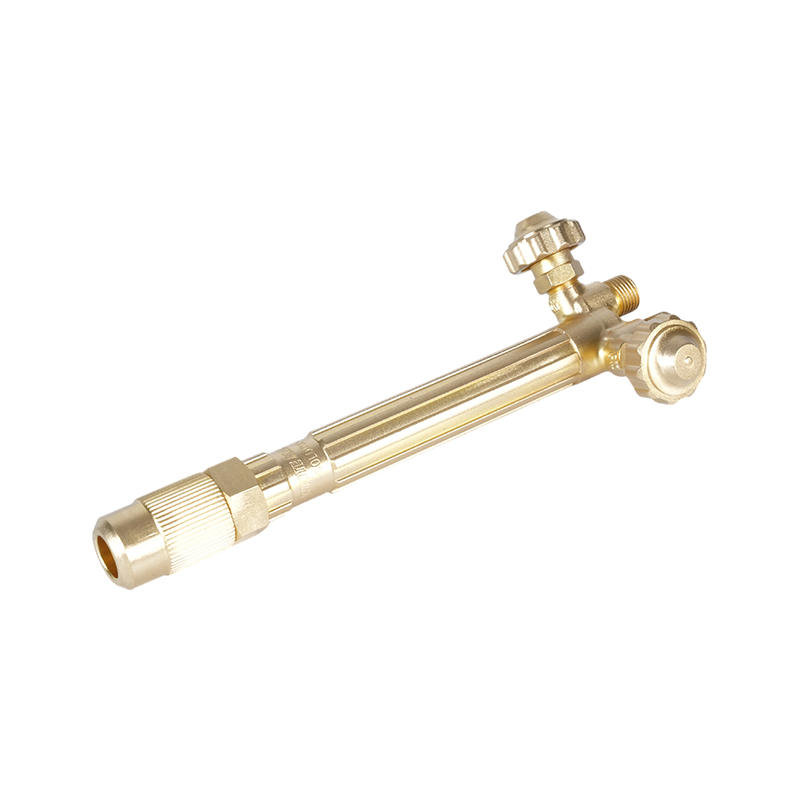
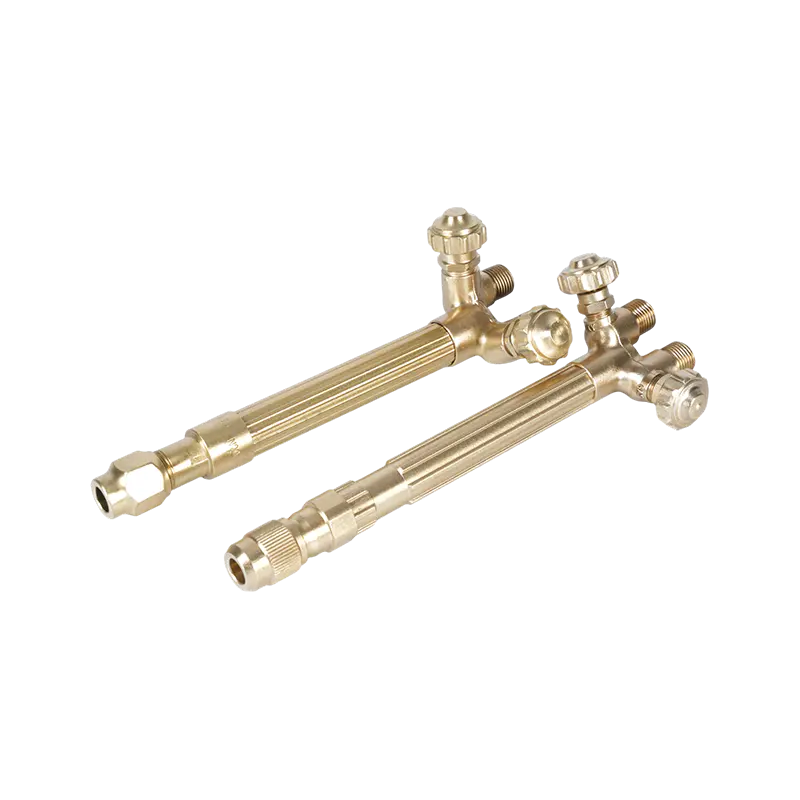
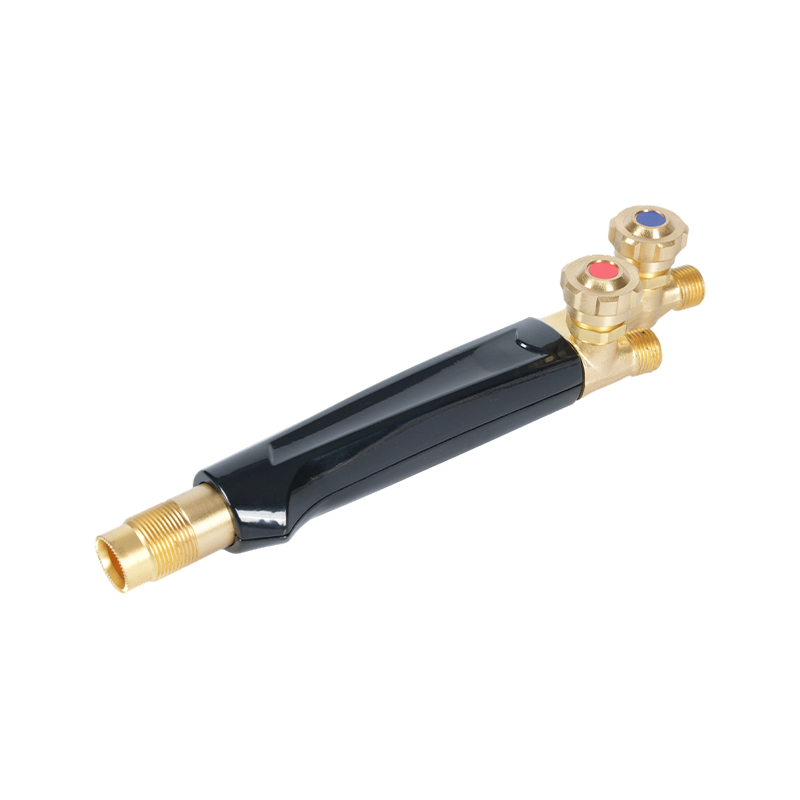
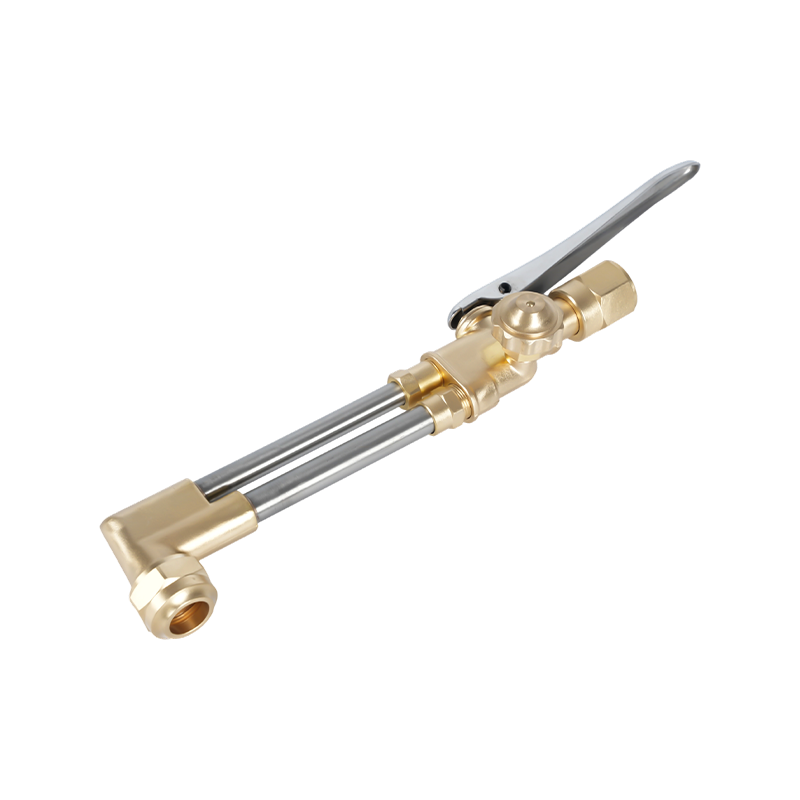
Oksi-asetilen kaynağı TIG ekipmanının bulunmadığı ince sac ve küçük kesitli işler için uygundur. İşlem dikkatli bir ısı yönetimi gerektirir çünkü açık alev, ısıyı elektrik arkına göre daha az hassas bir şekilde iletir ve paslanmaz tarafın aşırı ısınmasını kolaylaştırır. Nötr alev (oksijen-asetilen oranı yaklaşık 1:1) zorunludur; oksitleyici bir alev paslanmaz üzerindeki krom oksit tabakasına saldırır ve gözeneklilik yaratır. bir Hassas işler için küçük oksi-asetilen kaynak ve ısıtma torçu operatöre ince, farklı metal bağlantılar için gereken hassas alev kontrolünü sağlarken, yerinde kullanım için taşınabilir gaz kaynağı ve ısıtma torçu bu yeteneği ark ekipmanının mevcut olmadığı saha onarımı ve saha imalatına kadar genişletir. Kaynak uçlarının kendisi için, ağır hizmet oksi-asetilen kaynak torçu uçları daha ağır bölüm işlerini halledin hafif oksi-asetilen kaynak torçu uçları Isı kontrolünün öncelikli olduğu daha ince kalınlıktaki sac uygulamalarına uygundur.
| Süreç | En İyisi | Dolgu | Beceri Seviyesi | Isı Kontrolü |
|---|---|---|---|---|
| TIG (GTAW) | İnce sac, hassas, görünür bağlantılar | ER309L çubuk | Gelişmiş | Mükemmel |
| MIG (GMAW) | Yapısal, ağır imalat, üretim | ER309L tel | Orta seviye | İyi |
| Oksi-Asetilen | İnce sac, saha onarımı, elektrik olmayan alanlar | 309L çubuk | Orta seviye | Orta |
Isı Kontrolü ve Distorsiyon Yönetimi
Paslanmaz çelikten yumuşak çeliğe kaynakta ısı yönetimi, aynı malzeme kaynağına göre daha zahmetlidir çünkü iki taraf ısıya farklı oranlarda tepki verir. Amaç, paslanmaz tarafın hassaslaşmaya veya aşırı bozulmanın oluşmasına yetecek kadar uzun süre yüksek sıcaklıkta kalmasına izin vermeden füzyon elde etmek için yeterli ısıyı iletmektir.
Çeşitli teknikler bunu doğrudan ele almaktadır. Geri adım kaynağı —kısa kaynak bölümlerinin genel hareket yönünün tersi yönde çalıştırılması — ısıyı sürekli ileri kaynağa göre bağlantı boyunca daha eşit şekilde dağıtır ve paslanmazın bükülmesine neden olan ısı konsantrasyonunu azaltır. Aralıklı ısıtma Özellikle oksi-asetilen işi için geçerli olan ısı uygulamak, paslanmaz tarafın sıcaklığının bir kısmını düşürmesine izin vermek için duraklatmak ve sonra devam etmek anlamına gelir. Bu, paslanmazın bozulma eşiğinin ötesinde ısı biriktirmesini önler.
Daha uzun bağlantılar için kelepçeleme ve sabitleme isteğe bağlı değildir. Paslanmaz taraf daha fazla genişlediğinden ve daha yavaş soğuduğundan, kaynak ilerledikçe sabitlenmemiş bir bağlantı çekilip bükülecektir. Tam boncukları çalıştırmadan önce düzenli aralıklarla tutturmak ve düzeneği düz bir sabitleme plakasına veya sağlam bir sırtlığa sabitlemek, bağlantı yerinin termal döngü yoluyla hizalı kalmasını sağlar. Paslanmaz tarafta paslanmaza özel tel fırçalar, diğer tarafta ise özel yumuşak çelik fırçalar kullanın; karbon çeliği parçacıklarının paslanmaz yüzeye çapraz bulaşması, zamanla korozyon çukurlarına dönüşen pas lekeleri oluşturur.
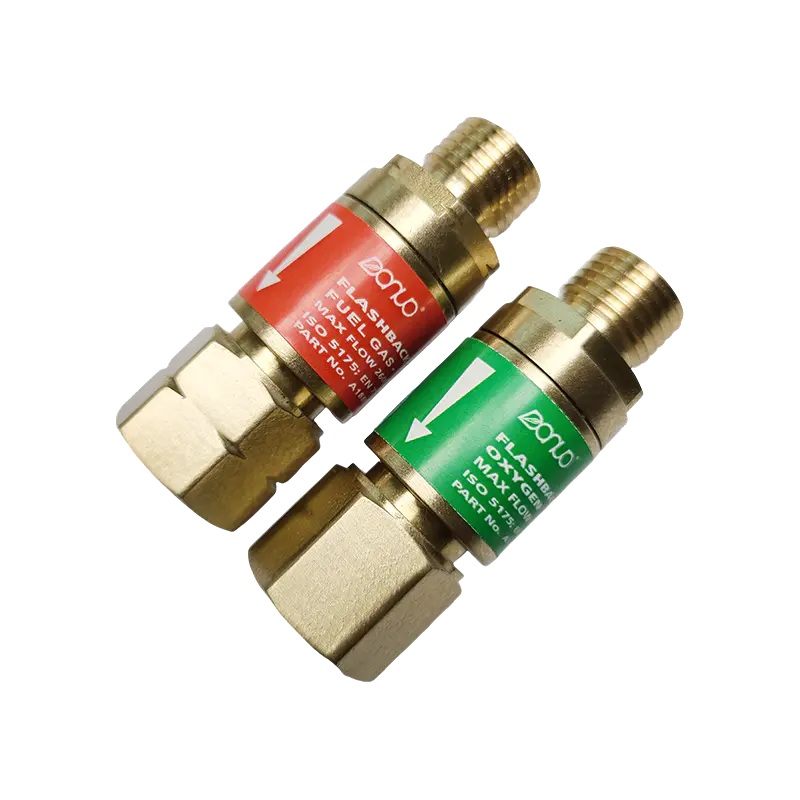
Çoklu kaynak pasoları çalıştırırken, pasolar arasında bağlantının soğumasını bekleyin. Paslanmazdan yumuşak çeliğe sıcak geçişin üzerine sıcak geçişin istiflenmesi, ısı girdisini birleştirir ve hem paslanmazda hassasiyete hem de yumuşak çeliğin ısıdan etkilenen bölgesinde aşırı tanecik büyümesine neden olma riskini taşır. Kaynak güvenliği için asetilen geri tepme önleyici tekrarlanan ısıtma çevrimlerinin geri tepme olaylarını tetikleyen basınç dalgalanmaları yaratabildiği uzun süreli kaynak işlemleri için kullanılan herhangi bir oksi-asetilen düzeneğinin torç girişine takılmalıdır.
Kaynak Sonrası İşlem: Bağlantının Uzun Vadede Korunması
Yapısal olarak sağlam paslanmaz çelikten yumuşak çeliğe kaynak işin yalnızca yarısıdır. Tedavi edilmeden bırakıldığında bağlantı, mekanik olarak arızalanmadan çok önce korozyondan dolayı arızalanır; çünkü mevcut nemle elektriksel temas halinde olan iki metal, yumuşak çelik tarafta paslanmayı hızlandıran galvanik bir hücre oluşturur.
Galvanik korozyon Paslanmaz çeliğin elektrokimyasal olarak yumuşak çeliğe göre daha asil olması nedeniyle oluşur. Yumuşak çelik, bir elektrolitin (nem, nem, tuzlu su) varlığında kurban anot görevi görür ve tek başına olduğundan daha hızlı paslanır. Ortam ne kadar agresif olursa bu süreç o kadar hızlı çalışır. İç mekan kuru uygulamalarda galvanik etkiler minimum düzeydedir. Dış mekan, deniz veya yüksek nemli ortamlarda bağlantının aktif korumaya ihtiyacı vardır.
Paslanmaz tarafta, pasivasyon — ASTM A967'ye göre nitrik veya sitrik asitle işlem — kaynak ısısıyla bozulan krom oksit katmanını eski haline getirerek paslanmaz yüzeyi tasarlanan korozyon direnci seviyesine döndürür. Bu adım gıda servisi, ilaç ve denizcilik paslanmaz imalatında standart uygulamadır ve paslanmaz yüzeyin aşındırıcı maddelere maruz kalacağı her yerde atlanmamalıdır.
Yumuşak çelik tarafında, sızdırmazlık ve kaplama birincil savunmalardır. Yumuşak çelik tarafa uygulanan boya, epoksi astar veya çinko açısından zengin astar, galvanik korozyona yol açan nem yolunu keser. Daldırma veya denizcilik uygulamaları için yumuşak çelik tarafa bağlanan çinko kurban anot, tercihen çeliğin yerine korozyona uğrayarak elektrokimyasal koruma sağlar. Kaynak ucunun uygun bir sızdırmazlık maddesi ile kapatılması, bağlantı hattının kendisinde nem girişini önler; bu genellikle çevredeki yüzeyler kaplandığında bile aralık korozyonunun başlayabileceği en hassas noktadır.
Doğru dolgu metali, kontrollü ısı girişi ve uygun kaynak sonrası işlemle gerçekleştirilen paslanmazdan yumuşak çeliğe kadar olan bağlantı, çevredeki yapının hizmet ömrüne uyum sağlayacaktır. Bu adımlardan herhangi birini atlamak, bu ömrü ölçülebilir şekilde kısaltır; bu nedenle kısa yanıt ("evet, yapabilirsin") yalnızca arkasındaki tüm süreç söz konusu olduğunda faydalıdır.