Oksi-Asetilen Uçlarını Diğer Yakıt Uçlarından Ayıran Nedir?
Tüm kesme torçu uçları birbiriyle değiştirilemez ve ayrım yakıt gazıyla başlar. Oksijen-asetilen uçları, asetilenin benzersiz yanma özelliklerine göre tasarlanmıştır: piyasada bulunan diğer yakıt gazlarından daha sıcak yanar ve iç konide yaklaşık 3.500°C (6.332°F) alev sıcaklıklarına ulaşır. Bu ısı çıkışı, oksijenin propan, doğal gaz veya propilenden daha hızlı kesilmesi için asetilenin metali ateşleme noktasına kadar önceden ısıtmasına olanak tanır; bu nedenle, alternatif yakıt sistemlerinden gelen rekabete rağmen oksi-asetilen, yapısal çelik kesme ve hassas metal imalatında baskın seçim olmaya devam ediyor.
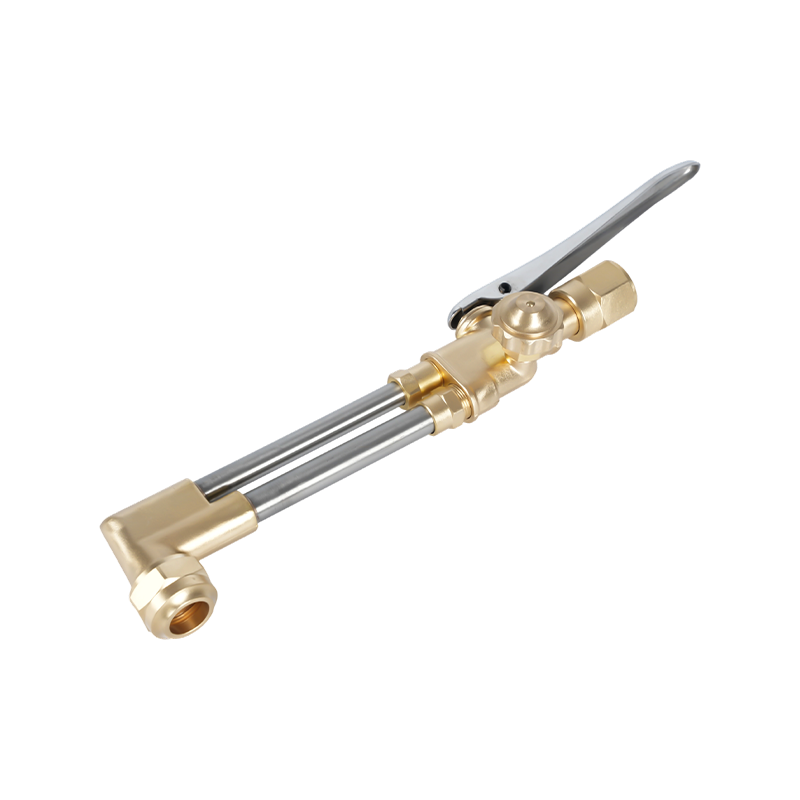
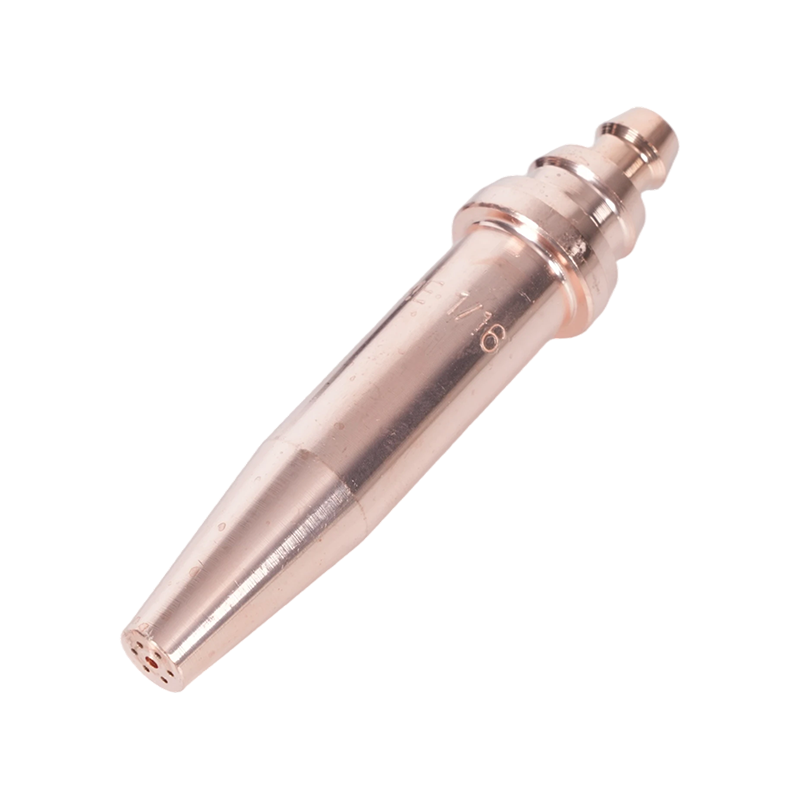
Ucun tasarımı bunu yansıtıyor: Asetilen uçlar tipik olarak hepsi tek bir bakır gövdeye entegre edilmiş birden fazla ön ısıtma portuyla çevrelenmiş tek delikli bir kesme jeti kullanıyor. Ön ısıtma portları ve kesme oksijen kanalı, asetilenin yanma hızı ve basınç eğrisine göre özel olarak kalibre edilmiştir. Propan gibi daha yavaş yanan bir yakıtla birlikte asetilen ucun kullanılması dengesiz bir alev, karbon birikmesi ve öngörülemeyen kesme performansı üretir. Tersine, asetilen düzeneğindeki propan ucu, yakıtın sağlayabileceği ön ısıtma yoğunluğunu sağlayamaz. Ucu yakıtla eşleştirmek isteğe bağlı değildir. İncelenmiş biri için tam kapsamlı asetilen kesme torç uçları Standart, ağır hizmet ve özel profilleri kapsayan seçim, gaz geçirmez bir yuva ve nominal basınç uyumluluğu sağlamak için her zaman torç kabzanızın üretici serisine göre yapılmalıdır.
Asetilene özgü bir faktör daha: 1/7 kuralı. Asetilen tüpleri asla saat başına silindirin toplam içeriğinin yedide birini aşan bir oranda çekilmemelidir. Büyük kesme işlerinde yüksek akışlı uçlar, çıkarma oranlarını bu eşiğin ötesine iterek asetonun (stabilizatör) gaz akışına girmesine neden olabilir; bu da ciddi bir güvenlik ve ekipman tehlikesi oluşturur. Bu nedenle uç boyutu seçimi aynı zamanda yüksek verimli işlerde bir silindir yönetimi kararıdır.
Tek Parça ve İki Parçalı Uç Tasarımı: Hangisine İhtiyacınız Var?
Herhangi bir endüstriyel kaynak tedarikçisine göz attığınızda rafta iki farklı uç yapısı bulacaksınız. Onları neyin ayırdığını anlamak hangisinin meşalenize ait olduğunu belirler.
A tek parça uç tek bir bakır kütükten işlenir. Kesici oksijen kanalı merkezden geçiyor; ön ısıtma portları onu çevreliyor ve hepsi aynı gövdeye dökülüyor. Bu yapı, uca sıkı boyut toleransları sağlar; gaz geçişleri üretim anından itibaren hassas ve tutarlıdır. Tek parçalı uçlar oksi-asetilen işlerinde standarttır çünkü asetilenin yüksek alev sıcaklığı ve nispeten yüksek basıncı, katı bakırın termal iletkenliğine çok iyi uyum sağlar. Uç, ısıyı verimli bir şekilde dağıtır, geri tepmeye karşı dayanıklıdır ve uygun şekilde bakımı yapıldığında kalibrasyonunu birçok çalışma saati boyunca korur.
A iki parçalı uç bir dış bakır kabuk ve iki bileşen arasında bir dizi ön ısıtma alev oluğu oluşturan ayrı bir iç elemandan oluşur. Bu tasarım, gazın uç yüzünden çıkmasından önce daha uzun bir ön ısıtma alev yolu ve daha fazla karıştırma süresi gerektiren, daha yavaş yanan yakıtlar (propan, doğal gaz, propilen ve MAPP) için özel olarak geliştirildi. Yivli tasarım, gaz ve önceden karıştırılmış oksijen arasındaki temas yüzeyini arttırır, yanma bölgesini genişleterek bu yakıtların düşük alev sıcaklığını telafi eder. Asetilen üzerindeki iki parçalı uçlar aşırı geri tepmeye neden olur çünkü yakıt, karıştırmaya ihtiyaç duyulmadan önce yanar; Propan üzerindeki tek parça uçlar, ihtiyaç duyduğu karıştırma geometrisinin alevini yok eder.
Pratik kural: Kurulumunuz asetilen yakıyorsa tek parça uçlar kullanın. Bir oksi-yakıt sistemi aracılığıyla propan, doğal gaz veya propilen çalıştırıyorsanız, o yakıt için tasarlanmış iki parçalı uçlar kullanın. Diş ve yuva torç gövdesine uygun görünse bile, hiçbir zaman uçların yakıt türleri arasında çapraz uyumlu olduğunu varsaymayın.
Uç Boyutu ve Delik: Metal Kalınlığına Eşleştirme
Oksi-asetilen kesimi için uç boyutlandırması tek bir temel değişken tarafından yönetilir: kesilen metalin kalınlığı. Çoğu üretici sisteminde en küçüğü 000'den en büyüğüne 8'e kadar değişen boyut numarası, ucun merkezindeki kesme oksijen deliğinin çapına karşılık gelir. Bu, aslında kesimi gerçekleştiren yüksek basınçlı oksijen jetini sağlayan deliktir; onu çevreleyen ön ısıtma portları çeliği yalnızca tutuşma sıcaklığına getirir. Uç boyutu her zaman ön ısıtma deliği boyutuna göre değil, kesme oksijen deliği çapına göre seçilir.
| Uç Boyutu | Metal Kalınlığı | O₂ (PSI) kesme | Asetilen (PSI) | Seyahat Hızı (IPM) |
|---|---|---|---|---|
| 000 | 1/8"e kadar | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Değişir |
Operatörlerin sıklıkla gözden kaçırdığı kritik bir nokta: uç boyutu üreticiler arasında standartlaştırılmamıştır . Bir markanın 2 numara ucu, diğer markanın 2 numara ucuna göre farklı bir delik çapına sahip olabilir. Markalar arasında sayısal eşdeğerlik olduğunu varsaymak yerine daima torç üreticinizin uç tablosuna çapraz referans verin. Tutarlı yüksek çıkışlı kesimler gerektiren ağır yapısal uygulamalar için, zorlu kesimler için ağır hizmet tipi el asetilen torç ucu kesme kanalının erken aşınması olmadan yüksek basınçlı oksijen akışını sürdürmek için delik geometrisi ve bakır kalitesiyle tasarlanmıştır.
Kaçınılması gereken bir boyutlandırma hatası: "daha fazla ısı elde etmek" için büyük boyutlu bir uç seçmek. Kesilen malzeme için çok büyük bir uç, gerekenden daha fazla ön ısıtma sağlar, çentik kenarlarını oksitler, yakıt tüketimini artırır ve azaltılmış gaz hızı alevin yayılma hızının altına düştüğünde geri tepme riskini artırır. Ucu malzemeye göre doğru boyutlandırmak daha verimlidir ve daha temiz, daha dar bir çentik oluşturur.
Kesme, Oluk Açma ve Isıtma: Üç Uç Tipinin Açıklaması
Uç boyutundan ayrı olarak uç tipi, torcun metale gerçekte ne yapacağını belirler. Oksi-asetilen sistemleri, işlevsel olarak üç farklı uç konfigürasyonu kullanır ve bunların karıştırılması, kötü sonuçlara ve potansiyel güvenlik tehlikelerine neden olur.
Kesme ipuçları standart konfigürasyondur: etrafında simetrik olarak düzenlenmiş dört ila altı ön ısıtma portuyla çevrelenmiş, merkezi kesen bir oksijen jeti. Ön ısıtma alevi, çelik yüzeyini tutuşma sıcaklığına (yumuşak çelik için yaklaşık 870°C / 1.600°F) getirir; bu noktada kesme oksijen kolunun açılması, erimiş metali oksitleyen ve çentikten aşağı doğru fırlatan yüksek basınçlı bir akışı yönlendirir. Bu uçlar, yumuşak çelik ve düşük alaşımlı çeliklerde temiz, boydan boya kesimler için tasarlanmıştır. Standart oksi-yakıt kesme işlemini kullanan paslanmaz çelik, alüminyum veya dökme demir için uygun değildirler; bu malzemeler alternatif işlemler gerektirir.
Oluk açma ipuçları temelde farklı bir delik geometrisi kullanın. Oluk açma ucu, dar dairesel bir kesme jeti yerine, malzemeyi yüzeyden kesmek yerine yüzeyden çıkarmak için tasarlanmış geniş, yelpaze şeklinde veya uzun bir oksijen akışı üretir. Bu, ana metalde U şeklinde bir oyuk oluşturur; kaynak kusurlarını gidermek, bağlantıları yeniden kaynak için hazırlamak ve plaka kenarlarını düzeltmek için kullanışlıdır. Malzeme kaldırma çalışmaları için oksi-asetilen oluk açma uçları operatörün hareket hızında stabil, kontrol edilebilir bir oluk sağlamak için gereken uzatılmış port geometrisi ile üretilmiştir. Oluk açmak için kesici ucun kullanılması pürüzlü, tutarsız bir oyuk oluşturur ve uç yüzüne hızla zarar verir.
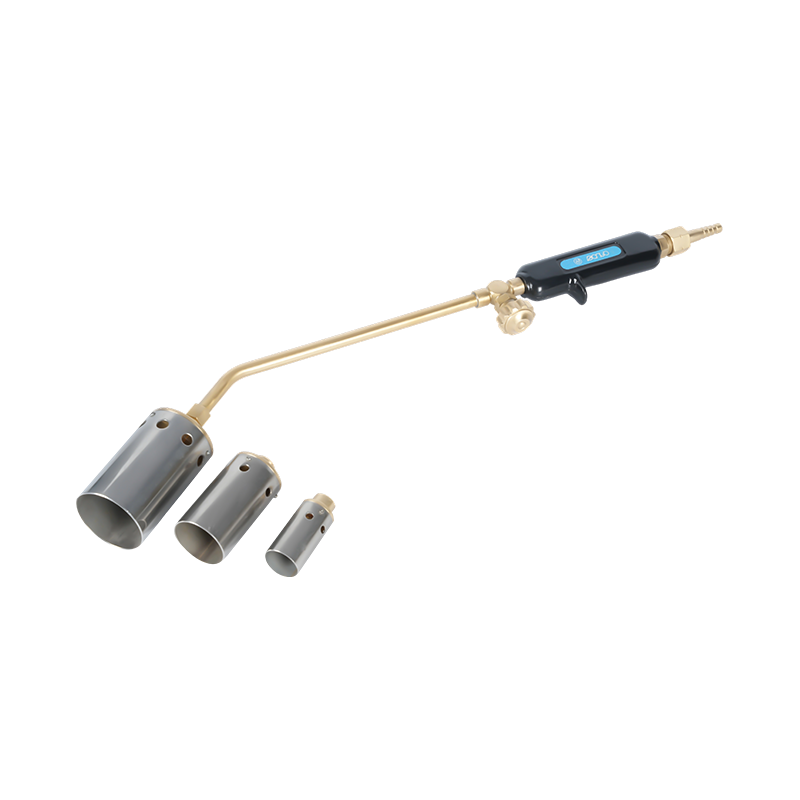
Isıtma ipuçları kesme oksijen kanalını tamamen ortadan kaldırın. Yalnızca büyük hacimli bir ön ısıtma alevi sağlarlar (kesme jeti yoktur), bu da onları ark kaynağı öncesinde gerilim giderme, bükme, düzleştirme, sert lehimleme ve kalın kaynakların ön ısıtması için doğru araç haline getirir. oksi-asetilen ve propan meşale ısıtma uçları Bükme işlemleri için dar konsantre ısıtmadan, büyük imalatlarda stresi azaltmak için geniş alanlı ısıtmaya kadar farklı ısıtma uygulamaları için gereken ısı yayılımını eşleştirmek üzere birden fazla bağlantı noktası konfigürasyonu mevcuttur.
Uç Boyutuna Göre Basınç Ayarları
Gaz basınçlarını doğru ayarlamak, doğru ucu seçmek kadar önemlidir; düşük boyutlu bir basınç ayarı, zayıf, oksitleyici bir kesime neden olur; Büyük boyutlu bir ayar gazı boşa harcar, çentiği genişletir ve kesme akışında kesme yüzeyini pürüzlendiren türbülansa neden olabilir.
Genel çerçeve: oksijen basıncı, uç boyutuna ve malzeme kalınlığına göre ölçeklenirken, asetilen basıncı, uç boyutundan bağımsız olarak dar bir aralıkta kalır. Asetilen basıncı regülatörde hiçbir zaman 15 PSI'yi aşmamalıdır; bu eşiğin üzerinde gaz kararsız hale gelir ve patlama riski önemli ölçüde artar. Üretim kesme işlerinin çoğunda, uç boyutuna bağlı olarak 3 ila 10 PSI arasında asetilen kullanılır ve daha büyük uç boyutları üst uca doğru olur.
Oksijen çok daha geniş bir aralıkta çalışır. İnce malzemeli uçlar (000–0) tipik olarak 20–35 PSI kesme oksijeni çalıştırır; orta aralık uçları (1-2) genellikle 30-45 PSI kullanır; Plaka işi için geniş çaplı uçlar (3–5) 40–60 PSI veya daha fazlasını gerektirebilir. Torç tasarımının ön ısıtma ve kesme oksijeni kaynaklarını ayırdığı ön ısıtma oksijeni, kesme oksijeninden daha düşük bir değere, uç boyutuna bağlı olarak genellikle 3-17 PSI'ya ayarlanır. Uç boyutu, delik çapı ve kesme hızına göre ayrılmış yetkili basınç referansı için, Uç boyutu seçimini, basınç ayarlarını ve kesim kalitesi referansını kapsayan Harris kesme torç ucu tablosu çoğu standart uç serisinde geçerli olan üretici düzeyinde veriler sağlar.
Basınçları daima torç valfleri açık ve gaz akışı varken ayarlayın; valfler kapalıyken değil. Statik basınç okumaları, çalışma basınçlarını ayarlamak açısından anlamsızdır; regülatörün dağıtım basıncı akış altında düşer ve uçtaki alev kalitesini belirleyen çalışma basıncıdır.
Uç Bakımı, Temizleme ve Ne Zaman Değiştirilmeli
Kirlenmiş veya hasar görmüş bir uç, operatörlerin yanlış bir şekilde gaz basıncına veya tekniğine bağladığı düşük kesim kalitesinin en yaygın nedenidir. Uç bakımı basittir ancak doğru araçları ve tutarlı uygulamayı gerektirir.
Karbon birikmesi ön ısıtma portlarında en sık karşılaşılan sorundur. Kesme işleminden kaynaklanan sıçrama, yakıt açısından zengin alev ayarlarıyla birleştiğinde portların içinde ve uç yüzeyinde karbon birikmesine neden olur. Bu, gaz akışını kısıtlar, ön ısıtma alev desenini bozar ve alevin beklenmedik şekilde yükselmesine veya sönmesine neden olur. Ön ısıtma portlarını, bakırı çıkaran ve deliği genişleten bir matkap ucuyla değil, port çapına uygun boyutta bir uç temizleyiciyle temizleyin. Kesilen oksijen kanalı zorlamadan oturan düzgün bir tel ile temizlenmeli; kesme deliğinin herhangi bir şekilde genişletilmesi, ucun kalibre edildiği akış özelliklerini değiştirir.
Uç yüz durumu eşit derecede önemlidir. Gaz sızdırmazlığının sağlanması için ucun oturma yüzeyi (torç başlığıyla birleştiği yer) temiz ve hasarsız olmalıdır. Yuvada sızan bir uç düzensiz alev davranışına neden olur ve yangın tehlikesi oluşturur. Uç yüzeyinde bir geri dönüş olayından dolayı erozyon, çukurlaşma veya geri yanma hasarı görülüyorsa, uç yeniden taşlanmak yerine değiştirilmelidir. Yeniden taşlama, ön ısıtma portu geometrisini değiştirir ve hassas kesme işleri için önerilmez.
Alevin torç gövdesine doğru geri gittiği yer olan geri dönüş, uçla ilgili en ciddi güvenlik olayıdır. Bir tıslama veya ciyaklama sesi, torç kafasında gözle görülür bir alev ve sapın hızlı bir şekilde aşırı ısınmasına neden olur. Bir geri dönüş meydana gelirse, hemen her iki torç valfını, ardından silindir valflerini kapatın. Yeniden yakmadan önce ucu, torç gövdesini ve hortumları inceleyin. Uygun şekilde takılmış Torç koruması için oksi-asetilen geri tepme önleyici torç girişlerine takılan sistem, hortumlara veya silindirlere ulaşmadan önce bir geri tepmeyi içerir ve söndürür; bu, tasarım sınırlarına yakın çalışan herhangi bir oksi-asetilen kurulumunda temel bir güvenlik bileşenidir.