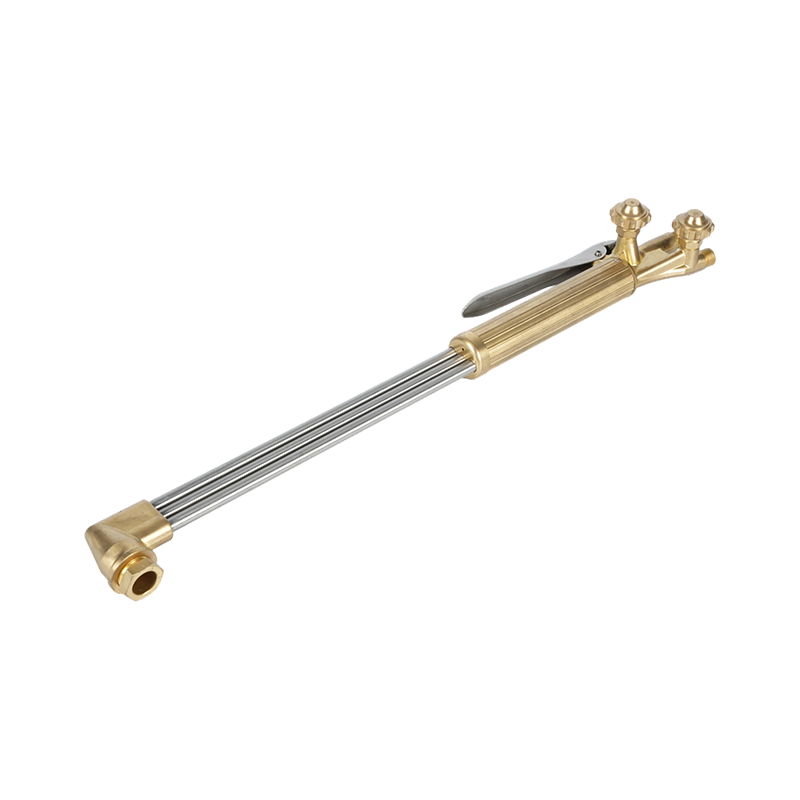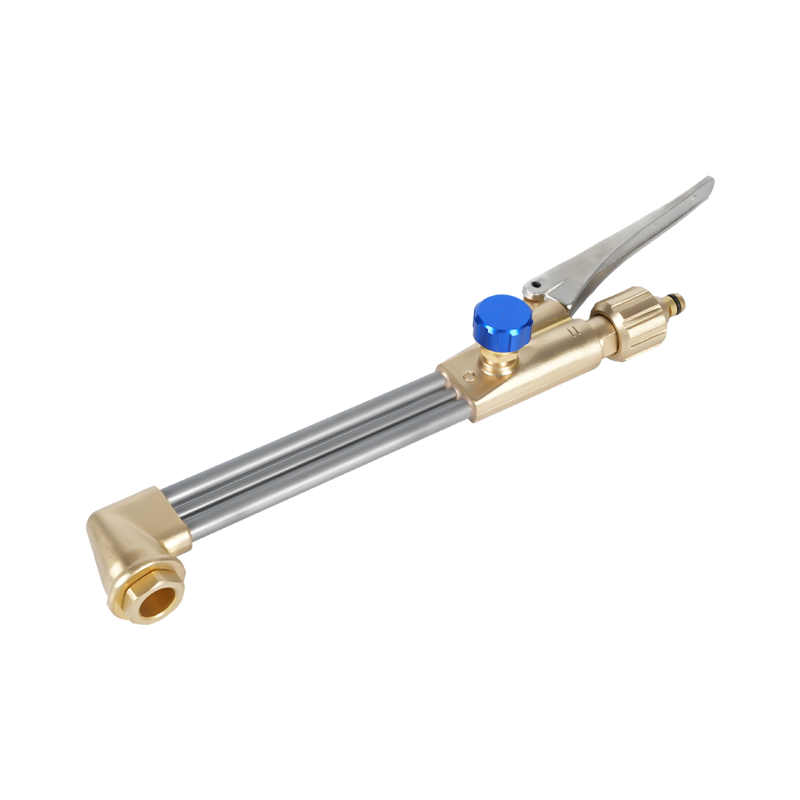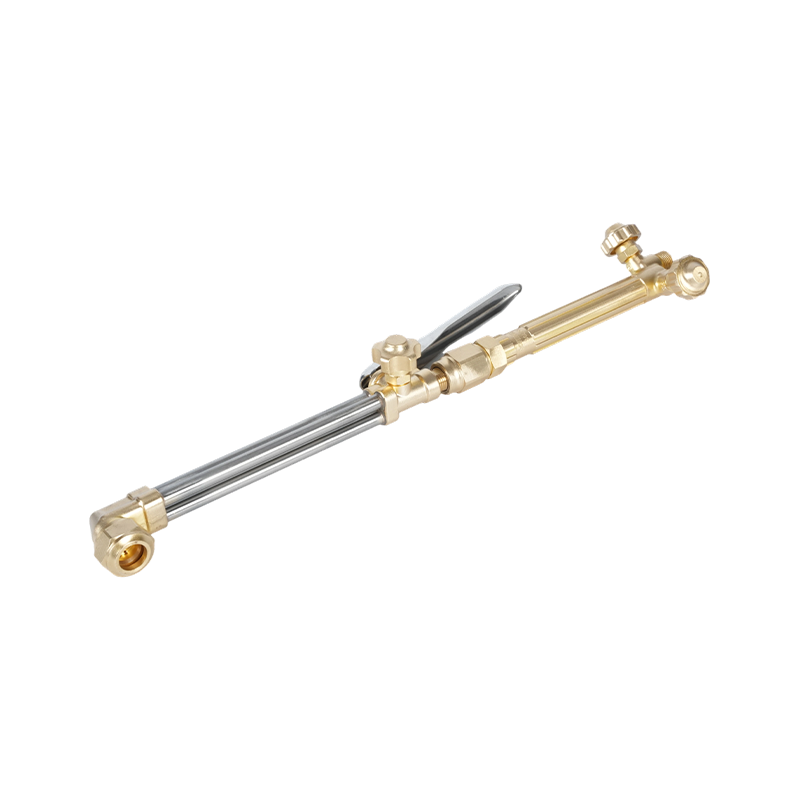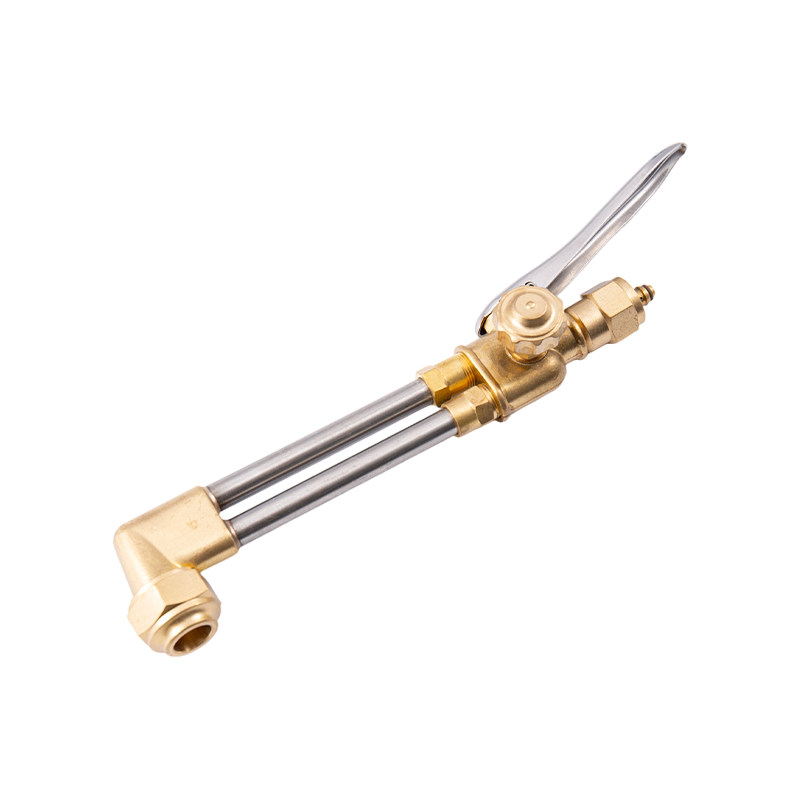
Bir atölyenin kesim masasında bekleyen 20 mm'lik bir plaka partisi var. Ustabaşı, regülatörleri bir gün önce 6 mm'lik sac için çalışan aynı basınçlara ayarlar, meşaleyi yakar ve patlayan, sıçrayan ve derin sürükleme çizgileri bırakan bir kesim elde eder. Bir kez daha küçük bir ayarlama yapmayı dener, sonra bir tane daha ve her kesinti biraz daha kötü olur.
Daha hızlı yaklaşım körü körüne ayarlamayı bırakıp oksijen asetilen torcu ayar tablosunu kontrol etmektir. Tablo uç boyutunu, metal kalınlığını ve regülatör basınçlarını birbirine bağlayarak alev yanmadan önce torçun doğru şekilde ayarlanmasını sağlar. Doğru uç, doğru basınçla eşleştirildiğinde kesim temiz olur, cüruf hafif olur ve uç çok daha uzun süre dayanır.
Bir Torç Ayarları Tablosunun Aslında Neleri İçerir?
Oksijenle kesime yönelik bir tablo genellikle bir karta, postere veya doğrudan torç sapının üzerine basılır. Bir seri halinde uç numaralarını, her bir ucun kaldırabileceği malzeme kalınlığı aralığını ve oksijen ve yakıt gazını kesmek için önerilen basınçları listeler. Bazı çizelgeler ayrıca ucun hafif, orta veya ağır bir ön ısıtma alevi üretip üretmediğini de belirtir; bu, çeliğin pas, kireç veya boyaya sahip olması durumunda önemlidir.
Basınç değerleri yalnızca tabloda belirtilen uç serileri için garanti edilir. Uç numaralandırma sistemleri üreticiler arasında farklılık gösterir ve aynı numarayla damgalanmış iki uç bile farklı delik boyutlarına sahip olabilir. Bir markanın grafiğini yalnızca başka bir markanın ipucunu kullandığınızda kaba bir kılavuz olarak değerlendirin.
Önce Ucu Metal Kalınlığıyla Eşleştirin
Genellikle altıgen gövde üzerine basılan uç numarası, oksijen deliğinin ve ön ısıtma alevinin boyutunu kontrol eder. Regülatörlere dokunmadan önce çeliğin kalınlığına uygun ucu takın. Çok küçük bir uç, kalın plaka için yeterli kesme oksijeni sağlayamaz, dolayısıyla kesme akımı yarı yolda momentumunu kaybeder. Çok büyük bir uç geniş bir çentik açar, gaz israfına neden olur ve üst kenarın erimesi riskini artırır.
Aşağıdaki tablo, yumuşak çelik üzerinde çalışan orta hizmet tipi oksi-asetilen kesme ucu serisi için tipik başlangıç noktalarını göstermektedir. Değerler genel üretici tablolarında bulunan rakamlara yakındır ancak bunları daima torç üreticinizin sağladığı tabloyla karşılaştırarak doğrulayın.
| Uç boyutu | Malzeme kalınlığı | Oksijenin kesilmesi (psi) | Asetilen (psi) |
|---|---|---|---|
| 00 | 3 mm'ye kadar | 20-25 | 3-5 |
| 0 | 3-10mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100mm | 40-50 | 7-10 |
Tablo eksikse damgalı uç numarası yine de başlangıç noktasıdır. 1101 serisi asetilen kesme uçları Hafif sacdan orta boy plakaya kadar genel mağaza boyutlarını kapsar ve regülatörleri ayarlamadan önce tanımlanabilecek kadar net bir şekilde işaretlenmiştir. Uç tasarımının kurulum ve servis ömrünü nasıl etkilediğine daha geniş bir bakış için bu pratik kılavuza bakın. kesme torç ucunun seçimi, kurulumu ve bakımı .
 1-101 Serisi Asetilen Torç Uçları Tedarikçiler, Toptan Satış Şirketi - NINGBO WELDMAN WELDMAN, Çin'in en iyi 1-101 Serisi Asetilen Torç Uçları Tedarikçisi ve Şirketidir, Satılık Toptan 1-101 Serisi Asetilen Torç Uçları, 1-... Ürünü Görüntüle →
Çalışmaya Göre Basınç Aralıkları
Kesim tablosu resmin yalnızca bir kısmıdır. Kaynak, lehimleme, ısıtma ve kesme için aynı torç kurulumu kullanılır ve her iş farklı bir basınç dengesi gerektirir. Aşağıdaki tablo, küçük ve orta boy uçlar için üretici çizelgelerinde en sık görünen aralıkları özetlemektedir.
| Operasyon | Oksijen (psi) | Asetilen (psi) |
|---|---|---|
| Kaynak, küçük uç | 5-10 | 3-7 |
| Lehimleme ve ısıtma | 3-5 | 3-5 |
| Kesme, küçük uç | 20-40 | 5-10 |
| Kesme, ağır uç | 40-50 | 7-10 |
Kesme oksijen basıncının her zaman setteki en yüksek değer olduğuna dikkat edin. Kesici oksijen akımı iki iş yapar: çentikteki demiri oksitler ve erimiş oksidi kesikten dışarı üfler. Basınç çok düşükse her iki iş de düzgün yapılmaz. Asetilen tarafı dar bir bantta kalır çünkü ön ısıtma alevi yalnızca metalin küçük bir alanını ateşleme sıcaklığında tutmaya yetecek kadar yakıt gazına ihtiyaç duyar.
Her asetilen kurulumu için geçerli olan bir kesin sınır vardır. Asetilen yaklaşık olarak kararsız hale gelir 15 psi ve patlayıcı güçle ayrışabilir. Bu değerin üzerindeki regülatör basınçları, grafiğin ne önerdiğine bakılmaksızın tehlikelidir. Bir uç, güvenli sınırdan daha fazla asetilen basıncı gerektiriyorsa, uç dağıtım sistemi için çok büyüktür veya hortumlar çok uzundur.
Grafik Neden Referans Değildir, Garanti Değildir
Tablolar yeni bir uç, temiz bir kesme aparatı ve oldukça kısa hortumlarla geliştirilmiştir. Gerçek atölye koşulları farklıdır. Arabadan düşürülen bir regülatör 5 psi yüksek basınç okuyabilir. Uzun bir hortum akışı, özellikle oksijen talebi yüksek olduğunda silindir ile torç arasındaki basıncı düşürür. Delikte karbon birikintileri bulunan bir uç, çizelgede gösterilen tam basınçta bile bozuk bir alev üretir.
Grafikle başlayın, ardından küçük adımlarla ince ayar yapın. Önce kesme oksijeni kapalıyken nötr bir ön ısıtma alevi ayarlayın, ardından kesme akışını ekleyin. Kesim yavaşsa veya üst kenar eriyorsa kesme oksijenini yaklaşık 5 psi artırın. Cürufun çıkarılması zorsa, uç muhtemelen çok büyüktür veya çeliğin ağır tabakası vardır. Ekipmanınız için neyin işe yaradığını belgeleyin; deneyimli operatörler sıklıkla düzeltilmiş basınçları atölye duvarındaki tablonun yanına yazar.
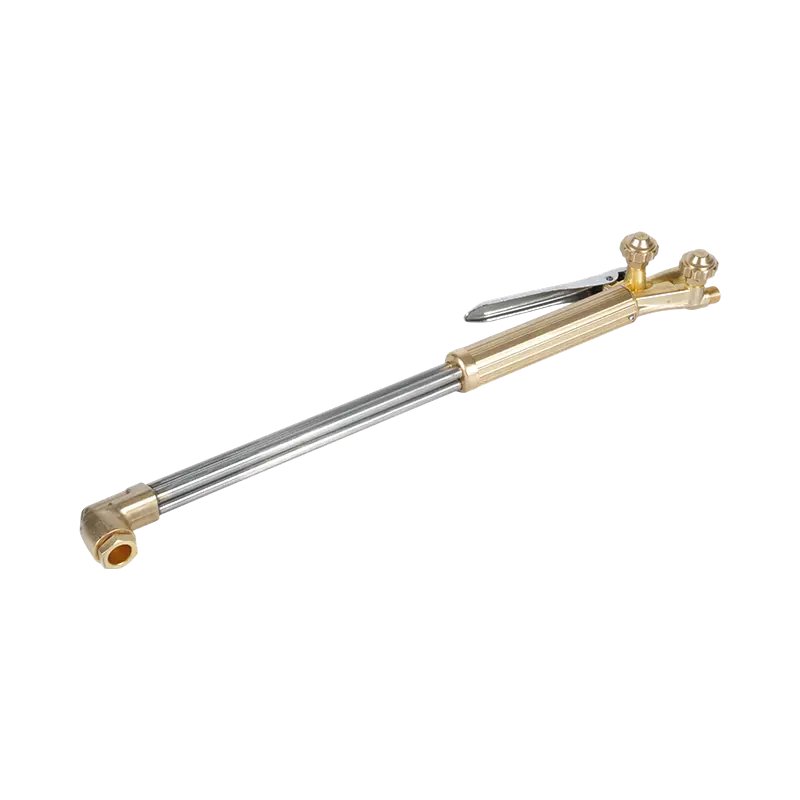
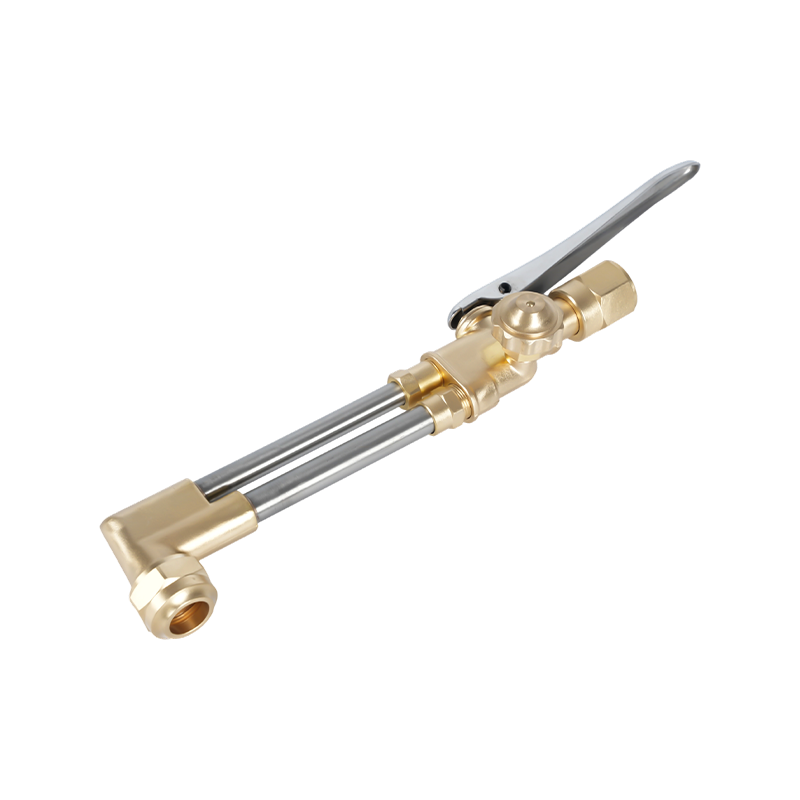
Kesme aparatı ve torç sapı eşleşmediğinde tablodaki basınçların yeniden oluşturulması zorlaşır. bir ağır hizmet tipi oksi-asetilen ve propan kesme hamlacı ataşmanı A212 gibi temiz valf yanıtlı alevin öngörülebilir olmasını sağlar ve grafik ayarlarının yeniden oluşturulmasını kolaylaştırır.
 A212 Ağır Hizmet Tipi Oksi Asetilen Propan Kesme Meşalesi Ataşmanı Tedarikçiler, Bütünler WELDMAN, Çin'in en iyi A212 Ağır Hizmet Oksi Asetilen Propan Kesme Meşalesi Ataşmanı Tedarikçisi ve Şirketi, Toptan A212 Ağır Hizmet Oksi Aparatı... Ürünü Görüntüle →
Kesimde Ortaya Çıkan Yaygın Hatalar
Çoğu kötü kesinti, bir avuç önlenebilir hatadan birine kadar takip edilebilir. Herhangi bir basıncı değiştirmeden önce bunları kontrol edin.
- Asetilenin 15 psi'nin üzerine ayarlanması. Bu, oksijenle çalışmadaki en tehlikeli hatadır ve kesimi asla iyileştirmez.
- Farklı bir ipucu serisinden bir grafik okumak. Uç numaralandırma sistemleri üreticiler arasında evrensel değildir.
- Regülatörlerin torç vanaları tamamen kapalıyken ayarlanması. Gaz akmaya başladığında okuma değişir; meşaleyi ışık akışını hissetmeye yetecek kadar açıkken basınçları ayarlayın.
- Plaka için çok küçük bir uç kullanılması. Ön ısıtma alevi, kenarı ateşleme sıcaklığına yükseltemez ve kesme akımı, kesimin dibine ulaşmadan önce momentumunu kaybeder.
- Uç yuvasının ve deliğin durumu göz ardı ediliyor. Hasarlı bir yuva ön ısıtma gazını dişlerin arasından sızdırır ve kirli bir delik kesme akışını bozar.
- Çelik tutuşma sıcaklığına ulaşmadan önce kesime başlanması. Kenarda fazladan bir saniye beklemek, başarısız bir kesimden daha ucuzdur.
Alevin kendisi en iyi gerçek zamanlı göstergedir. Keskin beyaz bir iç koniye sahip ve asetilen tarafında tüy bulunmayan nötr bir alev, çoğu temiz çeliğin en temiz kesimini sağlar. Alev uca geri dönerse durun, ucu soğumaya bırakın ve yeniden yakmadan önce yatağı ve deliği inceleyin.
Grafiği Mağazanızda Çalıştırın
En iyi grafik bile uyumsuz bileşenleri telafi edemez. Valf konileri aşınmış bir kesme ataşmanı, dişlileri hasarlı bir sap veya düzgün oturmayan bir uç, alevdeki basıncı bozar. Tek bir üreticinin uç serisine bağlı kalmak ve kesme aparatını sapla eşleştirmek değişken sayısını azaltır.
Tam bir kıyafet gibi A217K ağır hizmet tipi kesme torçu seti kesme aparatını, oksijen ekipmanını ve uyumlu uçları tek bir pakette içerir, böylece farklı kaynaklardan gelen parçalar karıştırılmadan tablodaki basınçlar yeniden üretilebilir.
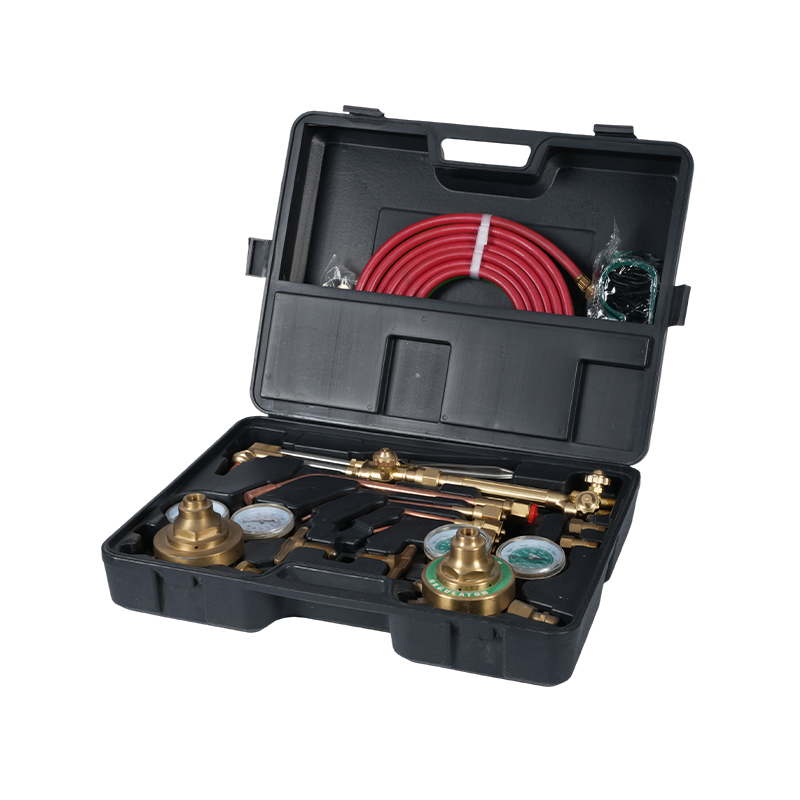 A217K Ağır Hizmet Kesme Torç Seti Propan Kesme Ataşmanı Oksijen Asetilen T WELDMAN, Çin'in en iyi A217K Ağır Hizmet Tipi Kesme Torç Seti Propan Kesme Ataşmanı Oksijen Asetilen Torç Seti Tedarikçisi ve Şirketidir, Tüm... Ürünü Görüntüle →
Mağazanızın normalde kullandığınız plaka kalınlığına uygun bir uç serisi veya kesme aparatı seçme konusunda yardıma ihtiyacı varsa, bizimle iletişime geçin Torç modeliniz ve malzeme yelpazenizle birlikte sizi doğru bileşenlere yönlendireceğiz.