Düzgün ayarlanmış bir oksi-asetilen meşalesini yakın ve iç koninin ucu 5,600°F ile 6,300°F (3,100–3,480°C) arasında bir yerde durur. Bu, asetileni saf oksijenle yakıldığında, elde taşınan kaynak ve kesme ekipmanlarında kullanılan yaygın yakıt gazları arasında en sıcak olanı haline getirir. Bu rakamlar önemsiz şeyler değil. Size torcun hangi metalleri kaynaklayabildiğini, bir plakayı ne kadar hızlı kesebildiğini ve geri tepme korumasının neden gaz hattına ait olduğunu söylerler.
En Sıcak Sıcaklığın Gerçekte Olduğu Yer
Oksi-asetilen hamlacından çıkan alev tek tip bir ısı topu değildir. Asetilen ve oksijenin ilk önce karışıp reaksiyona girdiği keskin bir iç koniye ve daha soğuk olan daha büyük bir dış zarfa sahiptir. İç koninin ucundaki sıcaklık, insanların asetilen meşalesinin yaklaşık 5.600°F'ye ulaştığını söylediklerinde söyledikleri rakamdır. Bu konsantre bölge, maksimum ısı girdisi istediğinizde işi konumlandırdığınız yerdir.
Üç ortak alev ayarı biraz farklı sıcaklıklar üretir:
- Nötr alev (kabaca eşit oksijen ve asetilen): yaklaşık 5,600°F (3,100°C). Çoğu kaynak ve lehimleme için en iyisidir çünkü kaynak havuzuna karbon veya aşırı oksijen eklemez.
- Karbonlama alevi (fazla asetilen): yaklaşık 5.000–5.400°F. Karbon açısından zengin bir bölge bırakır; bu bölge sert dolgu için kullanışlıdır ancak temiz çelik kaynakları için kullanışlı değildir.
- Oksitleyici alev (aşırı oksijen): aralığın üst kısmına, yaklaşık 6.300°F'ye kadar ulaşabilir. Daha sıcak yanar ama oksijen katar; esas olarak pirinç ve bronz işlerinde ve bazı kesme işlemlerinde kullanılır.
Oksijen silindiri olmadan havada yanan saf asetilen yalnızca yaklaşık 2.200°C'ye (4.000°F) ulaşır. Alevi 5.000°F'nin üzerine çıkaran şey oksijen kaynağıdır, bu nedenle tam dolu bir oksi-asetilen teçhizatı ciddi kesme ve kaynaklama için standarttır.
Asetilenin Diğer Yakıt Gazlarıyla Karşılaştırması
Asetilen bir meşaleye koyabileceğiniz tek yakıt değildir, ancak nötr ayarda en yüksek alev sıcaklığını üretir. Asetileni propan veya propilen gibi daha ucuz bir yakıtla karşılaştırıyorsanız sıcaklık farkı performans farkının çoğunu açıklar.
| Yakıt gazı | Oksi-yakıt alev sıcaklığı (yaklaşık) | Tipik kullanım |
|---|---|---|
| Asetilen | 5.600–6.300°F (3.100–3.480°C) | Kesme, kaynak, lehimleme, ısıtma |
| Propan | ~4,100°F (2,250°C) | Kesme, ısıtma, lehimleme |
| Propilen | ~5,200°F (2,870°C) | Kesme, ısıtma |
| MAPP gazı | ~5,300°F (2,930°C) | Lehimleme, lehimleme, hafif kesme |
| Hava-asetilen | ~4.000°F (2.200°C) | Hafif lehimleme, lehimleme, HVAC işleri |
Her ikisi de oksijenle yakıldığında propan, asetilenin yaklaşık 1.500°F altında bulunur. Çelik levhayı hala propanla kesebilirsiniz ancak ön ısıtma daha uzun sürer, kesme hızları düşer ve propana özel uçlara ihtiyacınız olur. Asetilen aynı zamanda daha yoğun bir ısı bölgesi de üretir; bu nedenle kaynak kalitesi ve hız önemli olduğunda montajcılar asetilene tekrar başvurmaya devam ederler.
Bu Sıcaklıklar Metal İçin Ne Anlama Geliyor?
Alev sıcaklığı tavanı ayarlar; gerçekte ne olacağı bu ısının ne kadarının iş parçasına ulaştığına bağlıdır. Torcun sağlayabileceği değerlerle karşılaştırıldığında yaklaşık erime noktaları aşağıda verilmiştir:
| Malzeme | Erime noktası (yaklaşık) | Oksi-asetilen sonucu |
|---|---|---|
| Alüminyum | ~1,220°F (660°C) | Kolayca erir; Lehimleme ve ince işler için kullanılan meşale |
| Pirinç / bronz | ~1.700–1.900°F | Erir; genellikle oksitleyici bir alevle sert lehimlenir |
| Bakır | ~1,980°F (1,084°C) | Erir; Lehimleme ve ısıtma için kullanılan meşale |
| Dökme demir | ~2,200°F (1,200°C) | Erir; dökme demir çubuklarla kaynak yapılabilir |
| Karbon çeliği | ~2,500–2,800°F (1,370–1,540°C) | Kolayca kaynak yapar ve keser |
| Volfram | ~6,170°F (3,410°C) | El feneriyle eritilemez |
Tablo aynı zamanda sık sık ortaya çıkan bir soruyu da yanıtlıyor: Eğer alev 6.300°F'ye ulaşırsa ve tungsten yaklaşık 6.170°F'ta eriyorsa, bir meşale neden tungsteni eritemez? Çünkü iş parçası hiçbir zaman alevin en yüksek sıcaklığını görmez. Sıcak iç koni küçüktür ve ısı sürekli olarak çevredeki havaya, torç gövdesine ve metalin içinden iletime kaybolur. Bir tungsten bloğunun üzerinden 6.000°F'lık bir alev geçirdiğinizde yüzey çok ısınır, ancak ısı dağılmadan önce erime noktasına ulaşacak kadar enerji biriktiremez.
Çeliği kesmek için plakanın tamamını eritmenize gerek yoktur. Meşale, çeliği parlak kırmızı renkte yanana kadar kabaca 1.600-1.800°F'a kadar önceden ısıtır, ardından oksijen kolu bölgeye saf oksijen püskürtür. Çelik hızlı oksidasyon anlamında yanar ve erimiş oksit çentikten dışarı fırlar. Bu nedenle kesme torçunun ayrı bir oksijen patlaması vardır ve kesme ucu tasarımının alev sıcaklığı kadar önemli olmasının nedeni budur.
Sağladığınız Isıyı Değiştiren Gerçek Dünya Faktörleri
İki özdeş torç, sarf malzemelerine ve gaz ayarlarına bağlı olarak çok farklı davranabilir. Kesme ucu yanlış boyuttaysa, yuvada çentik varsa veya basınç kapalıysa, iş parçası hiçbir zaman yeterince ısınmamasına rağmen alev normal görünebilir.
- Uç boyutu ve durumu. Kalın plakaya uygun boyuttaki uç daha büyük bağlantı noktalarına sahiptir ve daha fazla ısı sağlar. Aşınmış veya kirli uç alevi bozar ve kesmeyi yavaşlatır.
- Gaz basınçları. Çok düşükse alev patlar veya geri döner; çok yüksek ve ucu kaldırıyor. Her iki durum da metale aktarılan ısıyı azaltır.
- İşten uzaklık. En sıcak bölge, iç koni ucunun yaklaşık 1/8 ila 1/4 inç ötesinde bulunur. Torcu daha uzakta tutmak, sıcaklığı şaşırtıcı derecede hızlı bir şekilde düşürür.
- İş parçası kütlesi. Ağır döküm, ısıyı ince sacdan daha hızlı çeker. Daha büyük bir uç veya daha uzun bir ön ısıtma ile telafi edersiniz.
- Oksijen saflığı. Oksijen en az %99,5 olmalıdır. Kirlenmiş gaz alev sıcaklığını keser ve pürüzlü bir kesim kenarı bırakır.
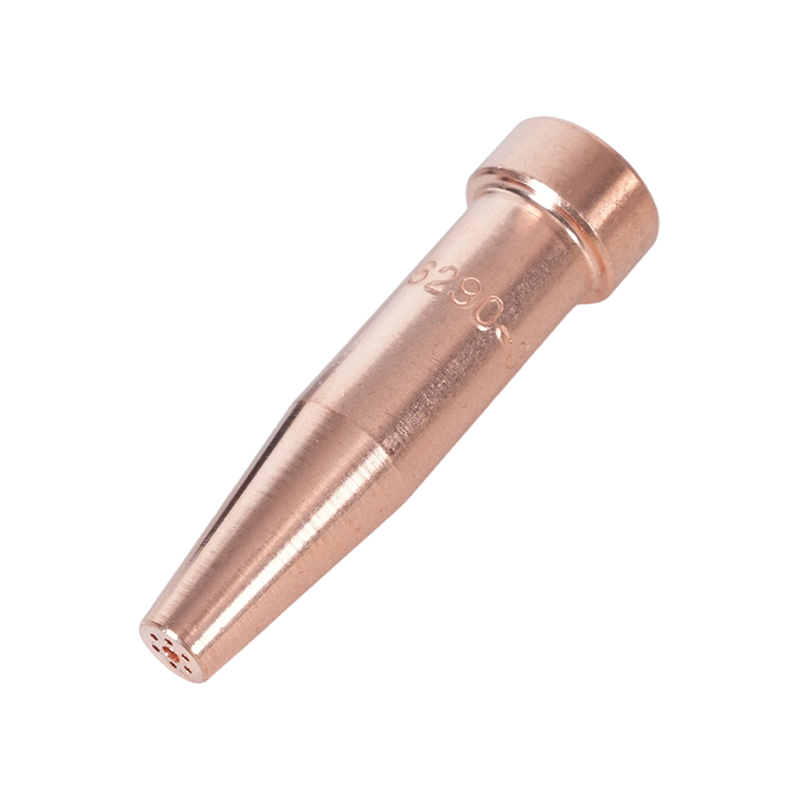
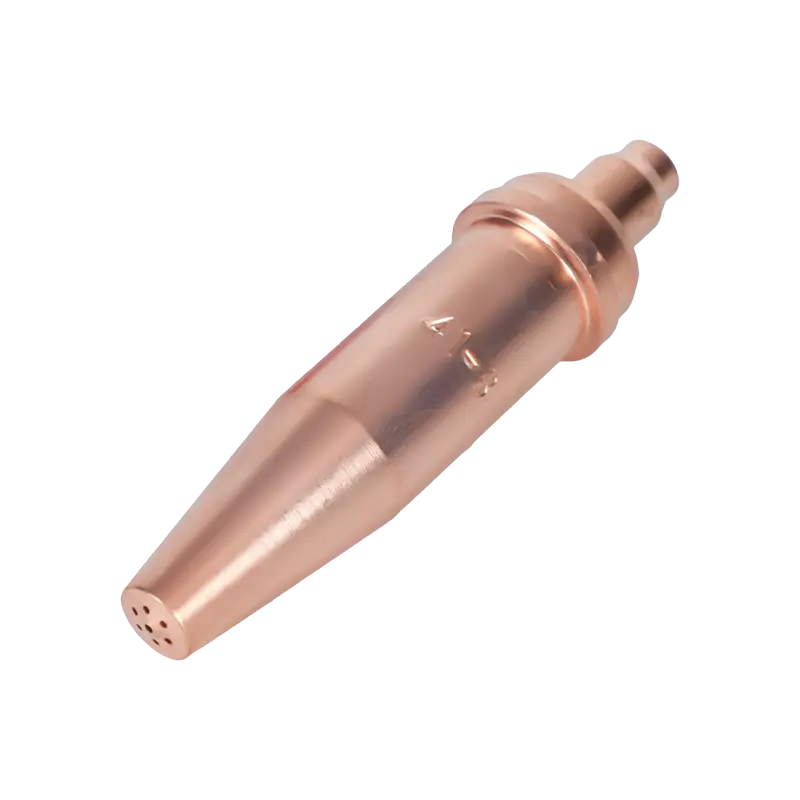
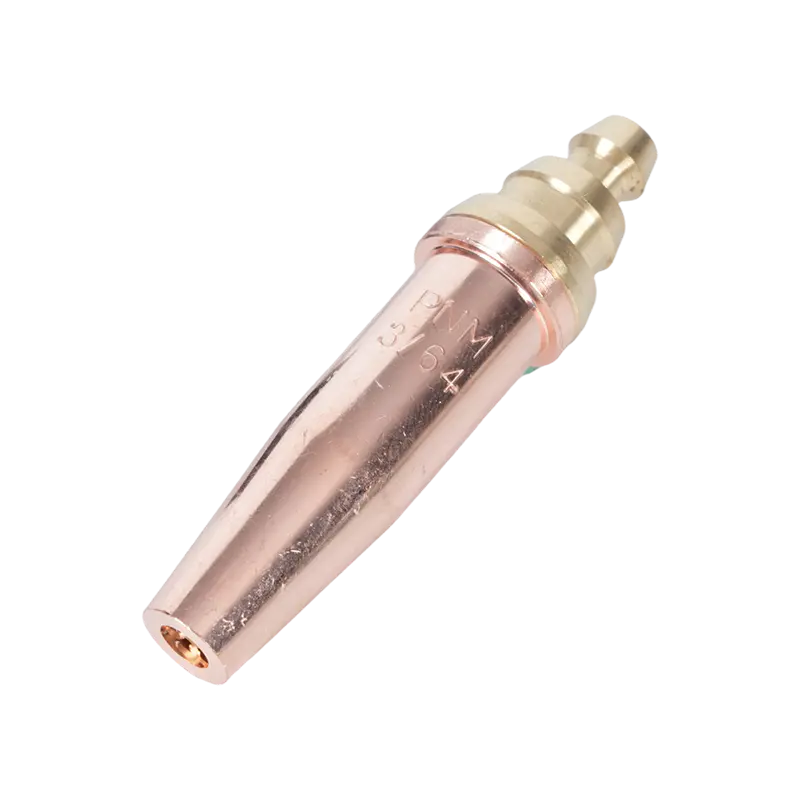
Bu değişkenler, mağazaların çekmecede çeşitli uç boyutlarını tutmasının nedenidir. Temiz çeliğin ağır kesimi için, 6290 serisi gibi uygun boyuttaki Amerikan standardı asetilen ucu, işin ihtiyaç duyduğu ön ısıtma ve kesme jeti akışlarını sağlar.
 6290 Serisi Amerikan Tipi Torçlar için Asetilen Kesme Ucu Nozulu Bu asetilen uç, 1 mm'den 300 mm'ye kadar kesme kalınlıklarını kapsar ve A735 ve A623 torçlara uygundur, bu da onu çeşitli çelik işleri için tek bir nozüle ihtiyaç duyan atölyeler için çok yönlü bir seçim haline getirir. Ürünü Görüntüle →
Alevi Tutarlı Tutacak Bir Meşale Seçmek
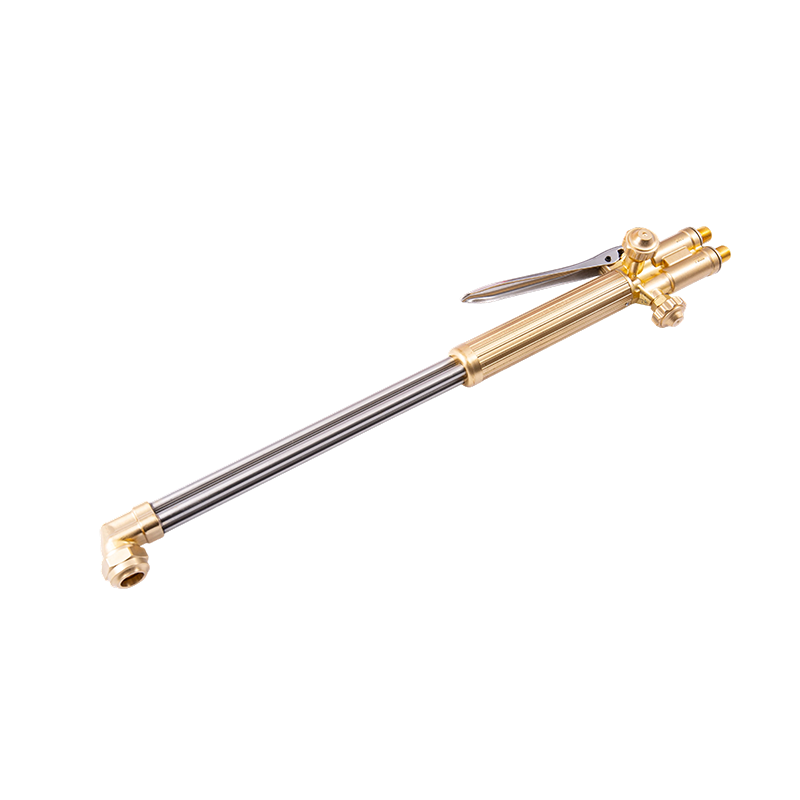
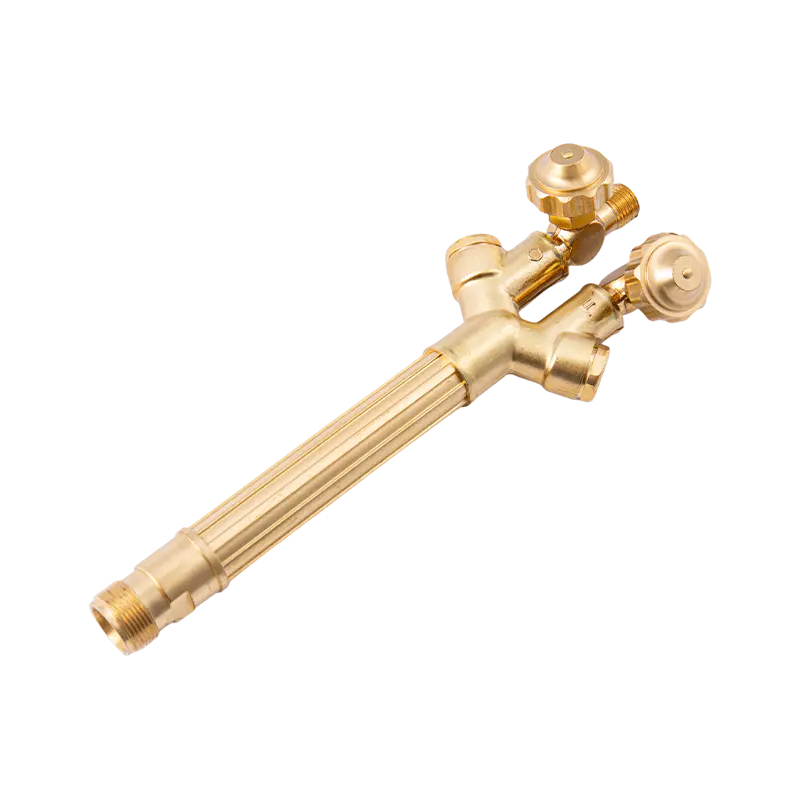
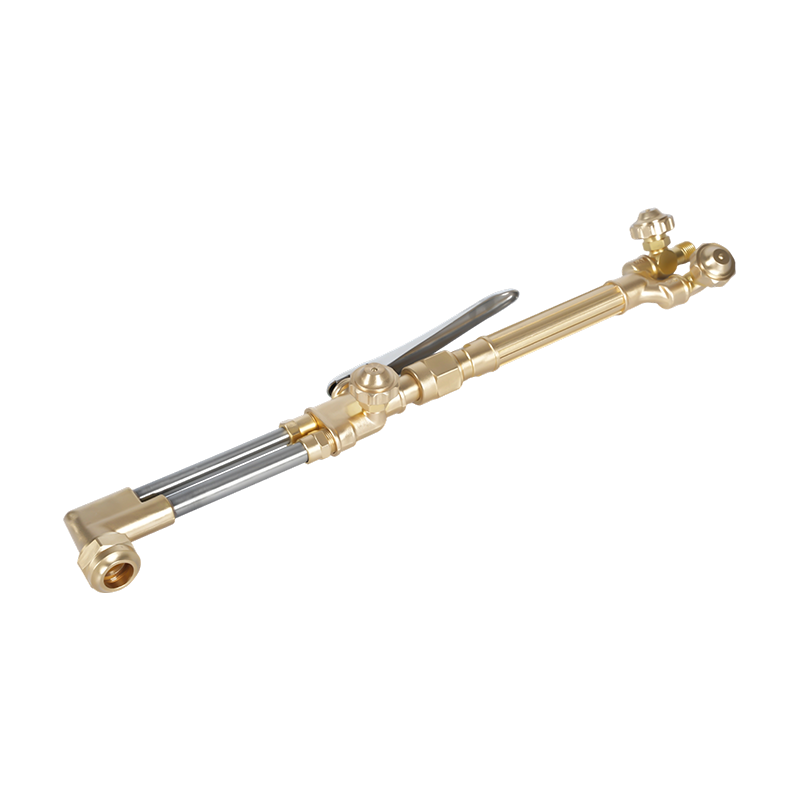
Torç gövdesi ve sapı, gazların doğru oranda karıştırılmasından ve alevin sabit tutulmasından sorumludur. İyi tasarlanmış bir el feneri, valfleri düzgün bir şekilde kapatır, ucu sıkı bir şekilde tutar ve yıllarca aynı alev özelliklerini sağlamaya devam eder. Elde kesme, onarım ve bakım işleri için, B400 sınıfındaki ağır hizmet tipi oksi-asetilen el feneri size rahat bir sap uzunluğu ve çoğu mağazanın ihtiyaç duyduğu gaz akışını sağlar.
 B400 Ağır Hizmet El Tipi Oksi-Asetilen Kesme Torcu Dövme pirinç kafa ve çift borulu tasarım, 300 mm kalınlığa kadar çeliğin kesilmesini destekler ve esnek, ağır hizmet tipi kullanım için değiştirilebilir asetilen ve propan nozülleri vardır. Ürünü Görüntüle →
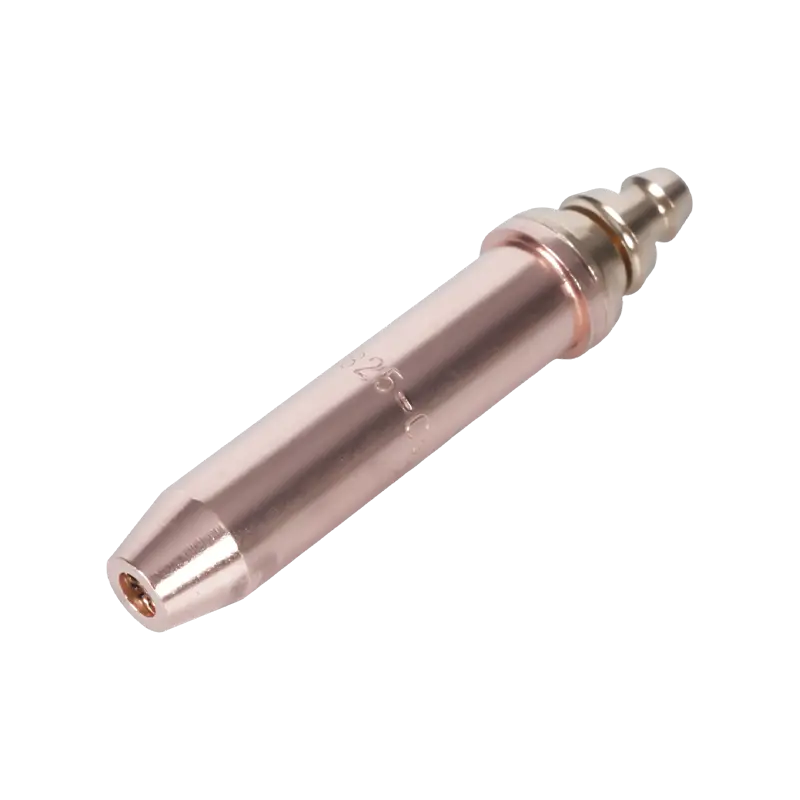
Hangi torçu seçerseniz seçin, sarf malzemelerinin işe uygun olmasını sağlayın. Bir kesme ataşmanı ve bir el feneri aynı uç ailesini kabul edebilir ancak iç gaz geçişleri farklıdır; bu nedenle üreticinin uç tablosunu kullanın. Uç seçimi ve bakımı için aynı prensip daha detaylı olarak ele alınmıştır. kesme torç uçlarının seçilmesi ve bakımı .
Isı ve Flashback Güvenliği
6.000°F aralığındaki sıcaklıklar yalnızca çeliği kesmez. Yakındaki yanıcı her şeyi ateşlerler ve geri tepmeyi gerçek bir risk haline getirirler. Alevin tekrar uca doğru kaybolması ve torç gövdesi veya hortumun içinde yanmaya devam etmesi durumunda geri tepme meydana gelir; bu, ekipmanın tahrip olmasına ve saniyeler içinde operatörün yaralanmasına neden olabilir. En doğrudan koruma, torç ile regülatör arasına takılan bir geri tepme önleyicidir. Oksi-asetilen çalışmaları için B288 serisi gibi kaliteli bir model, ters akışı durdurur ve alevi hattan yukarı çıkmadan önce söndürür.
 B288 Serisi Oksi-Asetilen Flashback Tutucu Torç ile regülatör arasına takılan bu tutucu, alevin ilerlemesini ve ters gaz akışını önleyerek oksi-asetilen kesme ve kaynak işlemleri için temel güvenliği sağlar. Ürünü Görüntüle →
Her silindire yüksek basınç kaynağı gibi davranın: asetilen valfini yaklaşık dörtte üç tur açın, ateşlemeden önce hortumları boşaltın ve oksijen bağlantılarının yakınında asla yağ veya gres kullanmayın. Bir meşale tekrar tekrar geri teperse, her şeyi kapatın ve yeniden yakmadan önce meşaleyi, yatağı ve hortumları inceleyin. Standart kesme torçu güvenlik önlemlerini adım adım izleyin ve bir yangın söndürücüyü elinizin altında bulundurun.
Bir asetilen meşalesi, oksijenle birleştiğinde yaklaşık 5.600-6.300°F kadar ısınarak en yaygın metalleri kaynaklamak, çelik levhayı kesmek ve elektrikli aletlerin kolaylıkla karşılayamayacağı sert lehimleme ve ısıtma işlerini gerçekleştirmek için yeterince ısınır. Gerçek beceri, alev sıcaklığını iş parçasında faydalı ısıya dönüştürmektir: doğru uç, doğru gaz ayarları ve güvenebileceğiniz bir torç ve güvenlik ipi; kaynak ve kesme ekipmanları şirket içi.