Düzgün ayarlanmış bir oksi-asetilen torcu, iç koninin ucunda yaklaşık 3.300°C'lik (6.000°F) nötr bir alev üretir ve normal çalışma değerleri 3.100–3.300°C (5.600–6.000°F) aralığında kalır. Bu, onu metal işlemede en sıcak pratik gaz alevi yapar; oksijen-propan veya oksijen-MAPP alevlerinin açıkça önündedir.
Bu ısı, oksi-asetilen ekipmanının yüzyılı aşkın endüstriyel kullanımın ardından gaz kaynağı, kesme, sert lehimleme ve yerel ısıtma için varsayılan seçenek olarak kalmasının nedenidir. Aşağıdaki bölümlerde sıcaklığın nereden geldiği, alev boyunca nasıl dağıldığı ve bir torcu seçtiğinizde, kurduğunuzda veya çalıştırdığınızda bunun ne anlama geldiği açıklanmaktadır.
Alev Sıcaklığından Bahsettiğimizde Tam Olarak Neyi Ölçüyoruz?
Mağaza dilinde bir "asetilen meşalesi" bir oksi-asetilen meşalesidir: atmosferik hava yerine oksijenle karıştırılmış asetilen yakıtı. Alev tekdüze bir ısı bloğu değildir. Çok farklı sıcaklıklara sahip üç bölgeye sahiptir ve hangi bölgenin ölçüldüğünü bilmek her iş için önemlidir.
| Alev bölgesi | Yaklaşık sıcaklık | İşteki rol |
|---|---|---|
| İç koni (birincil alev) | 3.100–3.300°C (5.600–6.000°F) | En sıcak bölge; kaynak yapmak ve ön ısıtmayı kesmek için kullanılır |
| Orta zarf (ikincil alev) | 1.800–2.800°C (3.300–5.100°F) | Lehimleme ve ön ısıtma için daha yumuşak ısıtma alanı |
| Alevin dış kenarı | 500–1.200°C (900–2.200°F) | Ekranlama; ısıyı daha geniş bir alana yayar |
Çoğu kesme ve kaynak işleminde önemli olan sayı iç koninin sıcaklığıdır çünkü metali hedeflediğiniz nokta budur. Soğutucu dış zarf, iş parçalarının ön ısıtılması ve sert lehimleme için hala yeterince sıcaktır. Üç alev ayarı görüntüyü değiştirir:
- Nötr alev — dengeli oksijen ve asetilen; en yüksek temiz çalışma ısısını sağlar ve neredeyse tüm kesme ve kaynak işlemleri için doğru ayardır.
- Karbonlama alevi — aşırı asetilen; daha soğuk çalışır, kurum üretir ve karbon ekler. Sadece alevle sertleşme gibi özel durumlarda kullanın.
- Oksitleyici alev — aşırı oksijen; daha keskin bir tıslamayla yanar ve biraz daha sıcak olabilir, ancak kaynak metalini oksitler ve birkaç bronz iş için ayrılmıştır.
Yani birisi asetilen torçunun sıcaklığından alıntı yaptığında, nötr alevin iç konisini kastediyor demektir. Nötr alev referans noktası olduğundan, bu makalenin geri kalanında aksi belirtilmedikçe onu kullanır.
Asetilen Neden En Sıcak Gaz Alevini Üretir?
Asetilen (C2H2), yanma sırasında birim gaz başına büyük miktarda ısı açığa çıkarır, ancak kazanmasının nedeni tek başına bu değildir. Belirleyici özellik alev hızıdır. Asetilen-oksijen reaksiyonu, propan veya MAPP reaksiyonlarından çok daha hızlı yayılır, böylece açığa çıkan enerji yayılmak yerine küçük, yoğun bir bölgede yoğunlaşır. Propan yakıtın kilogramı başına daha fazla toplam enerji sağlar ancak reaksiyonu daha yavaş olduğundan alevi daha geniş ve daha soğuktur.
| Yakıt gazı | Oksijenle yaklaşık maksimum sıcaklık |
|---|---|
| Asetilen (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| MAPP gazı | 2.900–3.000°C (5.300–5.400°F) |
| Propan (C3H8) | yaklaşık 2.800°C (5.100°F) |
| Doğal gaz (metan) | yaklaşık 2.700°C (4.900°F) |
Asetileni sade havayla çalıştırırsanız sıcaklık yaklaşık 2.400°C'ye (4.400°F) düşer, bu nedenle atölye hava kaynakları çelik kesmek için kullanılmaz. Yüksek sıcaklık, konsantre ısı salınımıyla birleştiğinde, asetilenin sadece ısıtmak yerine çeliğin ergitme kaynağı için tercih edilen gaz olmaya devam etmesinin nedeni de budur.
3.300°C (6.000°F) Uygulamada Ne Anlama Geliyor?
Kesim sırasında çeliği eriten şey tam alev sıcaklığı değildir. Oksi-yakıtla kesme, karbon çeliğini bir oksijen akışı içinde ateşleme sıcaklığına, alaşıma bağlı olarak kabaca 870–980°C (1.600–1.800°F) getirerek çalışır. Meşale alevi ön ısıtmayı gerçekleştirir; oksijen kolu daha sonra sıcak ütüyü yakar ve onu üfler. Kalın bir plakanın daha uzun bir ön ısıtmaya ihtiyaç duymasının nedeni budur ancak kesim daha sonra sabit bir hızda gerçekleşir.
- Kesme — kenarı parlak kırmızıya kadar önceden ısıtın, ardından oksijen jetini başlatın; iç koni sıcaklığı, soğuk atölyelerde bile bol miktarda marj bırakır.
- Füzyon kaynağı — iç koni, ana metali, çevredeki alanı aşırı ısıtmadan dolgu çubuğu ve ana metalin tek bir su birikintisi içinde kaynaşmasını sağlayacak kadar hızlı bir şekilde eritir.
- Lehimleme ve gümüş lehimleme — kontrol edilebilir dış alev, eşleşen parçaları hızlı bir şekilde ısıtır ve siz ihtiyaç duyana kadar dolgu metalini erime aralığının altında tutar.
- Isıtma, bükme ve düzleştirme — geniş alev zarfı, yavaş ve eşit ısıtmanın en yüksek sıcaklıktan daha önemli olduğu şaftların ve plakaların küçültülmesine ve düzleştirilmesine yardımcı olur.
Kısacası, yüksek tepe sıcaklığı size hız ve kontrol kazandırır. Operatörün sabırlı olması durumunda propan gibi daha düşük sıcaklıktaki bir alev çeliği yine de kesebilir, ancak üretim atölyeleri ısının hızlı bir şekilde ulaşması ve hassas bir şekilde hedeflenebilmesi nedeniyle oksi-asetileni tercih eder.
Gerçek Alev Neden Defter Değerinden Daha Sıcak veya Daha Soğuk Çalışıyor?
Üreticiler laboratuvarda ölçülen ideal alev sıcaklıklarını belirtiyorlar. Gerçek bir bankta çalışma değerini bu sayıdan uzaklaştıran birkaç şey vardır:
- Gaz oranı — nötr ayardan sapma alevin karakterini değiştirir; karbonlama alevi bölgeyi soğutur ve işi isle kaplar.
- Uç boyutu — ince levha için seçilen uç, kalın levhanın ısısını kesen küçük bir alev üretir; iş için çok büyük bir uç gürültü ve atık yaratır.
- İpucu durumu — karbon birikmesi, sıçrama veya hasarlı bir yuva alev konisini bozar ve etkili ısı transferini keskin bir şekilde azaltır.
- Çalışma mesafesi — iç koni işten kabaca 2-4 mm uzakta durmalıdır; çok geridedir ve ısının çoğu havaya kaybolur.
- Gaz besleme kalitesi — nem, sızıntılar veya uyumsuz basınç ayarları alevin sıçramasına ve bölgenin eşit olmayan şekilde soğumasına neden olur.
Bu sorunların hiçbiri torcun nominal sıcaklığa ulaşamayacağı anlamına gelmez. Bu, ekipmanın ayarı ve durumunun, iş parçasında gerçekte ne elde edeceğinizi belirlediği anlamına gelir.
Isıyı Sağlayan Uç ve Torç Seçimi
Asetilenin teorik sıcaklık avantajının çoğunu kaybetmenin en kolay yolu yanlış nozul kullanmaktır. Asetilen kesme uçları, propan uçlarına göre daha küçük gaz geçişlerine sahiptir ve yakıt türleri arasında değiştirilemezler. Herhangi bir iş için üç şeyi eşleştirin: uç serisini torçla, uç boyutunu plaka kalınlığıyla ve kesme aparatını sap sınıfıyla (hafif, orta veya ağır) eşleştirin. Kendi üretimimizde, bir mağazanın fenerinin "yeterince ısınmadığını" bildirmesinin neredeyse her zaman nedeninin uyumsuz bir set olduğunu görüyoruz.
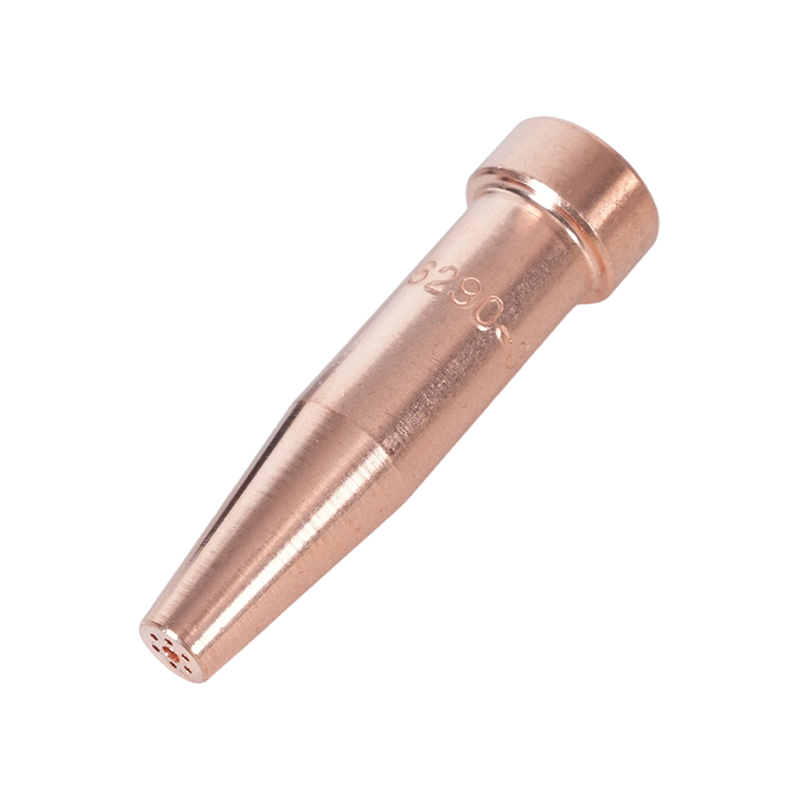
Asetilen uçları farklı torç markalarına ve bölgesel standartlara uyacak şekilde çok sayıda seri halinde üretilmektedir. Bir istasyon kuruyorsanız, okumaya değer Torç uçlarının ve nozulların kesilmesi için seçim ve bakım kılavuzu Böylece ilk seferde doğru koltuk boyutunu ve gaz delme işlemini sipariş edebilirsiniz.
 1-101 Serisi Asetilen Kesme Torç Uçları Bu standartlaştırılmış 76 mm'lik asetilen uçlar, birden fazla torç modeline uyar ve 5 ila 200 mm arasındaki çeliği tutar; bu da onları istasyonunuz için doğru uç boyutunu seçerken pratik bir seçim haline getirir. Ürünü Görüntüle →
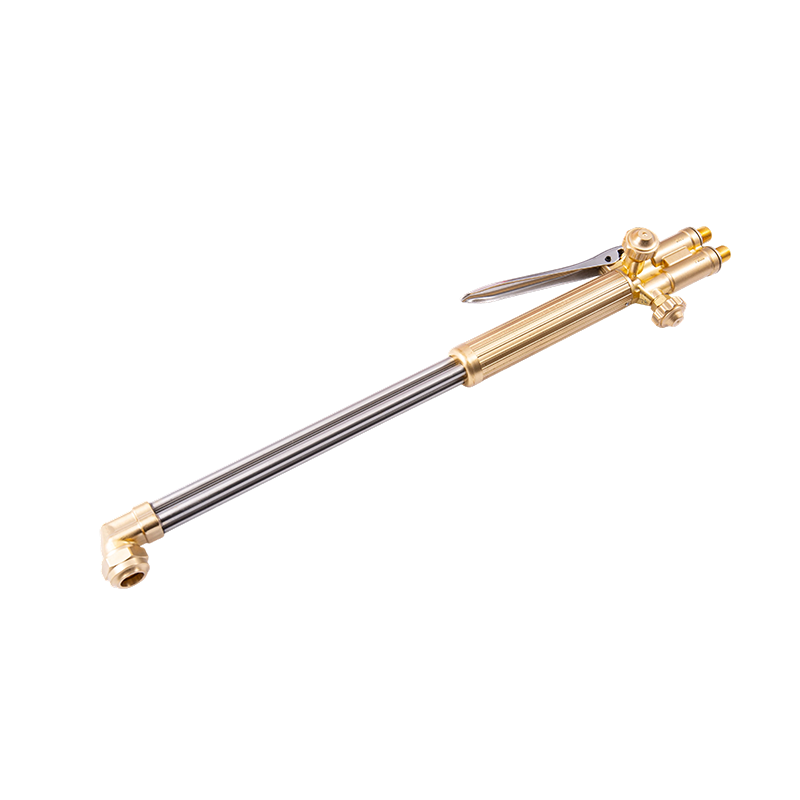
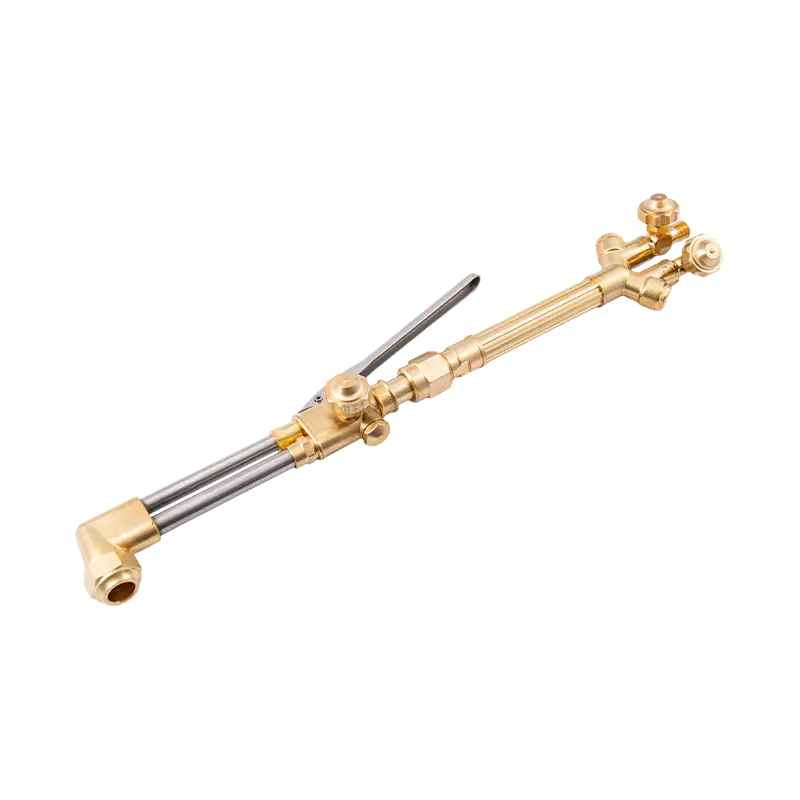
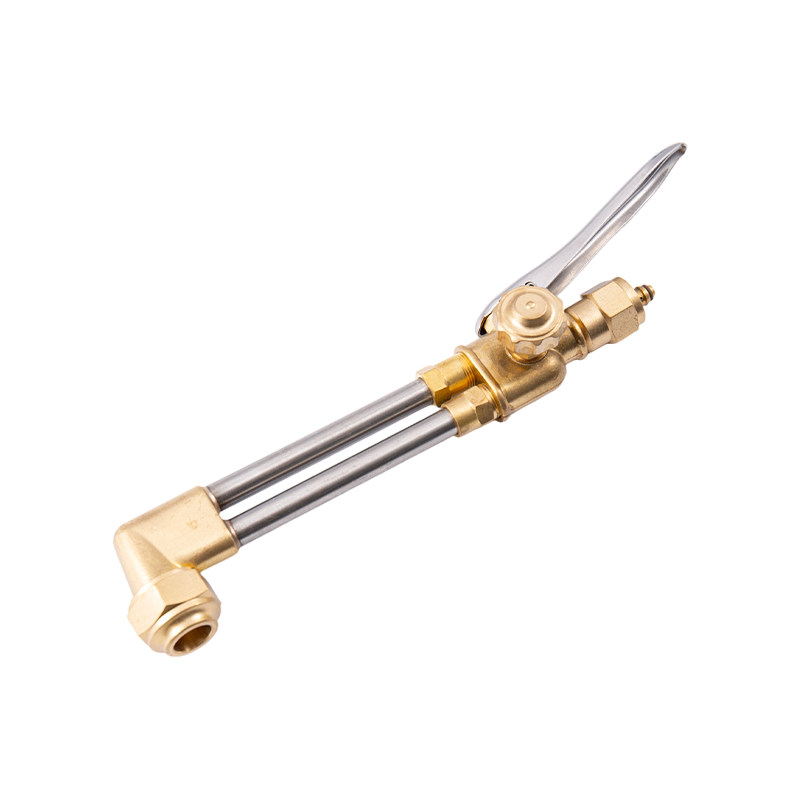
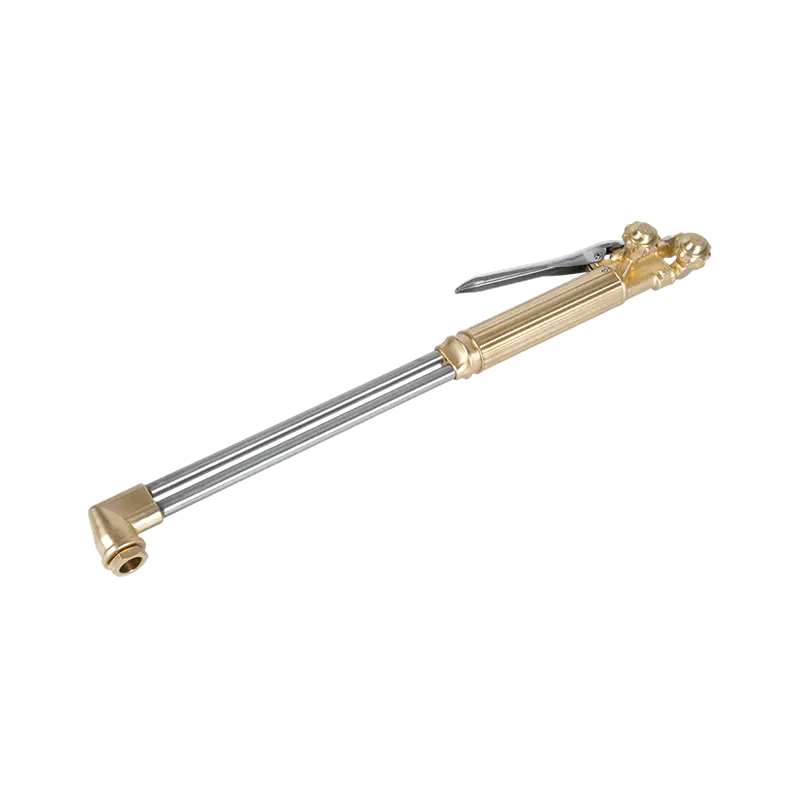
Torç tarafında, ağır hizmet tipi bir kesme torçu, günlük çelik kesimi için doğru temeldir: ataşmanı sıkı bir şekilde tutar, eşit gaz akışı sağlar ve daha kısa ön ısıtma süreleriyle daha kalın plakaları işler. Hem oksi-asetilen hem de propanla çalışan kullanıcılar için, bağlantı parçalarının ve uçların birlikte değiştirilmesi koşuluyla, iki gaz arasında geçiş yapmak üzere tasarlanmış bir torç pratiktir.
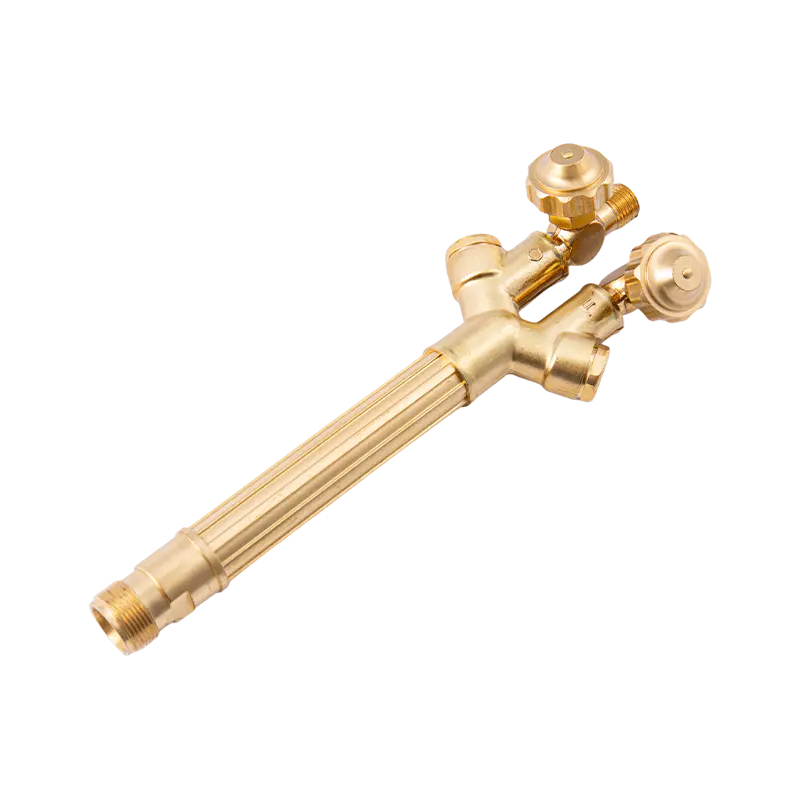
 A217 Ağır Hizmet Oksi Asetilen Propan Kesme Torcu Kiti Bu ağır hizmet kiti, A212 ataşmanını A211 koluyla eşleştirerek kesme, lehimleme veya ısıtma için sorunsuz gaz akışı kontrolü sunar. Sağlam, çok yönlü bir fenere ihtiyaç duyan kullanıcılara uygundur. Ürünü Görüntüle →
Ayrıca bileşenleri satın almadan önce bölgesel stili de kontrol edin: Amerikan tarzı, Avustralya tarzı, İngiliz tarzı ve Japon tarzı fenerler ve uçlar birbirinin yerine kullanılamaz. Yerel standartlarınızı karşılayan bir üreticiden satın alın, böylece yedek uçlar torcun ömrü boyunca kullanılabilir durumda kalır.
Bu Sıcaklıklarda Güvenli Çalışmak
3.300°C sıcaklıkta asıl risk alevin kendisi değil, etrafındaki her şeydir. Alevin hortuma veya miksere geri akışı, milisaniyeler içinde hattın patlamasına veya torcun hasar görmesine neden olabilecek bir geri tepmeye neden olur. Standart koruma, torç ve regülatöre takılan bir geri tepme önleyicinin yanı sıra yönetmeliklerin gerektirdiği durumlarda bir çek valften oluşur.
 B288 Serisi Oksi Asetilen Flashback Tutucu Geri dönüşleri ve ters gaz akışını önlemek için tasarlanan bu tutucu, torçunuza ve regülatörünüze temel koruma sağlar. Yüksek sıcaklıkta kesme çalışmaları sırasında gaz hatlarının güvende tutulmasına yardımcı olur. Ürünü Görüntüle →
- Asetilen basıncı — asetilen regülatörünü asla 15 psi'nin (yaklaşık 1,0 bar) üstüne ayarlamayın; asetilen kararsız hale gelir ve daha yüksek basınçlarda ayrışabilir.
- Silindir taşıma — asetilen tüplerini dik tutun, sabitleyin ve ısı kaynaklarından uzakta saklayın.
- Bağlantı parçaları ve hortumlar — Oksijen bağlantılarını yağ ve gresten arındırın ve her ağır işten önce hortumlarda çatlak olup olmadığını kontrol edin.
- Havalandırma ve KKD — havalandırılan bir alanda çalışın ve gazla çalışmaya uygun kaynak eldivenleri ve gölgeli göz koruması kullanın.
Bu sıcaklıklarda bunların hiçbiri isteğe bağlı değildir. Geri tepme önleyicinin maliyeti, koruduğu hatla karşılaştırıldığında çok azdır ve aynı mantık, uygun şekilde temizlenmiş bir uç için de geçerlidir: Gaz yolunun her bileşeni, aletin performansının bir parçasıdır.
Bir istasyon kuruyorsanız ve güvenilir bir cevap istiyorsanız: nötr oksi-asetilen alevi iç konide yaklaşık 3.100–3.300°C'ye (5.600–6.000°F) ulaşır ve çalışma sıcaklığı ucun boyutuna, ucun durumuna ve alevi metale ne kadar yakın tuttuğunuza bağlıdır. Yakıt sınırlayıcı faktör değildir; torç, uç, basınç ve güvenlik ekipmanlarının uyumu.
Torç gövdeleri, kesme ataşmanları veya yedek uçlar tedarik ediyorsanız, ekibimizle iletişime geçin Çalıştığınız plaka kalınlığı, yakıt gazı ve bölgesel standart ile işinizin gerçekten ihtiyaç duyduğu alev sıcaklığına uygun bileşenleri alabilirsiniz.