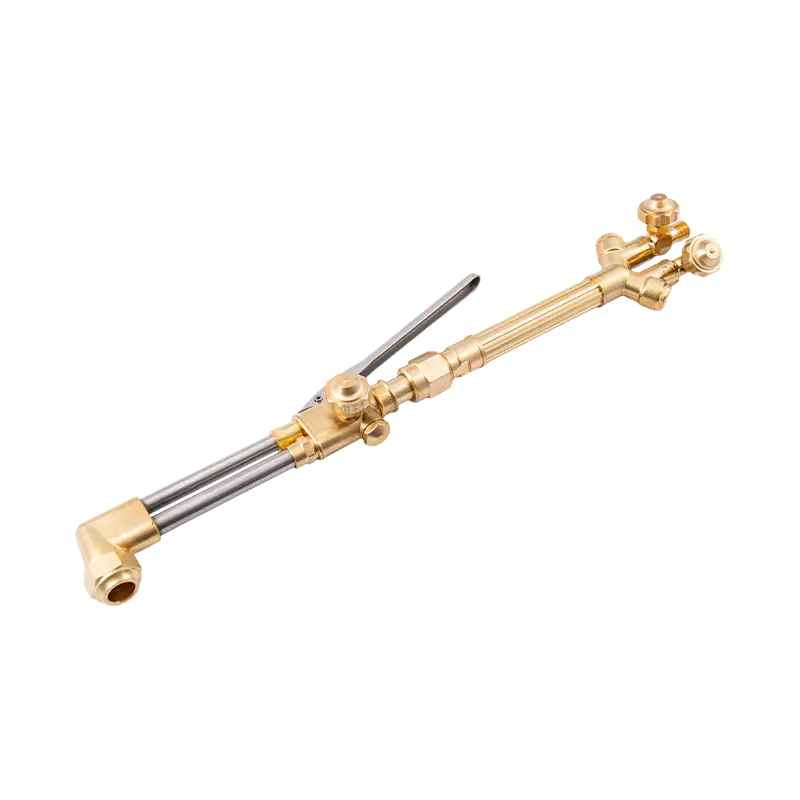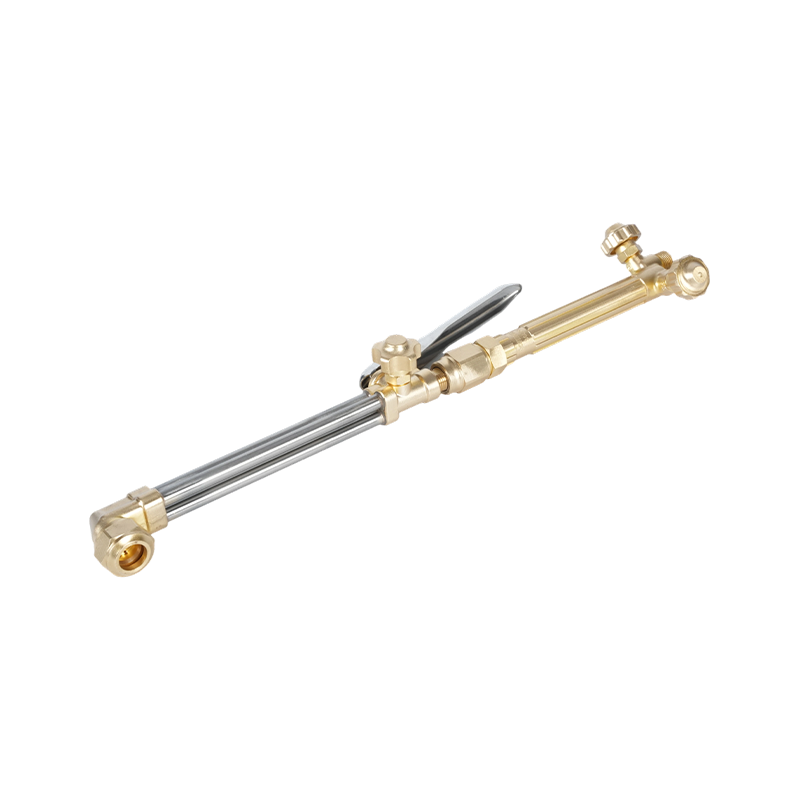
25 mm'lik çelik levhayı kesmeye hazırlanan bir imalatçının pratik bir sorusu var: Asetilen hamlacı ne kadar sıcaktır? Asetilenin doğru ayarlanmış bir hamlaçta oksijenle birlikte yanması durumunda yararlı cevap yaklaşık 3.150 ila 3.330°C'dir (5.700 ila 6.030°F). Bu, metalin sıcaklığı veya tüm alevin ortalama sıcaklığı değil, maksimum alev sıcaklığıdır. En sıcak bölge, parlak iç koninin hemen ilerisindeki küçük bir bölgedir.
Havada yakılan asetilen çok daha soğuktur; kabaca 2.400 ila 2.500°C. Bu hala lehimleme ve küçük ısıtma işleri için yeterince sıcak, ancak ciddi çelik kesimi için kullanılan alev değil. Oksijen eklendiğinde alev sıcaklığı keskin bir şekilde yükselir ve torç metali hızlı bir şekilde kesebilir, kaynak yapabilir, sert lehimleyebilir veya ısıtabilir. Sayı, gaz oranına, uç boyutuna, oksijen saflığına ve çalışma basıncına göre değişir; bu nedenle herhangi bir rakamı laboratuvar sabiti yerine çalışma aralığı olarak değerlendirin.
Kısa Cevap: Asetilen Meşalesi Ne Kadar Sıcaktır?
Nötr bir oksi-asetilen alevinde maksimum sıcaklık genellikle 3.150°C olarak belirtilir. Diğer güvenilir referanslar zirvenin 3.300°C'ye yakın olduğunu gösteriyor. Fark, ölçüm yönteminden, oksijen saflığından, uç tasarımından ve sıcaklığın tam olarak alındığı noktadan kaynaklanmaktadır. Mağaza planlaması için 3.150 ila 3.330°C aralığı pratik ve dürüsttür.
Alevin iki ana bölgesi vardır. İç koni, asetilen ve oksijenin reaksiyona girmeye başladığı yerdir. Dış zarf, kalan gazların çevredeki havayla birlikte yandığı yerdir. En yüksek sıcaklık uç ağzında veya uzun dış tüyde değildir. Birincil yanmanın en eksiksiz olduğu iç koninin hemen ötesinde bulunur. Bir kaynakçının alevi gözle ayarlamasının nedeni budur: iç koninin uzunluğu ve şekli, ısı konsantrasyonu hakkında tek başına bir göstergenin okumasından daha fazla bilgi verir.
Oksi-Asetilen Alevi Neden Bu Kadar Yüksek Isıya Ulaşır?
Asetilen, yüksek yanma ısısına sahip kompakt bir hidrokarbon olan C2H2'dir. Saf oksijenle reaksiyona girdiğinde birincil reaksiyonda çok küçük bir hacimde büyük miktarda enerji açığa çıkar. Alev ayrıca yüksek bir alev hızına sahiptir, bu nedenle reaksiyon uçta sabit kalır ve konsantre bir ısı kaynağı üretir.
Propan, doğal gaz ve HARİTA gazı oksijenle eşleştirildiğinde çeliği kesebilir ancak alev sıcaklıkları daha düşüktür. Düşük sıcaklık otomatik olarak bir dezavantaj değildir. Propanın depolanması genellikle daha ucuz ve daha güvenlidir ve ısıtma için yararlı olabilecek daha geniş bir ısı modeli üretir. Hızlı ön ısıtma, dar çentik ve yüksek sıcaklıkta kaynak veya sert lehimleme için asetilen, referans yakıt gazı olmaya devam ediyor.
Yaygın Yakıt Gazları için Alev Sıcaklığı Karşılaştırması
| Oksijenli yakıt gazı | Tipik tepe alev sıcaklığı | Pratik not |
|---|---|---|
| Asetilen | 3.150–3.330°C (5.700–6.030°F) | En yüksek sıcaklık; hızlı ön ısıtma ve konsantre alev |
| Propan | 2.800–2.900°C (5.070–5.250°F) | Daha düşük sıcaklık; ısıtma ve daha yavaş kesme için iyi |
| MAPP | 2.900–3.000°C (5.250–5.430°F) | Orta aralık; asetilen depolamasının kısıtlı olduğu yerlerde sıklıkla kullanılır |
| Doğal gaz | 2.700–2.800°C (4.890–5.070°F) | Bu grubun en küçüğü; borulu gazın mevcut olduğu yerlerde kullanışlıdır |
| Asetilen in air | 2.400–2.500°C (4.350–4.530°F) | Ağır kesim için kullanılmaz; küçük ısıtma ve lehimleme |
Kesim için alevin çeliği eritmesine gerek yoktur. Küçük bir noktanın yumuşak çelik için yaklaşık 870°C'lik tutuşturma sıcaklığına getirilmesi gerekir; bunun ardından oksijen akışı demiri yakar. Daha sıcak bir asetilen alevi bu noktaya daha hızlı ulaşır ve plakaya daha az toplam ısı verir, bu da distorsiyonun kontrol altına alınmasına yardımcı olur.
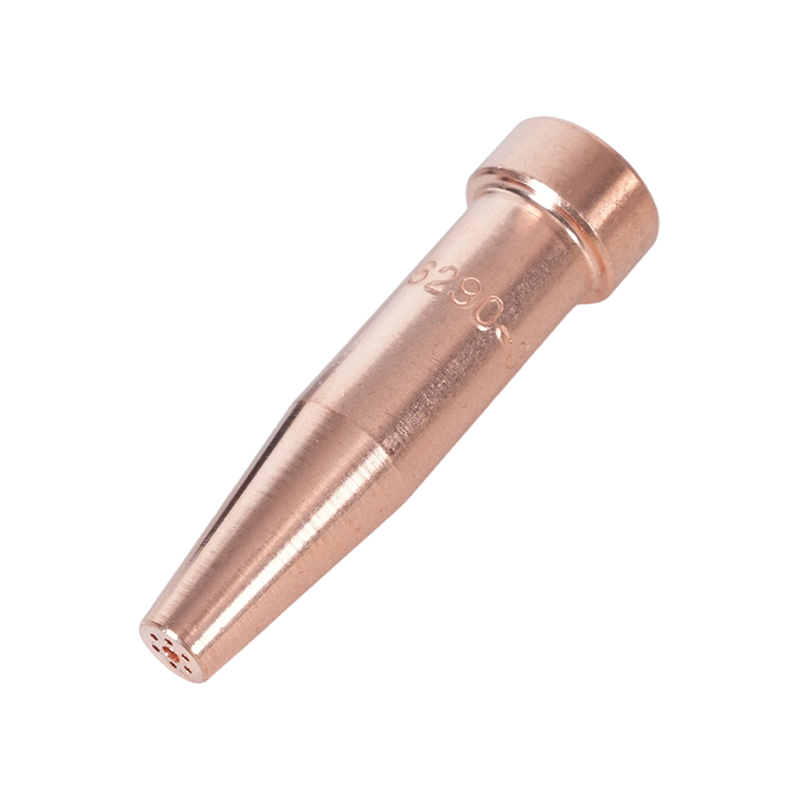
 1502 Serisi Metal Kesim için Asetilen Kesme Torç Ucu Asetilen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Ürünü Görüntüle →
Uçtaki Gerçek Sıcaklığı Ne Değiştirir?
Alevin 3.150°C sıcaklıktaki bir alet gibi mi yoksa 2.800°C sıcaklıktaki hayal kırıklığı yaratan bir alet gibi mi davranacağına çeşitli değişkenler karar verir. Kesim kalitesine, gaz tüketimine ve güvenliğe karar veren aynı değişkenlerdir.
- Oksijen saflığı: %99,5 oksijen, düşük saflıkta oksijene veya kirli kaynağa göre daha keskin, daha sıcak bir alev verir.
- Gaz oranı: Nötr bir alevin net, yuvarlak bir iç konisi vardır. Oksitleyici alev daha kısa ve daha gürültülüdür; karbürleme alevinde tüylü bir asetilen fazlalığı bulunur. Çoğu kesme işleminde yalnızca nötr veya hafif oksitleyici alev kullanılır.
- Uç boyutu ve durumu: Aşınmış, genişlemiş veya tıkalı bir delik, gaz hızını ve alev şeklini değiştirir. Plaka kalınlığına göre derecelendirilen uç ısıyı konsantre halde tutar.
- Regülatör basıncı ve akışı: Çok az akış yumuşak bir alev üretir. Çok fazla akış, alevi veya atık gazı faydalı ısı eklemeden kaldırabilir.
- Uç temizliği ve sıçrama: Kir, cüruf ve yağ, gaz karışımını bozar. Temiz uçlar daha hızlı ve daha güvenli keser.
- Teknik: Hareket hızı, mesafe ve ön ısıtma süresi, alev ısısının ne kadarının metale ulaşacağını belirler.
İşe doğru şekilde uyarlanmış bir torç, sağlam bir iç koni ve sabit bir kesme oksijen akışı sağlar. Kesme koluna basıldığında alevin şekli değişirse uç veya basınç ayarı yanlıştır ve kesimdeki etkin ısı düşecektir.
Kesme, Kaynaklama ve Isıtma için Yeterince Sıcak Ne Kadar Sıcaktır?
Kesme
Oksi-asetilen kesimi için alev, çeliği tutuşma sıcaklığına, yumuşak çelik için genellikle 870°C (1.600°F) civarına kadar önceden ısıtır. Bu noktada oksijen jeti demirle reaksiyona girer ve erimiş oksidi çentikten dışarı üfler. 3.000°C veya daha yüksek alev sıcaklığı büyük bir marj sağlar; bu nedenle kesme hızı, ham alev sıcaklığından çok ön ısıtma verimliliğine ve oksijen akışına bağlıdır.
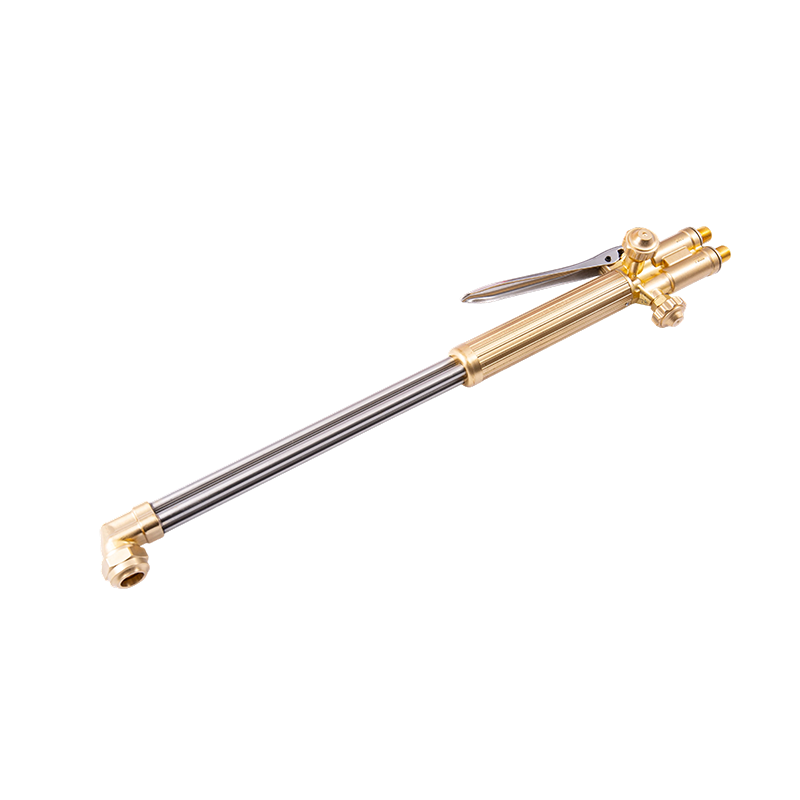
 Profesyonel Kesim için E250 Ağır Hizmet El Tipi Asetilen Torcu Paslanmaz çelik saplı, iğne valfli ve 250 mm'ye kadar kapasiteye sahip, asetilen veya propan kesimi için ağır hizmet tipi el tipi torç. Ürünü Görüntüle →
Kaynak ve Lehimleme
Çelik, alaşıma bağlı olarak yaklaşık 1.370 ila 1.530°C arasında erir. Oksi-asetilen alevi kolaylıkla bu değeri aşar; bu nedenle çeliğe kaynak yapabilir, bakır alaşımlarını lehimleyebilir ve gümüş lehim bağlantılarını yapabilir. Risk aşırı ısınmadır. Dolgu maddesi ve ana metal için çok sıcak bir alev, alaşım elementlerini yakabilir, gözeneklilik oluşturabilir veya ince parçaları bükebilir.
Isıtma
Isıtma jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Sıcaklığı Etkileyen Güvenlik ve Ekipman Seçimleri
Sıcaklık aynı zamanda bir enerji depolama problemidir. 3.000°C'nin üzerindeki bir meşale alevi yakındaki malzemeleri tutuşturabilir, hortumlara zarar verebilir ve küçük bir geri tepmeyi geri tepmeye dönüştürebilir. Geri tepme önleyiciler, çek valfler ve doğru regülatör ayarları alev sıcaklığını düşürmez ancak alevin hortuma veya silindire geri dönmesini engeller.
Hem oksijen hem de yanıcı gaz hatlarında geri tepme önleyiciler kullanın. Hortumları sıcak metal ve cüruftan uzak tutun. Sabunlu suyla sızıntı olup olmadığını kontrol edin, asla alev kullanmayın. Hatları torç üreticisinin prosedürüne göre temizleyin. Çalışırken alev çıkarsa, cırlarsa veya renk değiştirirse, meşaleyi kapatın ve devam etmeden önce sebebini bulun. Bu alışkanlıklar herhangi bir sıcaklık değerinden daha önemlidir.
 C588 Serisi Asetilen Meşalesi Flashback Tutucu Asetilen kaynağı ve kesimi için pirinç geri tepme önleyici, imalat, inşaat ve bakım işlerinde güvenli gaz dağıtımını ve ters akış korumasını destekler. Ürünü Görüntüle →
Daha ayrıntılı bir kontrol listesi için bu kılavuza bakın. kesme meşalesi kullanırken güvenlik önlemleri .
Asetilen Torçları İçin Pratik Satın Alma Konuları
Asetilen torçlarını ve uçlarını karşılaştırırken yalnızca belirtilen en yüksek sıcaklığı satın almayın. Gaz servisine, görev derecesine ve ucun işlenme şekline bakın. Pirinç gövdeli ağır hizmet tipi sap, tekrarlanan ısıtmaya dayanır ve iplik aşınmasına hafif hizmet tipi saptan daha iyi direnç gösterir. Temiz, doğru boyutta bir deliğe sahip bir kesme ucu, sabit bir alev ve dar bir çentik sağlar.
Ucu plaka kalınlığına ve yakıt gazına göre eşleştirin. Orifis ve akış özellikleri farklı olduğundan asetilen uçları propan uçlarıyla değiştirilemez. Bölgesel standartlar da önemlidir: Amerika, Avustralya, İngiliz ve Japon torç bağlantılarında farklı dişler ve yuva açıları kullanılır. Mevcut bir manifolddaki torcu değiştiriyorsanız, sipariş vermeden önce bağlantı stilini onaylayın.
Üreticiler ve büyük imalatçılar için tutarlılık bir tedarik zinciri sorunudur. Kendi kollarını ve makine uçlarını kendi bünyesinde üreten bir tedarikçi, partiden partiye orifis toleranslarını ve alaşım kalitesini koruyabilir. Torcun mevcut bir çizime veya gaz paneline uyması gerekiyorsa çizimi, gaz tipini ve çalışma basıncını üretimden önce tedarikçiye gönderin. Yapabilirsin üreticiyle iletişime geçin Uyumluluğu ve teslim süresini onaylamak için.
Özetlemek gerekirse: Oksijenli bir asetilen meşalesi, en sıcak noktasında yaklaşık 3.150 ila 3.330°C'ye ulaşır ve bu ısı, iç koninin hemen ötesinde yoğunlaşır. Mağazanızdaki kesin sayı, oksijen saflığına, gaz oranına, uç durumuna ve basınç ayarlarına bağlıdır. Nötr bir alev ayarlayın, doğru ucu kullanın ve güvenlik cihazlarını sıcaklık kontrol sisteminin bir parçası olarak kullanın. Bunu yaptığınızda alev sadece sıcak yanmak yerine tahmin edilebileceği gibi keser, kaynak yapar veya ısınır.