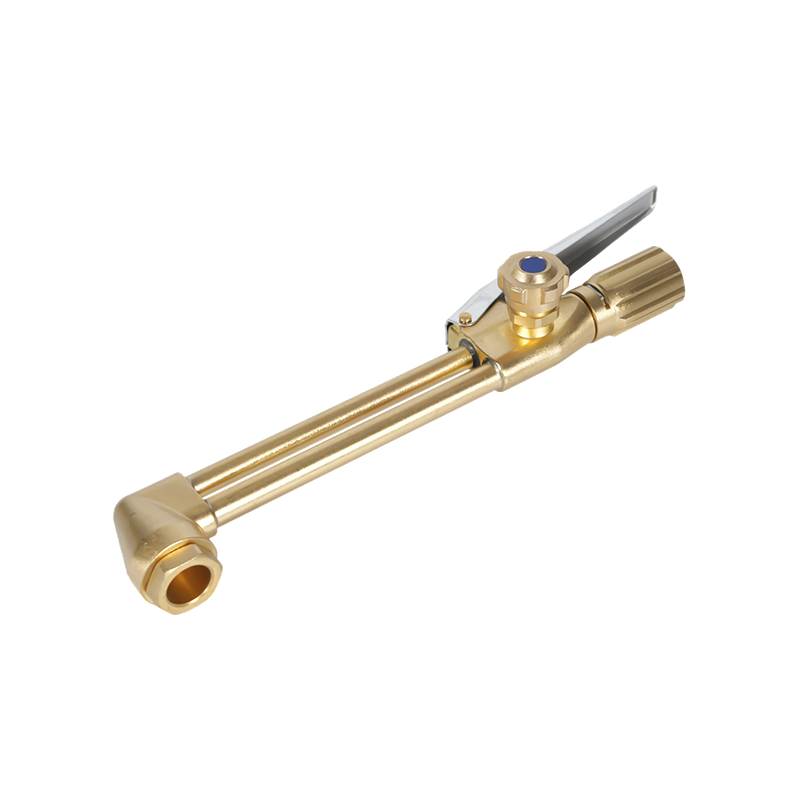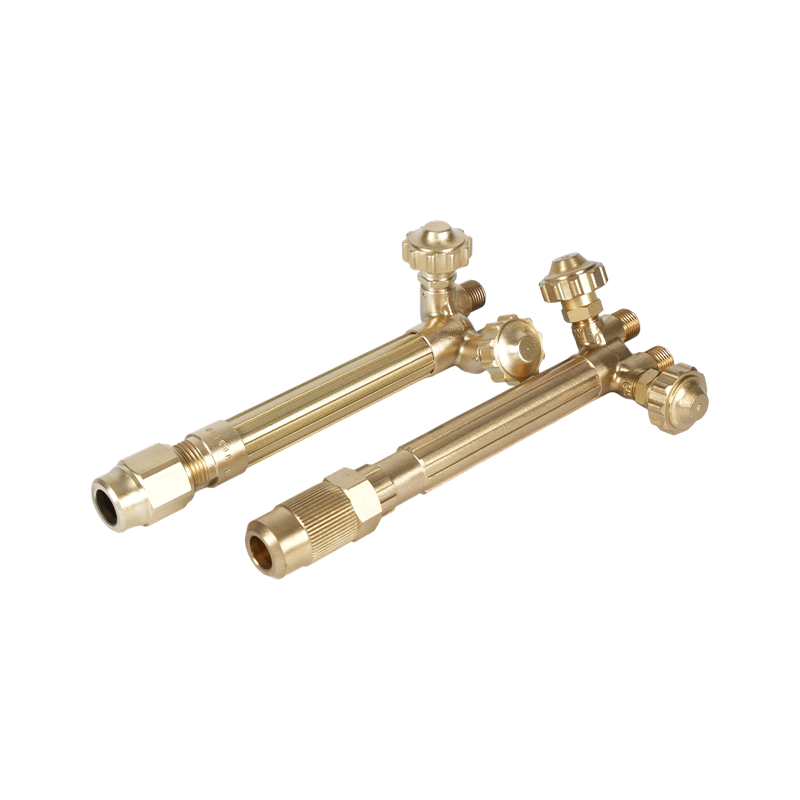
Temiz bir oksi-asetilen kesimi çoğunlukla bir düzen ve sayı meselesidir. Donanımı inceleyin, her regülatörü torçtaki uç için basınç tablosuna ayarlayın, her iki hortumu da boşaltın, asetileni yakın ve nötr bir alev ayarlayın, ardından oksijen koluna basmadan önce çeliği parlak turuncu-kırmızıya getirin. Bir adımı atladığınızda çentik bunu gösterir.
Bu kılavuz, asetilen kesme torcunun tüm aşamalarını kapsar: inceleme, basınçlar, temizleme, aydınlatma, alev ayarı, kesme hareketi, kapatma ve belirli bir kurulum hatasına işaret eden kusurlar.
Meşale Gerçekte Ne Yapıyor?
Asetilen kesme hamlacı çeliği plaka boyunca eritmez. Ön ısıtma alevi, dar bir metal bandını yaklaşık 1.600 F (870 C) olan ateşleme sıcaklığına yükseltir ve ardından merkezi oksijen jeti, demiri yakarak demir okside dönüştürür ve onu temiz bir şekilde üfler. Geride kalan boşluk, yani çentik, erimiş metal yerine oksitlenmiş metaldir.
Bu nedenle oksijen basıncı ve seyahat hızı kastan daha önemlidir. Asetilen ısıyı ve kompakt, sıcak bir iç koniyi sağlar. Kesimi oksijen gerçekleştirir. Yakıt tarafı her zaman düşük basınçta çalışır çünkü asetilen yaklaşık 15 psi'nin üzerinde kararsız hale gelir ve hortumun içinde ayrışabilir.
Bir Vanayı Açmadan Önce Kıyafeti İnceleyin
Çoğu kötü kesim ve neredeyse tüm kazalar, ilk önce kontrol edilmesi gereken bir parçayla başlar. Hiçbir şeyi kaçırmamak için kıyafet üzerinde sabit bir sırayla çalışın:
- Silindirler: dik ve emniyete alınmış, asetilen anahtarı veya anahtarı ulaşılabilir durumda, asla sürüklenmemiş veya yuvarlanmamıştır.
- Hortumlar: çatlak, yanık ve gevşek bağlantı parçalarını kontrol edin ve yakıt tarafında yalnızca asetilen dereceli hortum bulundurun.
- Regülatörler: ayar vidaları yerinden çıkmış, göstergeler sıfır okuyor, oksijen bağlantılarında yağ veya gres yok.
- Geri tepme önleyiciler: regülatör çıkışlarına veya torç girişlerine takılır ve yalnızca bağlantı erişimi sağlamak için asla çıkarılmaz.
- Torç ve uç: temiz delikler, doğru uç boyutu, hasarsız yuva, sıkı uç somunu ve tamamen kapanan valfler.
Aşınmış bir ucu gözden kaçırmak kolaydır. Çan ağızlı veya aşırı büyük bir delik, oksijeni boşa harcar, çentiği genişletir ve eliniz ne kadar sabit olursa olsun kesimin gezinmesine neden olur.
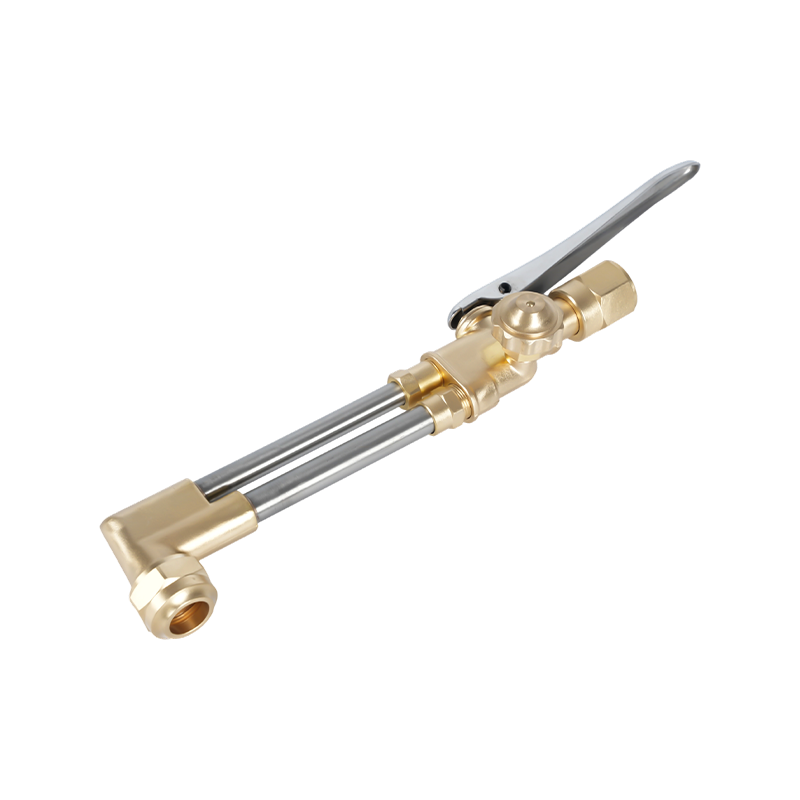
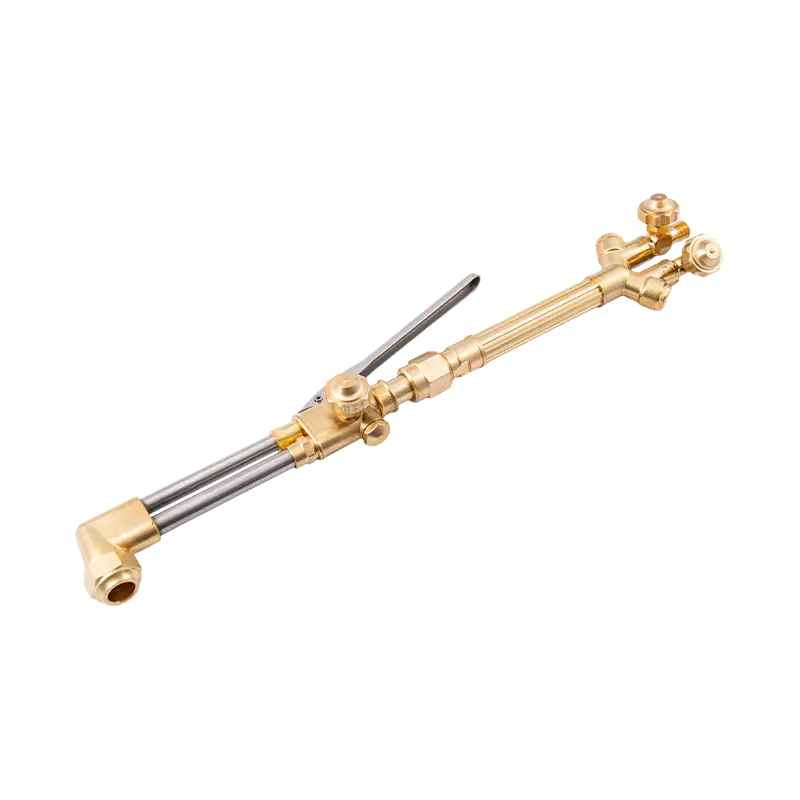
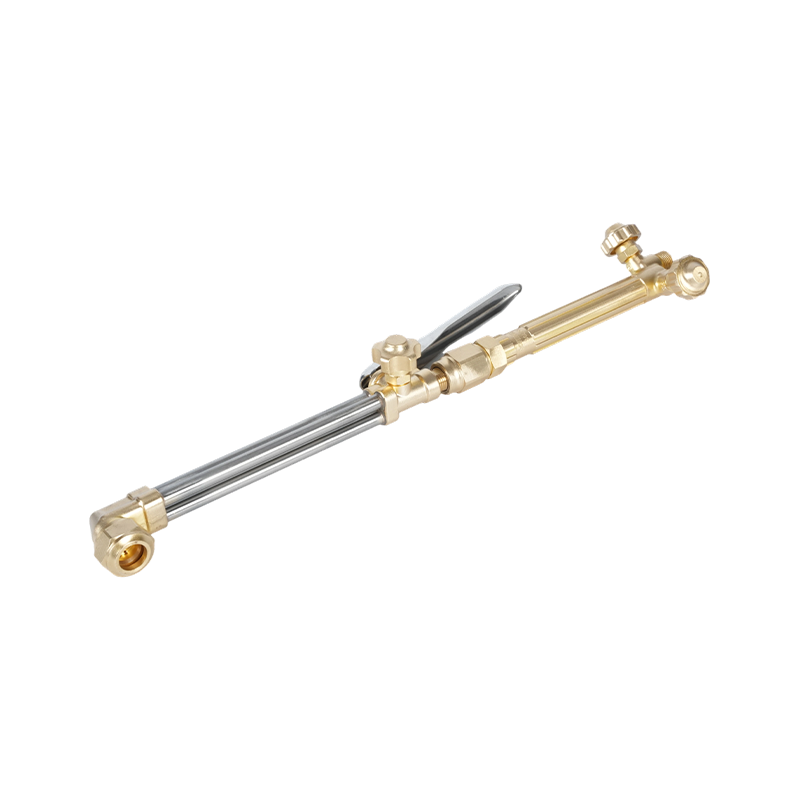
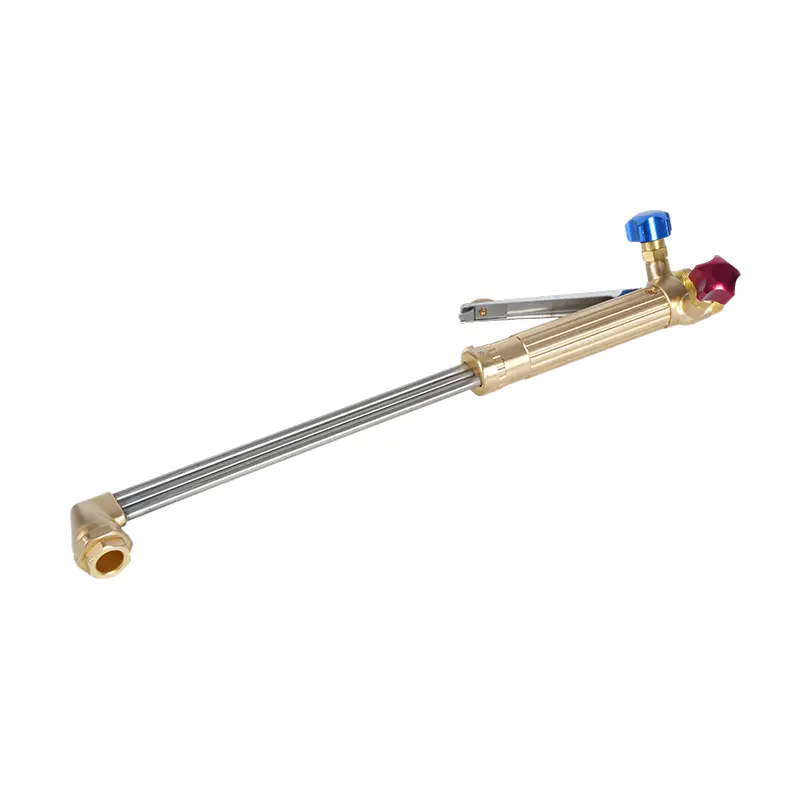
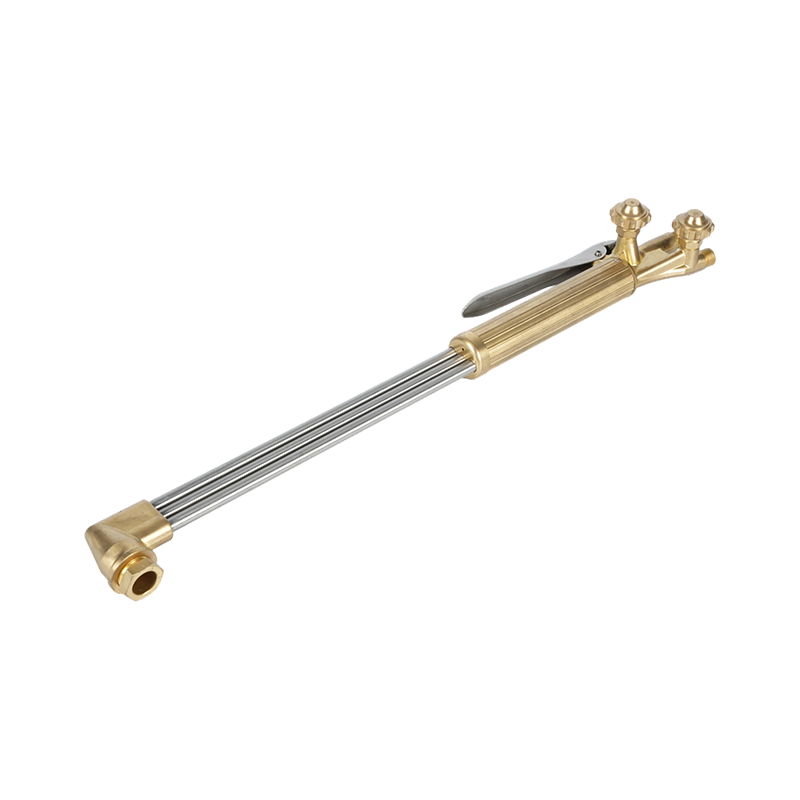 B400 Ağır Hizmet El Tipi Oksijen Asetilen Kesme Torcu Aşınmış bir uç veya basınç ayarı kesim kalitesini etkilediğinde, bu ağır hizmet tipi torç istikrarlı gaz akışı, dövme pirinç dayanıklılığı ve 300 mm kesme kapasitesi sağlar. Ürünü Görüntüle →
Ucunuz için Regülatör Basınçlarını Ayarlayın
Basınçları, torç valfleri kapalıyken regülatör ayar vidalarıyla ayarlayın ve bunları göstergelerde onaylayın. Asetilen, elle kesme için genellikle 3 ila 6 psi olmak üzere düşük kalır ve asla 15 psi'yi aşmamalıdır. Oksijen genellikle uç boyutuna ve plaka kalınlığına bağlı olarak 20 ila 40 psi arasında çalışır.
| Uç boyutu | Plaka kalınlığı | Asetilen basıncı | Oksijen basıncı |
|---|---|---|---|
| 0 | 1/8 ila 1/4 inç (3 ila 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 ila 1/2 inç (6 ila 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 ila 3/4 inç (12 ila 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 ila 1-1/2 inç (20 ila 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 ila 3 inç (40 ila 75 mm) | 6 psi | 40 psi |
Grafiği bir başlangıç noktası olarak kabul edin. Ağır cüruf ortaya çıkarsa, bunun sorumlusu otomatik olarak basınç değildir; uç durumu ve seyahat hızı da aynı derecede olasıdır.
Alevi Arındırın, Işıklandırın ve Ayarlayın
Yakmadan önce her hortumu ayrı ayrı temizleyin. Bir torç valfını iki veya üç saniye açın, kapatın ve diğer tarafta aynı işlemi tekrarlayın. Bu, havayı hatlardan dışarı iter, böylece ilk alev tahmin edilebilir olur.
Asetilen şamandıra valfını yaklaşık sekizde bir ila çeyrek tur kadar açın ve bir vurucuyla gazı yakın. Kurum ve sıçrayan alev kayboluncaya kadar asetileni artırın. Asetilen tüpünün valfini bir buçuk turdan fazla açık bırakmayın, böylece hızlı bir şekilde kapatılabilir ve oksijen tüpü valfini, valf arka konumuna oturacak şekilde tamamen açın.
Daha sonra, iç koni keskinleşip belirginleşene ve tüylü asetilen kuyruğu kaybolana kadar oksijeni yavaşça verin. Bu nötr bir alevdir ve çeliğin kesilmesi için ortamdır.
Üç alev ayarı
- Karbürleme: İç koninin ötesinde yumuşak bir tüy ile aşırı asetilen. Yavaş ön ısıtma ve karbon biriktirme eğilimi.
- Nötr: keskin iç koni, tüy yok. Yumuşak çelik için standart kesme alevi.
- Oksitleyici: tıslamalı kısa bir iç koni. Hızlı bir şekilde ısı ekler ancak dikkatsiz kullanıldığında kireçlenme ve pürüzlü kenarlar oluşmasına neden olur.
Kesme: Ön Isıtma, Delme ve Seyahat
Ucu plakaya dik olarak yüzeyin yaklaşık 1/8 ila 1/4 inç yukarısında tutun ve kenarı parlak turuncu-kırmızı yanana kadar önceden ısıtın. Oksijen koluna tamamen basın ve sabit bir elle kesime doğru ilerleyin. Oksijen jeti o andan itibaren işi yapar.
Plakanın içinde başlayan bir kesim için, ucu açılandırın, küçük bir noktayı önceden ısıtın, ardından hamlacı düzleştirmeden ve devam etmeden önce nokta yanana kadar oksijeni yavaşça açın.
Seyahat hızı ses ve kıvılcımlarla değerlendirilir. Sabit bir tıslama, düz bir çizgi halinde çıkan kıvılcımlar ve ucun altında temiz bir çentik, hızın doğru olduğu anlamına gelir. Çok hızlı, altta eksik bir kesme ve sürükleme çizgileri bırakır. Çok yavaş, plakanın aşırı ısınmasına, üst kenarın yuvarlanmasına ve ağır cüruf oluşmasına neden olur.
El fenerleri kabaca 1/4 ila 2 inç (6 ila 50 mm) çeliği rahatça işler. Daha ağır plakanın daha büyük bir uca ve daha uzun bir ön ısıtmaya ihtiyacı vardır ve yaklaşık 4 inç'in üzerinde elle kesme, teknikten çok sabır testi haline gelir.
Okuma Kesim Kusurları
Çoğu elle kesme kusurunun birden fazla olası nedeni vardır, ancak çentikteki desen onu hızla daraltır.
| Ne görüyorsun | Olağan neden | Ne ayarlanmalı |
|---|---|---|
| Kesim alttan kısa durur | Çok hızlı yolculuk yapın veya oksijen basıncı çok düşük | Yavaşlayın, uç boyutunu ve oksijen ayarını doğrulayın |
| Ağır üst cüruf, yuvarlatılmış üst kenar | Çok yavaş ilerleme, aşırı büyük uç, çok fazla ön ısıtma | Seyahat hızını artırın, daha küçük bir uç takın |
| Plakanın altına sıkışan sıkı cüruf | Çok hızlı yolculuk yapın, oksijen akışı düşük, uç çok küçük | Oksijeni artırın, ilerleme hızını azaltın, bir uç boyutu artırın |
| Düzensiz, geniş çentik | Aşınmış veya kirli uç, yanlış ayırıcı, hasarlı koltuk | Ucu temizleyin veya değiştirin ve ayırıcıyı sıfırlayın |
| Geri tepme veya patlama | Uç aşırı ısınmış, uç işe temas ediyor, gevşek uç somunu | Ucu soğutun, somunu sıkın, basınçları yeniden kontrol edin |
Doğru Sırayla Kapatma
Önce torç üzerindeki yakıt valfini, ardından torç üzerindeki oksijen valfini, ardından da silindir valflerini kapatın. Her iki gösterge de sıfırı gösterene kadar her hortumdaki kalan basıncı boşaltmak için torç valflerini birer birer açın, ardından torç valflerini tekrar kapatın.
Her iki regülatör ayar vidasını serbestçe dönene kadar geri çekin ve basınç göstergelerinin üzerine geri kayma olmadığından emin olun. Hortumları kıvırmadan sarın, torcu vanaları kapalı olarak saklayın ve kıyafeti asla gece boyunca basınç altında bırakmayın.
İsteğe Bağlı Olmayan Güvenlik Kuralları
Asetilen kesiminin kısa bir katı kurallar listesi vardır ve bunlar, başarısızlık modunun bozuk bir kesimden ziyade bir geri dönüş olması nedeniyle mevcuttur:
- Hem oksijen hem de yakıt hatlarına geri tepme önleyiciler takın ve bunları ömür boyu bağlantı parçaları olarak değil, servis parçaları olarak kullanın.
- Asla 15 psi asetileni aşmayın ve silindir dik dururken saatte silindir içeriğinin yaklaşık yedide birinden fazlasını çekmeyin.
- Yağ, gres ve hidrolik sıvısını oksijen bağlantılarından ve hortumlarından uzak tutun.
- Yanmış metal ve kaplamalar ciddi dumanlar çıkardığından yalnızca havalandırma veya yerel emme ile kesin.
- Kibrit yerine forvet kullanın ve renkli gözlük veya yüz siperi kullanın.
- Yakıt veya bilinmeyen bir madde içeren varili, tankı veya boruyu temizliği belgelenmeden kesinlikle kesmeyin.
Kurulum kısayolları bu işin en az affedici kısmıdır. Mürettebata verebileceğiniz daha kapsamlı bir kontrol listesi için rehberimiz kesme meşalesi güvenlik önlemleri basılmaya ve bankın yanına asılmaya değer.
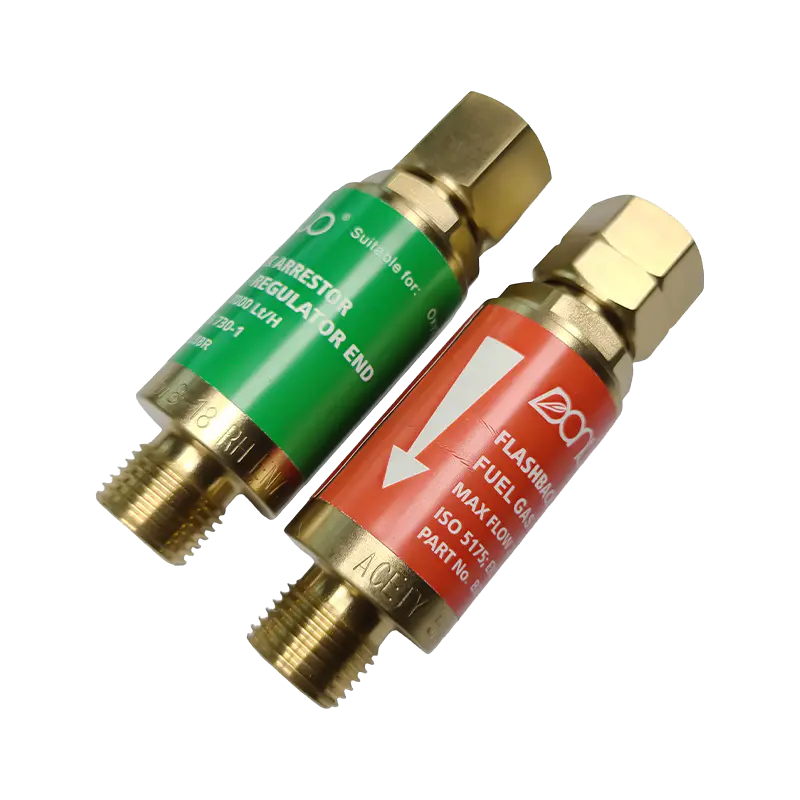 B288 Serisi Oksi Asetilen Flashback Tutucu Kurulum kısayolları riskli olduğunda bu tutucu, birden fazla bağlantı modeliyle geri dönüşleri ve ters gaz akışını önler. Ürünü Görüntüle →
Kesimi Değiştiren Uçlar, Nozullar ve Yedek Parçalar
Uç seçimi, kesim kalitesi üzerinde en büyük etkiye sahip en küçük karardır. Asetilen uçları propan uçlarından farklı bir şekilde yapıldığından ve temiz bir şekilde değiştirilmeyeceğinden, deliğin ilk olarak plaka kalınlığına uyması gerekir ve ikinci olarak uç ailesinin de yakıt gazıyla eşleşmesi gerekir.
Asetilen kesici uçlar, tek parçalı bir gövdede düz delikli bir delik taşır ve öngörülebilir bir şekilde aşınır. Delik genişlediğinde veya yüzey aşındığında, geçen ay işe yarayan aynı basınç ayarlarıyla bile oksijen tüketimi artıyor ve çentik genişliyor. Doğru uç temizleyiciyle temizlik yapmak ve rafta yedek bir set bulundurmak, kesikle mücadele etmekten daha ucuzdur.
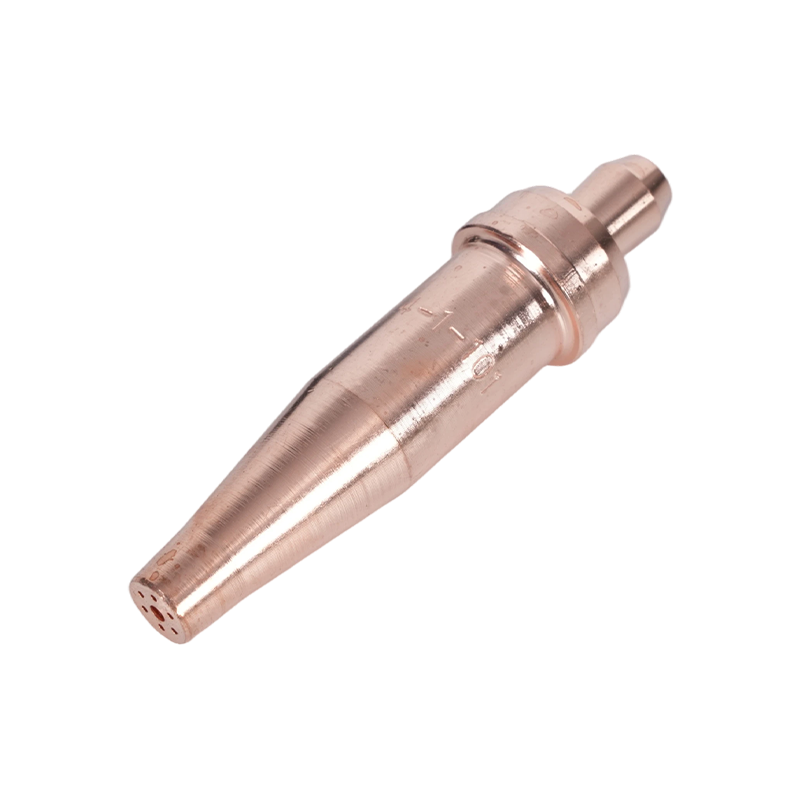 1-101 Serisi Asetilen Torç Uçları Aşınmış uçlar çentikleri genişletip oksijen kullanımını artırdığında, bu asetilen uçlar 76 mm uzunluk, 5-200 mm aralık ve geniş torç uyumluluğu sunar. Ürünü Görüntüle →
Sıra aslında hiçbir zaman değişmez: inceleyin, uç için tabloya basınç ayarlayın, boşaltın, asetileni yakın, alevi nötr konuma getirin, turuncuya ön ısıtma yapın, sabit hareketle kesin ve ardından sırayla kapatın. Temiz uçlara sahip, bakımlı bir kıyafet, işin çoğunu, elleriniz herhangi bir şey yapmadan önce halleder.
Bir torç gövdesini, kolunu veya ucunu kestiğiniz gazla eşleştirme konusunda yardıma ihtiyacınız varsa veya bir mağaza veya bayi programı için miktarlar ve teslim süreleri istiyorsanız, ekibimiz seçenekler konusunda size yol gösterebilir .