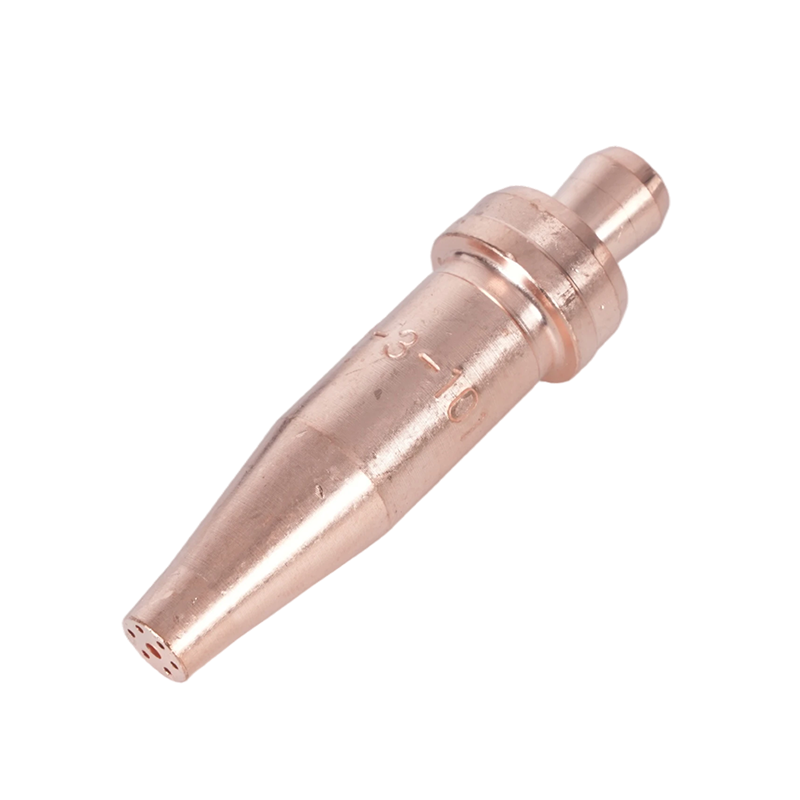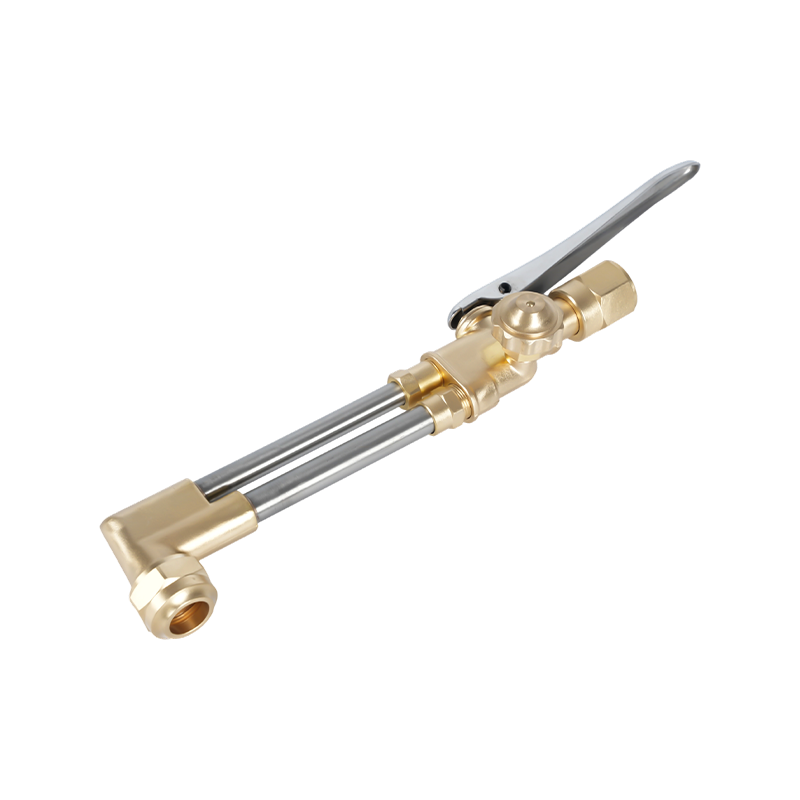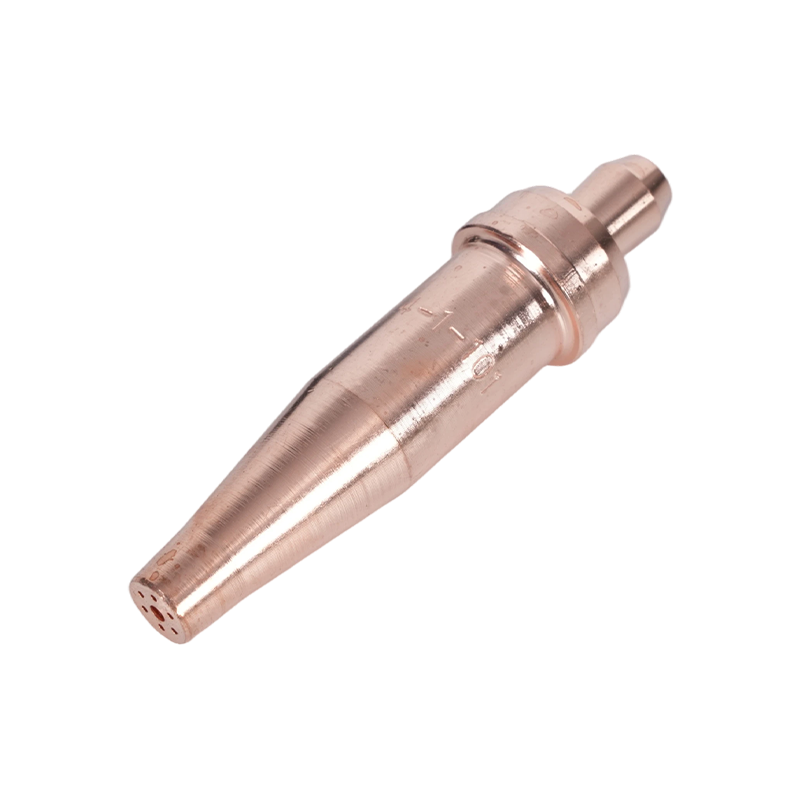
Yaklaşık 28 psi oksijen ve 4 psi asetilenden oluşan 1 numaralı uç, 6 mm'lik yumuşak çelik plakayı birkaç saniye içinde ayıracaktır. Aynı torçu hiçbir şeye dokunmadan 25 mm'lik plaka üzerinde çalıştırdığınızda kesim yarı yolda durur, çentik genişler ve birisi kenarı tekrar toleransa taşlayarak bulur.
Operatörle ilgili hiçbir şey değişmedi. Oksi-asetilen kesimi, kurulum kararlarının (uç boyutu, gaz basıncı, mesafe ve ilerleme hızı) torcu tutan elden daha fazla sonucu belirlediği birkaç metal işleme sürecinden biridir. Aşağıdaki kılavuz kurulum sırasını, uç ve basınç seçimini, alev ayarını, güvenlik donanımını ve kesimleri tekrarlanabilir hale getiren donanım seçeneklerini kapsar.
Kesim Kalitesine Gerçekte Nerede Karar Verilir?
Kesimi üç değişken kontrol eder: uçtaki oksijen jeti hızı, ön ısıtma ısı girişi ve ilerleme hızı. Üçünden ikisi alev yanmadan önce kilitlenir, bu nedenle "kötü kesen" bir torçta genellikle operatör sorunu yerine kurulum sorunu olur.
- Uç deliğinin durumu ve boyutu jet hızını ayarlar. Boyutuna göre raybalanan, düşürülen veya yanlış basınçta çalıştırılan bir uç, hızını kaybeder ve klasik kaba, soluk çentik bırakır.
- Regülatör ayarları ön ısıtmayı ve oksijen akışını kesmeyi ayarlar. Düşük oksijen basıncı yavaş ve eksik kesimlere neden olur; aşırı basınç türbülansa, geniş bir çentik ve sert cüruf yaratır.
- Kesim sırasında canlı olarak ayarlanan tek değişken ilerleme hızıdır. Düşeyin 10 ila 15 derece gerisinde açılı sürükleme çizgileri, hızın hemen hemen doğru olduğu anlamına gelir; neredeyse dikey gecikme çizgileri çok yavaş, düzleştirilmiş gecikme çizgileri ise çok hızlı anlamına gelir.
Kurulum Sırası: İşlem Sırası
Her seferinde aynı sırayla çalışın. "Arızalı bir torç" ile ilgili şikayetlerin çoğu, torçtan ziyade burada atlanan bir adımdan kaynaklanmaktadır.
- Bağlamadan önce kontrol edin: çatlak veya şişmiş hortum ceketi, hasarlı uç yuvası, aşınmış valf contası.
- Tozu dışarı atmak için her bir silindir valfini kısa süreliğine açın, ardından tekrar kapatın.
- Regülatörleri takın ve giriş somunlarını doğru boyutta bir anahtarla sıkın; asla pense veya boru anahtarı kullanmayın.
- Regülatör çıkışlarına veya torç girişlerine, tesis kodunuz hangisi gerektiriyorsa, geri dönüş önleyicileri veya ters akış çek valflerini takın.
- Hortumları doğru musluklara bağlayın ve bağlantı parçalarının sağ sol veya sağ diş çifti olduğundan emin olun.
- Silindir valflerini yavaşça açın. Asetilen tüpünü bir buçuk turdan fazla açmayın, böylece hızlı bir şekilde kapatılabilir.
- Çalışma basınçlarını torç valfleri açıkken ayarlayın, ardından kapatın.
- Her bağlantı noktasını sabunlu su veya sızıntı tespit sıvısıyla sızıntı testi yapın. Asla alevle.
- Tek kullanımlık çakmak veya kibritle değil, kıvılcım çıkarıcıyla yakın.
Uç Seçimi ve Gaz Basıncı
Uç boyutu öncelikle plaka kalınlığına göre eşleştirilir ve geri kalan her şey bundan sonra gelir. 6 mm dereceli bir uç, basınç artırılarak 25 mm'ye zorlanamaz; delik yeterli miktarda oksijeni geçiremez ve ekstra basınç, kesik yüzeyi aşındıran türbülansa dönüşür.
Bölge kalıpları da aynı derecede önemlidir. ABD tarzı bir torç yuvasına uyan bir uç, iplik yakın görünse bile Avustralya veya İngiliz model bir torç üzerine doğru şekilde oturmayacaktır. İki parçalı propan uçları ikinci bir fark daha ekler: ön ısıtma ve kesme delikleri ayrıdır, dolayısıyla tek parçalı asetilen uçlarıyla değiştirilemezler.
| Plaka kalınlığı | Tipik uç boyutu | Oksijen basıncı | Asetilen basıncı | Pratik not |
|---|---|---|---|---|
| 3 ila 6 mm | 0 veya 1 | 20 ila 25 psi | 3 ila 5 psi | Hızlı seyahat, kısa ön ısıtma |
| 6 ila 12 mm | 1 veya 2 | 25 ila 30 psi | 4 ila 6 psi | Sabit hız, çizgileri bile sürükleyin |
| 12 ila 25 mm | 2 veya 3 | 30 ila 40 psi | 5 ila 8 psi | Daha yavaş seyahat edin, cüruflara dikkat edin |
| 25 ila 50 mm | 3 veya 4 | 40 ila 50 psi | 7 ila 10 psi | Plaka kenarında delme |
| 50 ila 100 mm | 5 veya 6 | 50 ila 60 psi | 8 ila 12 psi | Yüksek oksijen akışı, iki aşamalı ön ısıtma |
Kesim başladıktan sonra, tablodan uzaklaşmak yerine tablodan ayarlama yapın. Tabanına cüruf kaynaklanmış yuvarlak bir üst kenar genellikle oksijen basıncının çok yüksek olduğu veya ilerlemenin çok yavaş olduğu anlamına gelir. Yumuşak, yapışkan cüruf hattı ve eksik geçiş genellikle basıncın çok düşük olduğu veya ilerlemenin çok hızlı olduğu anlamına gelir.
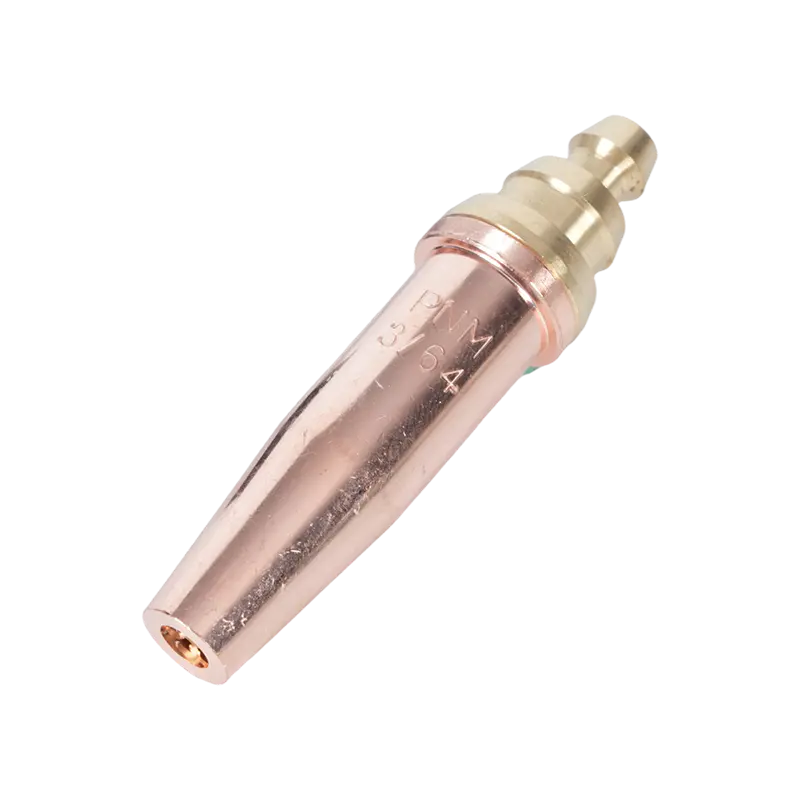
Uç bakımı mevcut en ucuz performans yükseltmesidir. Delikleri doğru uç temizleyiciyle temizleyin; asla matkap ucu veya kaynak teli kullanmayın ve ön ısıtma delikleri ovalleşen veya yuvası çizilen uçları değiştirin. Rehberimiz kesme torç ucunun seçimi, kurulumu ve bakımı temizleme rutinlerini ve sorun gidermeyi daha ayrıntılı olarak kapsar.
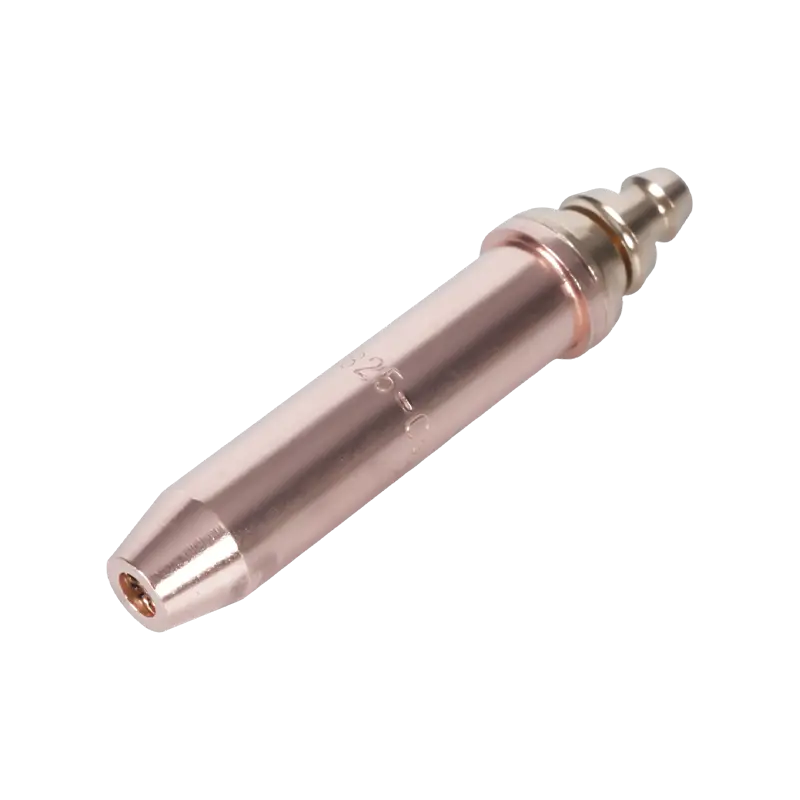
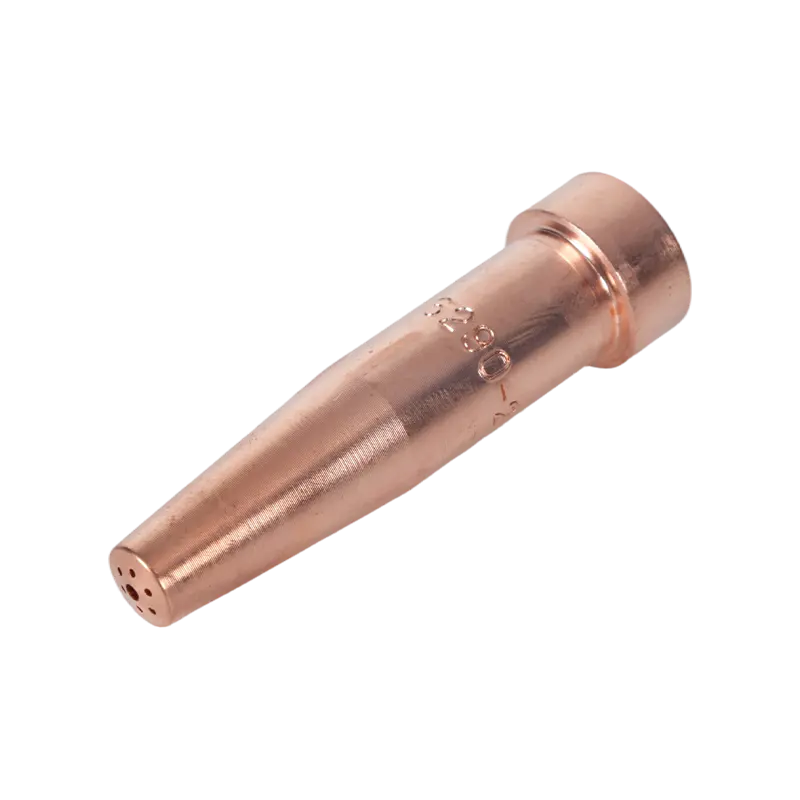 6290 Serisi Amerikan Tipi Torçlar için Asetilen Kesme Ucu Bu asetilen kesme ucu A735 ve A623 torçlara uyar ve 1–300 mm çeliği kapsar; asetilenin tercih edildiği ince plaka ve delme işleri için kullanışlıdır. Ürünü Görüntüle →
Asetilen veya Propan
20 mm ve üzeri levhalarda propan genellikle metre kesim başına maliyet açısından avantajlıdır. Daha ince plakalar, delme ve herhangi bir lehimleme veya ısıtma işi için asetilen daha iyi bir yakıt olmaya devam etmektedir.
- Asetilen, oksijende 3.100 santigrat dereceye yakın bir sıcaklıkta daha sıcak yanar ve daha hızlı ön ısıtma yapar; bu da ince plaka, delme ve kaynaklamaya uygundur.
- Propan daha düşük bir alev sıcaklığına sahiptir ancak kalın bölümleri tutan daha büyük bir ısı zarfına sahiptir ve silindir başına daha ucuzdur ve depolanması daha güvenlidir.
- Asetilen kabaca 15 psi'nin üzerinde kararsız olduğundan asetilen basınçları düşük kalır ve silindir valfi kuralı önemlidir.
- Propan, aynı kesim için gözle görülür derecede daha fazla oksijen tüketir, dolayısıyla oksijen yeniden doldurulması ana işletme maliyeti haline gelir.
- İki yakıtın farklı ipuçlarına ihtiyacı vardır. Bunları değiştirmek alev şeklini, ön ısıtma süresini ve kesim kalitesini değiştirir.
Alev Ayarı ve Kesim Tekniği
Önce asetileni yakın, ardından iç koni parlak, keskin bir şekilde tanımlanmış ve ucu yuvarlak hale gelinceye kadar oksijen ekleyin. Bu nötr alev, çoğu kesim tablosunun varsaydığı şeydir. Kısa, sivri uçlu bir oksitleyici alev bazı çelikleri daha hızlı keser ancak uçları aşındırır ve kesilen yüzeyi oksitler; uzun tüylü karbonlama alevi karbon ekler ve kesimi yavaşlatır, dolayısıyla genellikle belirli ısıtma işleri için kullanılır.
Ucu kabaca 90 dereceye kadar plakaya getirin, başlangıç noktasını donuk kiraz kırmızısına kadar önceden ısıtın, ardından kesme oksijen kolunu tamamen açın ve hareket edin. Ayırıcıyı 3 ila 5 mm arasında sabit tutun. Ucu plakanın üzerine sürmek plakayı aşırı ısıtır ve çentiği yıkar. Eğimli kesimler için, torcu hareket yönünde eğin ve eğimin düz kalması için hızı hafifçe azaltın.
Her Kuruluma Ait Güvenlik Donanımı
Geri tepme önleyiciler ve ters akış çek valfleri, yıllardır hizmette olan bir torçta çoğunlukla eksik olan iki öğedir. Bir çek valf, gazın geriye doğru akışını durdurur; Geri tepme önleyici ayrıca alev cephesinin hortumdan regülatöre ve silindire doğru ilerlemesini de durdurur. Regülatör çıkışındaki tutucular hortumu ve silindiri korurken, torç girişindeki tutucular operatörün ucunu korur. Çoğu site kodu her ikisini de gerektirir.
- Oksijen ve yakıt hortumları birbirinin yerine kullanılamaz; bölgeniz için doğru derece ve renk kuralını kullanın.
- Temizleme veya üfleme için asla basınçlı hava yerine oksijen kullanmayın.
- Çalışma alanını havalandırın; asetilen, propan ve oksijenin tümü operatörün etrafındaki havanın bileşimini değiştirir.
- Sıcak çalışma izninizde belirtilen süre boyunca, genellikle son kesimden 30 dakika sonra, yangını nöbet tutun.
- Her vardiyada hortumlarda yanık ve çatlak olup olmadığını kontrol edin; Üzerinden bir plaka geçen hortum, ortaya çıkmayı bekleyen bir sızıntıdır.
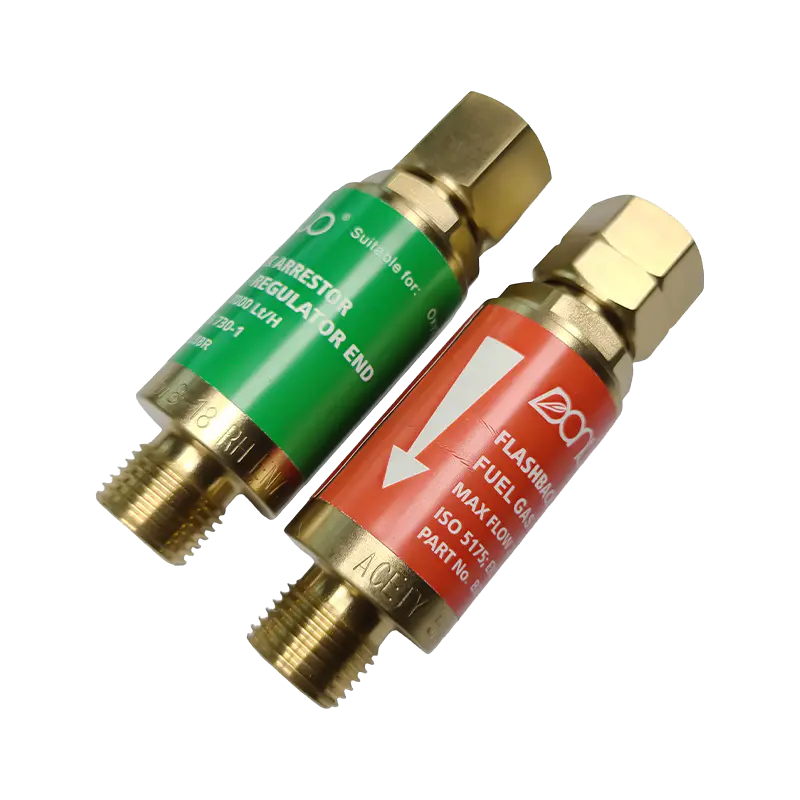 B288 Serisi Oksi-Asetilen Flashback Tutucu Genellikle eski torçlarda bulunmayan bu tutucu, oksijen ve gaz modellerinde oksi-asetilen kaynak ve kesme kurulumlarını geri tepme ve ters akıştan korur. Ürünü Görüntüle →
Torç Gövdesini ve Sapını İşe Eşleştirme
Torç donanımı göreve göre derecelendirilir: ağır, orta ve hafif. Uyumlu bir sapa sahip ağır hizmet tipi kesme ataşmanı, basıncı korur ve kalın levha üretim kesimi sırasında serin kalır. Hafif hizmet tipi bir sap, elde daha az ağırlıkla metal levha üzerinde aynı işi yapar, ancak 50 mm'lik levha üzerinde sürekli çalışmaya dayanamaz.
Bir el fenerinin mevcut düzene uyup uymayacağını üç ayrıntı belirler. ABD, Avustralya, İngiliz ve Japon modelleri farklı yuva ve iplik standartları kullandığından, bölge modeli uç, bağlantı ve sap uyumluluğunu belirler. Format da önemlidir: yalnızca aşınmış parça değiştirildiğinden bağlantı ve sap kombinasyonlarının bakımı daha ucuzdur, tek parça el fenerleri ise ara sıra kullanım için daha basittir. Malzeme, ısıya ve aşınmaya dirençli, dişleri iyi tutan pirinç gövdeler ve baş üstü işler için ağırlığı azaltan alüminyum kulplarla çalışma pozisyonunu takip eder.
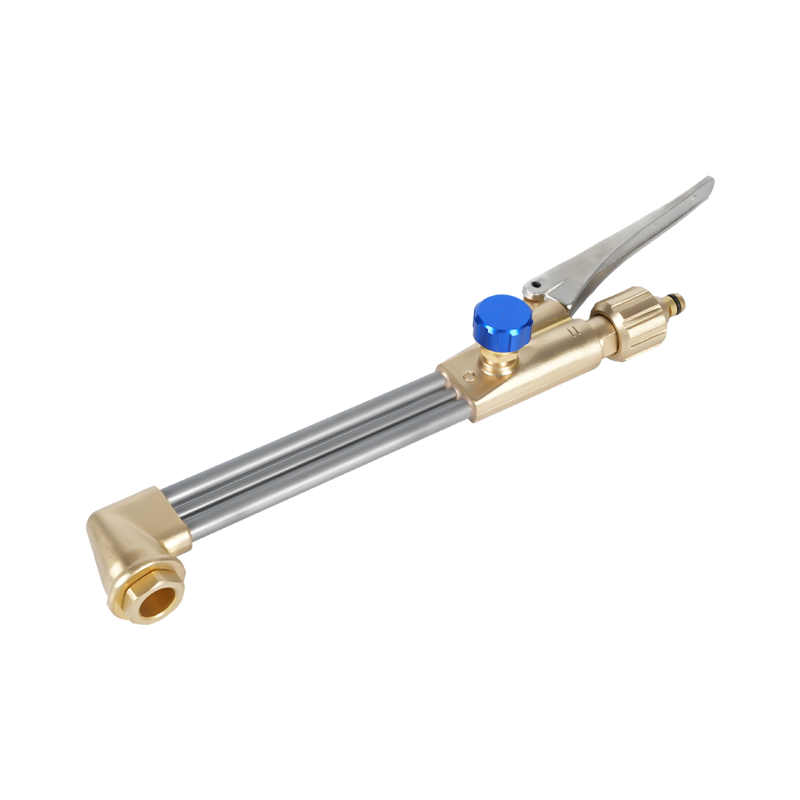
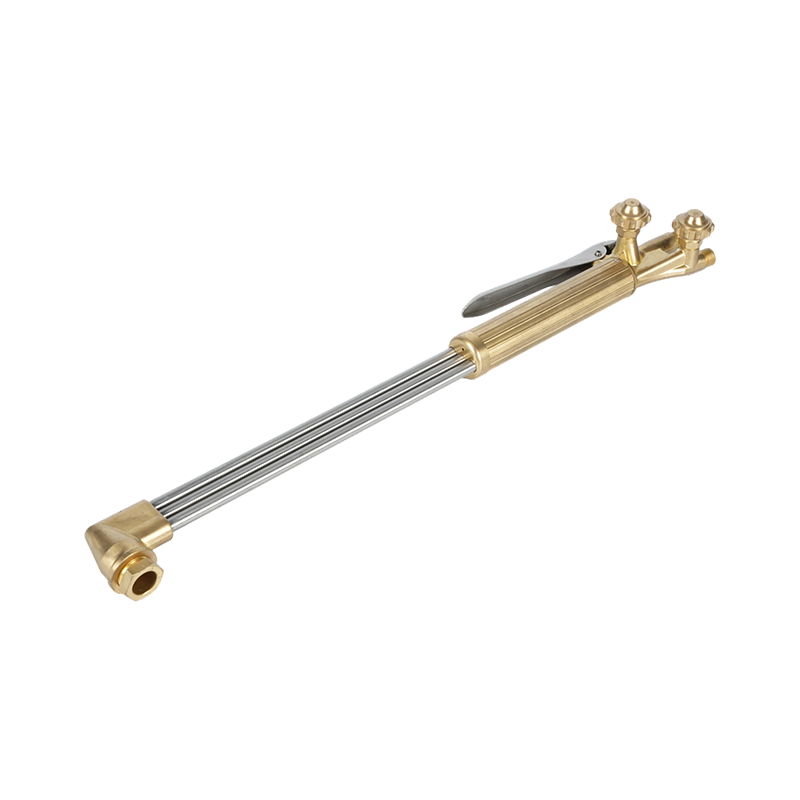 B400 Ağır Hizmet El Tipi Oksijen Asetilen Kesme Torcu 300 mm'ye kadar asetilen veya propan kesimi için, çift tüplü akışa ve dövme pirinç kafaya sahip, ağır hizmet tipi el tipi torç; takım elbise imalatı, gemi yapımı ve onarımı. Ürünü Görüntüle →
Meşalelerin, Uçların ve Yedek Parçaların Tedarik Edilmesi
Distribütörler ve imalatçılar için pratik sorular süreklilikle ilgilidir: Aynı uç serisi iki yıl içinde yeniden sipariş edilebilir mi, yataklar ve dişler partiden partiye tutarlı mı ve yedek parçalar kendi etiketiniz altında tedarik edilebilir mi? Kendi bünyesinde malzeme, kalıp yapımı, dövme, işleme ve test işlemlerini yürüten bir tedarikçi, bu toleransları koruyabilir ve ayrıca mevcut bir torçla hiçbir standart modelin uymadığı durumlarda müşteri çizimine göre parçalar üretebilir.
Uçları ve kulpları mevcut bir filoyla eşleştiriyorsanız veya bir OEM serisi planlıyorsanız çizimlerinizi ve diş spesifikasyonlarınızı bizim aracılığıyla gönderin. iletişim sayfası ve en yakın standart model veya özel bir seçenekle geri döneceğiz.