Oksi-Yakıt Kesim Nedir ve Güvenlik Neden Önce Gelir?
Oksi-yakıtla kesme, birkaç inç kalınlığındaki demirli metalleri kesebilen yüksek sıcaklıkta bir alev üretmek için bir yakıt gazını saf oksijenle birleştiren bir termal işlemdir. Mekanik kesme yöntemlerinden farklı olarak, oksi-yakıt elektrik gerektirmez, sahada veya atölyede çalışır ve ağır çelik levhaları, yapısal bölümleri ve boruları kesmenin en uygun maliyetli yollarından biri olmayı sürdürüyor; bu nedenle bir yüzyılı aşkın süredir imalat, inşaat, yıkım ve kurtarma operasyonlarının temel taşı olmuştur.
Oksi-yakıtla kesmeyi bu kadar güçlü kılan özellikler aynı zamanda yanlış kullanıldığında gerçekten tehlikeli olmasını da sağlar. Süreç, basınçlı yanıcı gazlar, saf oksijen, açık alev, erimiş metal cürufu ve kızılötesi radyasyonun tamamını operatörün yakınına yerleştirir. Yanma üçgenini (yakıt, oksijen ve ateşleme) anlamak ve üçünü de kontrol etmek, güvenli oksi-yakıt uygulamasının temelidir. Yanma üç unsurun tamamını aynı anda gerektirir; bunlardan herhangi birinin çıkarılması reaksiyonu durdurur. Oksijenle kesmedeki her güvenlik kuralı, bu üçgenin bir veya daha fazla tarafını yönetmek için mevcuttur.
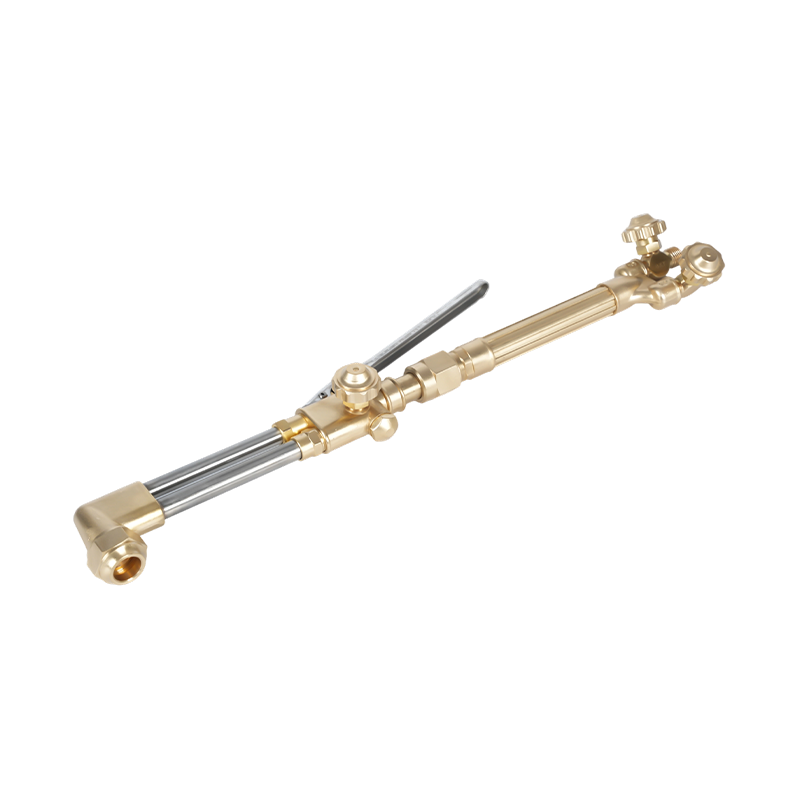
Bu kılavuz, kullanılan birincil yakıt gazlarını kapsar. meşaleleri kesme , alev özellikleri ve tehlike profilleri ve hangi yakıtın kullanıldığına bakılmaksızın geçerli olan temel güvenlik prosedürleri.
Oksijeni Anlamak: Yakıt Değil, Oksitleyici Ajan
Kritik ve sıklıkla yanlış anlaşılan bir nokta: Oksijen, oksi-yakıt kesiminde yakıt değildir; oksitleyici maddedir. Oksijen, yanma sırasında ısıyı açığa çıkarmak için yakıt gazıyla kimyasal olarak birleşir ve kesme torçunun merkezi deliğinden ayrı bir yüksek basınçlı oksijen jeti, aslında metalin yanmasına ve çentikten dışarı atılmasına neden olur.
Kesme uygulamalarında kullanılan saf oksijen, atmosferik havada bulunan %21'in çok üzerinde, %99,5 veya daha yüksek bir saflıkta sağlanır. Bu konsantrasyonlarda, normalde yanıcı olmayan malzemeler (gres, yağ, kauçuk ve bazı metaller dahil) patlayıcı bir şekilde tutuşabilir. Bu, oksijen tüpü ve regülatör kullanımıyla ilgili en önemli güvenlik ilkesidir: yağ ve gres hiçbir zaman oksijen ekipmanına, valfına veya bağlantı parçasına temas etmemelidir. Oksijen regülatör valfindeki eser miktardaki petrol yağı bile, silindir açıldığında şiddetli bir yangına veya patlamaya neden olabilir.
Oksijen tüpleri dik olarak saklanmalı, devrilmeye karşı emniyete alınmalı ve yakıt gaz tüplerinden en az 20 fit (6 metre) uzakta tutulmalı veya en az 5 fit yüksekliğinde yangına dayanıklı bir bariyerle ayrılmalıdır. Kullanım sırasında oksijen tüpü valflerini tamamen açın; kısmen açık bir oksijen valfi, koltukta aşınmayı hızlandıran ve sızıntı riskini artıran bir basınç farkı oluşturur.
Torç Kesme Gazı: Dört Temel Yakıt Seçeneği
Oksi-yakıtlı kesme torçları için yakıt seçeneklerinin büyük çoğunluğunu dört gaz oluşturur: asetilen, propan, propilen ve MAPP gazı. Her birinin farklı bir kimyasal bileşimi, alev sıcaklığı, BTU çıkış dağılımı, oksijen-yakıt oranı gereksinimi ve ilgili güvenlik profili vardır. Uygulama için doğru yanıcı gazın seçilmesi ve söz konusu gaza uygun ekipmanın kullanılması, hem performans hem de güvenlik açısından bir ön koşuldur.
Asetilen (C₂H₂): En Sıcak Alev, En Yüksek Risk
Asetilen, oksi-yakıtlı kesme için en yaygın kullanılan yakıt gazıdır ve oksi-yakıt kaynağına uygun tek yakıt gazıdır. Herhangi bir sıradan kesme yakıtı arasında en sıcak alevi yaklaşık olarak üretir. 3.160°C (5.720°F) , ısısının çoğunluğu (yaklaşık 507 BTU) iç alev konisinde yoğunlaşmıştır. Bu iç koni konsantrasyonu, asetilene yüksek delme hızını ve kesik kenarlarda minimum ısıdan etkilenen bölgeyi veren şeydir; bu da onu hassas kesim, ince ila orta plaka işleri ve kaynak kalitesinin kesilen konuların hemen yanında olduğu herhangi bir uygulama için tercih edilen seçenek haline getirir.
Ancak asetilen diğer yakıt gazlarından daha fazla güvenlik kısıtlaması taşır. Yukarıdaki basınçlarda kimyasal olarak kararsızdır. 15 PSI (1 bar) ; Daha yüksek basınçlarda asetilen, herhangi bir oksijen mevcut olmadan patlayarak ayrışabilir. Bu nedenle asetilen silindirlerinin içi boş değildir; asetileni çözen ve sabit tutan sıvı asetonla doyurulmuş gözenekli bir kütle ile doludurlar. Silindir yan yatırılırsa veya çok hızlı çekilirse sıvı aseton hortuma ve torca girerek alevin uçtan yanan solvent damlamasına neden olur.
Asetilen tüpünden güvenli çekilme oranı asla aşılmamalıdır saat başına silindirin toplam hacminin yedide biri. Bu oranın aşılması, gazla birlikte asetonun gözenekli kütleden dışarı çekilmesine neden olur. Asetilen aynı zamanda alevin torç ve hortumdan silindire doğru geriye doğru gittiği bir durum olan geri tepmeye de oldukça yatkındır. Asetilenle çalışırken hem yakıt hem de oksijen hatlarına geri tepme önleyiciler mutlaka takılmalıdır. Asetilen havadan daha hafiftir; sızıntı olması durumunda yükselir ve çatı boşluklarında birikebilir. Kendine özgü sarımsak benzeri kokusu, %2,5'lik alt patlama sınırına ulaşmadan çok önce, %2'nin altındaki konsantrasyonlarda tespit edilebilir.
Propan (C₃H₈): Ekonomik, Yüksek BTU, Daha Yavaş Delme
Propan, oksi-yakıt kesimi için en popüler alternatif yakıttır ve asetilene kıyasla önemli ölçüde daha düşük maliyeti, geniş bulunabilirliği ve daha basit depolaması nedeniyle değerlenir. Yaklaşık bir alev sıcaklığı üretir. 2,828°C (5,122°F) — asetilenden yaklaşık 600°F daha soğuk — ancak ayak küp başına yaklaşık 2.600 BTU gibi oldukça yüksek bir toplam kalorifik değere sahip. Kritik olarak, propan ısısının çoğunu dış alev konisi iç koni yerine. Bu, asetilenin yanma geometrisini tersine çevirir: propan, büyük kütlenin ön ısıtılmasında üstündür ve ısıtma ve bükme uygulamaları için oldukça verimlidir, ancak kesme için daha uzun ilk ön ısıtma süreleri gerektirir ve kesimin başlangıcında daha yavaş delme hızlarına neden olur.
Propan, asetilen için 1:1'e kıyasla yaklaşık 1:4 (bir kısım propan'a dört kısım oksijen) yakıt-oksijen oranı gerektirir. Bu daha yüksek oksijen talebi, propan kesme kurulumlarının oksijeni daha hızlı tükettiği anlamına gelir ve operatörlerin yüksek hacimli kesme işleri için silindir planlamasını hesaba katması gerekir. Propan havadan ağır olduğu için bir sızıntı durumunda zemin seviyesine iner ve alçak alanlarda, zemin drenajlarında ve bodrum katlarında gaz birikmesi riski oluşturur. Depolama alanları zemin seviyesinde havalandırılmalı ve tutuşma kaynaklarından uzak tutulmalıdır. Propan ekipmanı (regülatörler, hortumlar ve torç uçları) özellikle propan için derecelendirilmelidir; asetilen hortumları ve uçları birbirinin yerine kullanılamaz.
Propilen (C₃H₆): Orta Yol
Propilen, asetilen ve propan arasında bir performans pozisyonuna sahiptir. Alev sıcaklığı yaklaşık olarak değişir. 4.800°F ila 5.300°F ve fit küp başına yaklaşık 2.400 BTU toplam kalorifik değer sağlar. Propan gibi propilen de ısısının çoğunu dış konide iletir; ancak iç konide propandan daha yüksek bir BTU değeri vardır, bu da ona daha kısa delme süresi ve propandan çok asetilene daha çok benzeyen bir kesim profili sağlar. Propilen, tam yanma için yakıtın bir kısmı başına 3,5 kısım oksijen gerektirir; bu, propanın 4:1 oranından biraz daha verimlidir.
Propilen kesme uçları, asetilene kıyasla daha yavaş yanma oranını hesaba katmak için uç yüzünde 1/16 inçlik bir girinti ile tasarlanmıştır (asetilen için saniyede 13,5 fit, saniyede 29 fit). Propilen ile asetilen ucun kullanılması dengesiz, verimsiz bir alevle sonuçlanacaktır. Propilen genellikle asetilenden daha temiz yanan bir gaz olarak kabul edilir ve daha az cüruf üreterek yapısal kesmede kesim sonrası temizleme süresini azaltır. işler.
MAPP Gazı (Metilasetilen-Propadien): Özel Uygulamalar
Orijinal Dow Chemical formülasyonunun durdurulmasının ardından teknik olarak MPS (metilasetilen-propadien stabilize) olan MAPP gazı, propilene benzer bir alev sıcaklığı ve ayak küp başına yaklaşık 2.400 BTU toplam kalorifik değer üretir ve ısının çoğu ikincil konide yoğunlaşır. Parça yakıt başına 2,5 parça oksijen gerektirir. MAPP'ın diğer alternatif yakıtlara göre birincil avantajı, performansıdır. yüksek basınçlı daldırılmış kesme uygulamaları Basınç altındaki stabilitesinin ona anlamlı bir avantaj sağladığı su altı yıkımı gibi. Standart yüzey kesimi için MAPP, propilen veya propana kıyasla önemli bir performans avantajı sağlamaz ve genellikle daha pahalıdır. Günümüzde kullanımı büyük ölçüde küçük parçaların ısıtılması, sert lehimlenmesi ve özel su altı çalışmaları ile sınırlıdır.
Bir Bakışta Yakıt Gaz Karşılaştırması
| Gaz | Alev Sıcaklığı (°F) | Toplam BTU/CF | Tepe Isı Bölgesi | O₂:Yakıt Oranı | En İyi Kullanım |
|---|---|---|---|---|---|
| Asetilen | ~5.720 | 1.470 | İç koni | 1:1 | Hassas kesim, kaynak, onarım |
| Propan | ~5,122 | 2.600 | Dış koni | 4:1 | Isıtma, bükme, hurda kesme |
| Propilen | 4.800–5.300 | 2.400 | Dış koni | 3.5:1 | Genel kesim, daha temiz yüzey |
| HARİTA / MPS | ~5.300 | 2.400 | Dış koni | 2,5:1 | Su altında kesme, sert lehimleme |
Silindir ve Regülatör Güvenliği: Oksi-Yakıt Güvenliğinin Temeli
Oksi-yakıt olaylarının çoğu torç ucundan değil, basınçlı gazın uygun olmayan şekilde kullanılmasının sızıntılara, yangınlara ve ciddi arızalara yol açtığı silindir ve regülatör seviyesinden kaynaklanır. Hangi yakıt gazının kullanıldığına bakılmaksızın aşağıdaki uygulamalar tartışılamaz.
Daima silindir etiketlerini okuyun. Silindirler evrensel olarak renk kodlu değildir; tedarikçiler silindirleri herhangi bir renge boyayabilir. Hiçbir zaman bir silindirin içeriğini yalnızca renge göre varsaymayın. Her silindir bir Birleşmiş Milletler kimlik numarası taşır: Oksijen için UN 1072, asetilen için UN 1001, propan için UN 1978 ve propilen için UN 1077. Silindirin okunabilir etiketi yoksa kullanmayın.
Silindirleri ayrı olarak saklayın. Yakıt gazı ve oksijen tüpleri birbirinden en az 20 feet uzakta veya yangına dayanıklı bir duvarla ayrılmış olarak depolanmalıdır. Her ikisi de dik olarak saklanmalı ve devrilmeyi önlemek için sabit bir yapıya sabitlenmelidir. Asetilen silindirleri her zaman dik kalmalıdır; eğer bir silindir yan duruyorsa, onu dik tutun ve gazı çekmeden önce asetonun gözenekli kütleyi yeniden doyurmasına izin vermek için kullanımdan önce en az bir saat dinlenmesine izin verin.
Her kullanımdan önce regülatörleri kontrol edin. Regülatör valflerini, yuvalarını ve dişlerini yağ, gres, pislik ve fiziksel hasar açısından kontrol edin. Kirlenmiş herhangi bir bileşene kullanımdan önce profesyonel bakım uygulanmalıdır. Oksijen tüpü valfini açarken, regülatörün önünde değil, yan tarafta durun ve valfi tamamen açın. Asetilen için, tüp valfini bir turun dörtte üçünden fazla açmayın; bu, acil bir durumda valfin hızlı bir şekilde kapatılmasına olanak tanır. Alternatif yakıt vanaları tamamen açılabilir.
Her seanstan önce basınç sızıntısı testi yapın. Regülatörler takılıyken oksijeni 10 PSI'ye ayarlayın ve silindir valfini kapatın. Her iki göstergeyi de iki ila üç dakika izleyin; Herhangi bir basınç düşüşü, torcu yakmadan önce bulunması ve onarılması gereken bir sızıntıyı gösterir. Bağlantı parçaları ve bağlantılardaki sızıntıları bulmak için sabunlu su solüsyonu kullanın (asla açık alev kullanmayın). Yakıt gazı tarafı için testi tekrarlayın.
Hortum, Torç ve Uç Güvenlik Prosedürleri
Oksi yakıt hortumları, tehlikeli çapraz bağlantıları önlemek amacıyla tasarım gereği renk kodlu ve dişli kodludur. Asetilen (ve diğer yakıt gazı) hortumları kırmızıdır ve sol taraftaki dişleri kullanır bağlantı somunu boyunca işlenmiş bir oluk ile tanımlanabilir. Oksijen hortumları yeşildir ve sağ taraftaki dişleri kullanır oluk olmadan. Bu mühendislik koruması, doğru bağlantıların tersten yapılamayacağı anlamına gelir; ancak yalnızca operatörün her gaz için doğru, değiştirilmemiş hortumları kullanması gerekir. Asla asetilen hortumlarını propan veya diğer alternatif yakıtlarla değiştirmeyin; Propan, asetilen dereceli hortumların iç astarını kimyasal olarak bozar, pul pul dökülmesine ve potansiyel olarak torç ucunu veya regülatörünü tıkamasına neden olur.
Herhangi bir meşaleyi yakmadan önce her iki hortumu da bağımsız olarak boşaltın. Regülatörü yaklaşık 5 PSI'ye ayarlayın, gazın akmasını ve hava veya kirletici maddeleri dışarı atmasını sağlamak için torç valfını kısa süreliğine açın, ardından valfi kapatın. Temizleme, hortumda ateşleme sırasında geri tepmeye neden olabilecek karışık gaz cebi riskini ortadan kaldırır.
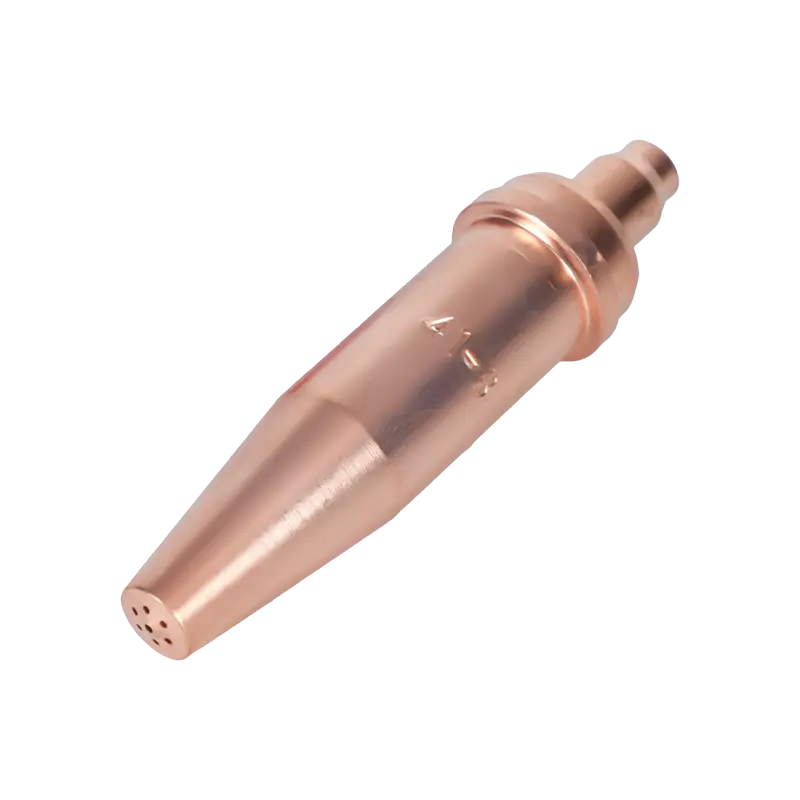
Her kullanımdan önce torç uçlarını kontrol edin. Asetilen uçları düz veya hafif içbükey bir uç yüzüne sahiptir. Alternatif yakıt uçları kademeli olarak girintilidir - propilen 1/16", MAPP 1/32", propan ve doğal gaz 3/32". Yakıt gazı için yanlış ucun kullanılması alev geometrisini, verimliliği ve stabiliteyi değiştirir. Kirli veya tıkanmış uçları özel uç temizleyicilerle temizleyin; deliği genişletebilecek tel veya matkap uçlarını asla kullanmayın.
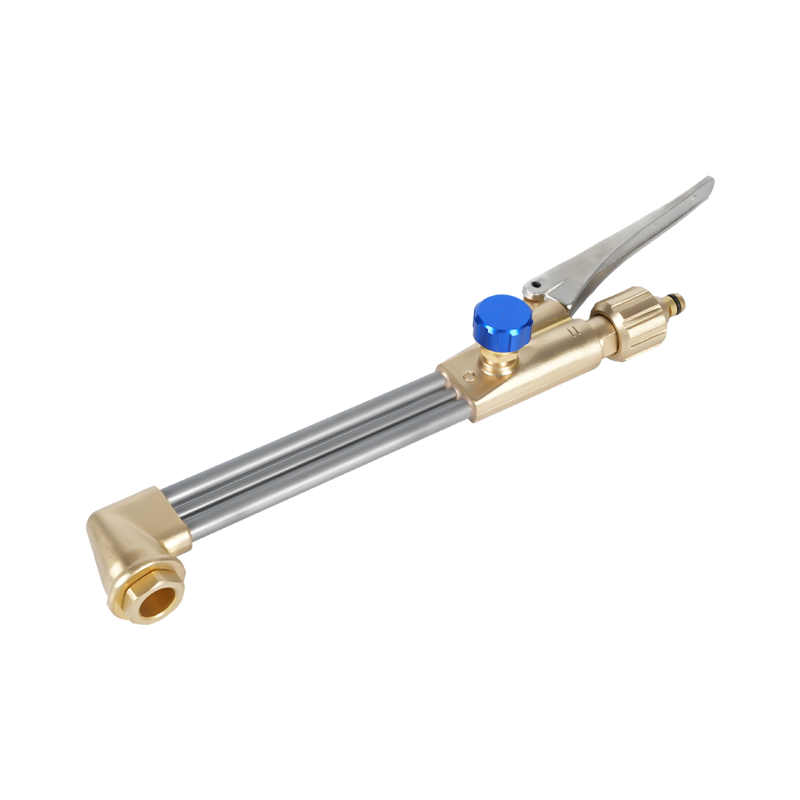
Meşaleyi ateşlemek için her zaman bir sürtünme kıvılcımı çakmağı kullanın; asla kibrit, bütan çakmağı veya açık alev kullanmayın. Önce yakıt valfını açın (yaklaşık çeyrek tur), hemen ateşleyin, ardından nötr aleve ayarlamak için yavaş yavaş oksijen verin. İç koninin tüylenme olmadan ve aşırı oksijen bulanıklığı olmadan iyi tanımlandığı nötr bir alev, standart kesme alevidir. Karbürleme (fazla yakıt) alevi yetersiz oksijeni gösterir; oksitleyici alev (aşırı oksijen) daha küçük, sivri bir iç koni oluşturur ve çoğu metalde kesime oksitler kattığı için bundan kaçınılmalıdır.
Geri Tepme, Geri Tepme ve Acil Durum Müdahalesi
İki farklı torç arızası, anında tespit ve müdahale gerektirir. bir geri tepme genellikle yüksek bir patlama sesinin eşlik ettiği, alevin meşale ucuna doğru anlık bir geri çekilmesidir. Çoğunlukla ucun iş parçasına dokunması, yanlış basınçta çalıştırılması veya ucun kirli olması nedeniyle oluşur. Çoğu durumda alev kendiliğinden söner ve uç soğuyup incelendikten sonra yeniden yakılabilir. Geri tepme, küçük bir sıkıntı değil, bir uyarı işaretidir; düzeltilmediği takdirde daha da büyüyebilecek bir duruma işaret eder.
A geçmişe dönüş durum çok daha ciddidir: alev torç gövdesinden geçerek hortumun içine, silindire doğru yanar. Geri tepme, torçtan gelen tiz bir ciyaklama veya tıslama sesiyle, torç gövdesinde uçta gözle görülür bir alev olmadan sürekli alevle veya alışılmadık derecede sıcak torç kollarıyla tanımlanabilir. Geri tepme durumunda: derhal oksijen üfleci valfını kapatın, ardından yakıt valfini kapatın. Önce yakıtı kapatmayın; oksijen akmaya devam ederken yakıtı çıkarmak alevi daha da geriye çekebilir. Her iki torç valfını kapattıktan sonra her iki silindir valfini de kapatın. Hasar olup olmadığını incelemeden önce tüm ekipmanın tamamen soğumasını bekleyin. Geriye dönüş yaşayan herhangi bir ekipmanı, profesyonelce incelenip sertifikalandırılana kadar yeniden kullanmayın.
Hem yakıt hem de oksijen hatlarındaki torç gövdesine veya regülatör çıkışlarına monte edilen geri tepme önleyiciler, geri tepmeyi hortumlara ve silindirlere ulaşmadan önce durdurmak için tasarlanmış çek valfler ve termal kesiciler içerir. Asetilen sistemleri için birçok yargı alanında zorunludurlar ve yakıt türüne bakılmaksızın tüm oksi-yakıt kurulumları için şiddetle tavsiye edilirler.
Kişisel Koruyucu Ekipman ve Çalışma Alanı Gereksinimleri
Oksi-yakıtla kesme, kıvılcımlar, erimiş cüruf, ultraviyole ve kızılötesi radyasyon, metal dumanları ve yanma yan ürünleri üretir. Kişisel koruyucu ekipmanlar bu tehlikelerin tümüne aynı anda yanıt vermelidir.
Göz ve yüz koruması tartışılamaz. Güvenlik gözlükleri üzerine takılan, kesim için uygun renk tonuna (yoğunluğa bağlı olarak oksijenle çalışma için genellikle 3 ila 6 arası renk) derecelendirilmiş filtre merceklerine sahip tam yüz kaynak koruması, hem gerekli optik korumayı hem de cüruf sıçramasına karşı koruma sağlar. İşlem, tekrarlanan korumasız maruz kalma nedeniyle kornea hasarına neden olmaya yetecek miktarlarda kızılötesi radyasyon üretir.
Vücudun korunması için sentetik yerine sıkı dokunmuş doğal elyaflar tercih edilir. Yün doğal olarak alev geciktiricidir; denim makul bir koruma sağlar. Sentetik kumaşlar (polyester, naylon, akrilik) kömürleşmek yerine erir ve yanık yaralanmalarını önemli ölçüde kötüleştirir. Deri veya aleve dayanıklı kaynak ceketi, deri eldivenler ve açıkta bağcıkları olmayan deri botlar, kesme işleri için uygun katmanlı korumayı sağlar. Kıvrık gömlek manşetlerinden, açık gömlek yakalarından ve kelepçeli pantolon paçalarından kaçının; bunlar düşen kıvılcım ve cüruf için toplama noktaları görevi görür.
Çalışma alanı her zaman iyi havalandırılmalıdır. Kaplamalı, galvanizli veya boyalı çeliğin oksi-yakıtla kesilmesi, temel malzemeye ve kaplamaya bağlı olarak çinko oksitler, kurşun bileşikleri ve diğer toksik yan ürünleri içeren metal dumanı üretir. Kaplamalı malzemeleri keserken yerel egzoz havalandırması veya en azından metal dumanına uygun bir solunum cihazı gereklidir. Herhangi bir kesme işlemi başlamadan önce çalışma alanı tüm yönlerde en az 35 fit (10 metre) yarıçapa kadar yanıcı malzemelerden temizlenmeli ve cüruf, kesme konumundan hemen görülemeyen yanıcı maddeleri tutuşturabileceğinden, kesme durduktan sonra en az 30 dakika boyunca bir yangın nöbetçisi yerinde kalmalıdır.