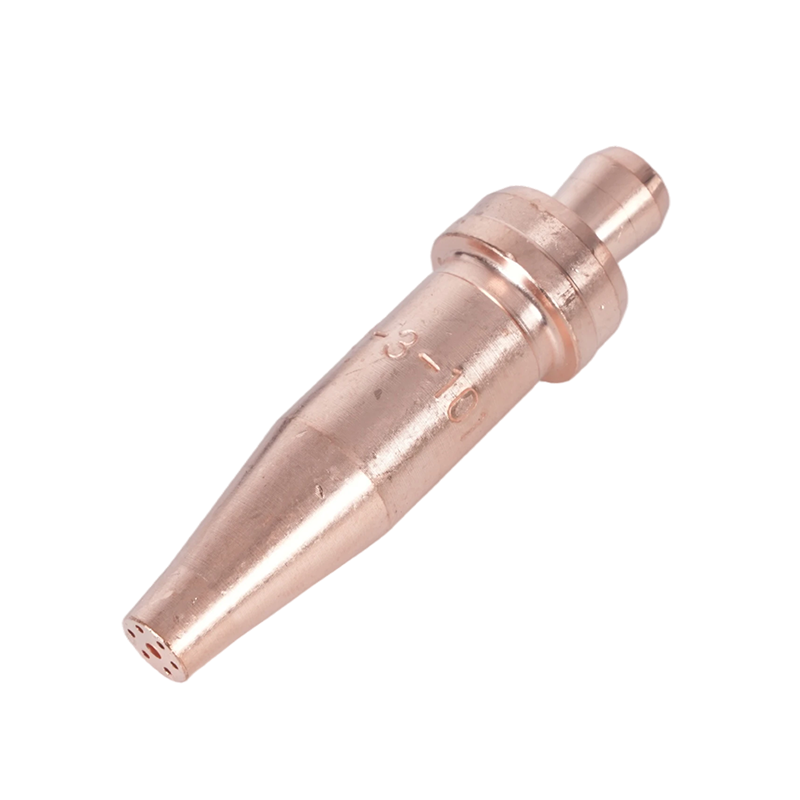
Herhangi bir imalatçıya oksi-yakıt kesme torcunun ne kadar ısındığını sorun; alevden mi, çelikten mi yoksa kesimin kendisinden mi bahsettiğine bağlı olarak farklı cevaplar duyacaksınız. Bunun doğrudan yanıtı, bir oksijen-asetilen alevinin iç konide kabaca 3,160°C'ye (5,720°F) ulaşması, oksijen-propan alevinin ise 2,828°C (5,120°F) civarında zirve yapmasıdır. Pratik cevap daha kullanışlıdır: Temiz bir kesim sağlayan sıcaklık daha düşüktür, çünkü oksi-yakıtla kesme, malzemeyi eriten alevle değil, oksijen-çelik reaksiyonuyla gerçekleştirilir.
Yakıt gazıyla alev sıcaklığı
Aşağıdaki sıcaklık değerleri nötr alev, kuru gazlar ve iyi durumdaki bir torç varsayar. Bunlar referans noktalarıdır; her saptaki her nozül için garanti edilen değerler değildir.
| Yakıt gazı | Oksijende maksimum alev sıcaklığı | Tipik kullanım |
|---|---|---|
| Asetilen | yaklaşık 3.160°C (5.720°F) | Kesme, kaynaklama, sert lehimleme; konsantre ısı |
| Propan | yaklaşık 2.828°C (5.120°F) | Kesme, ısıtma, kesme; daha büyük ön ısıtma |
| Propilen | yaklaşık 2.850°C (5.160°F) | Kesme, lehimleme; iyi denge |
| MAPP gazı | yaklaşık 2.900°C (5.250°F) | Lehimleme, kesme, lehimleme |
| Doğal gaz | yaklaşık 2.770°C (5.020°F) | Yüksek hacimli tesis kesimi |
Asetilen, konsantre ısı dağıtımında hala en üst sırayı koruyor. Propan daha geniş bir alanı önceden ısıtabilen ancak tepe sıcaklığını düşüren daha geniş bir alev üretir. Bu nedenle birçok mağazada her ikisi de bulunur: ince kesme ve kaynaklama için asetilen, ağır ön ısıtma ve genel üretim kesimi için propan.
İç koninin okunması
Nötr oksi-asetilen alevinin iç konisi en sıcak bölgedir. Torcu karbürleme alevinden nötr aleve ayarladığınızda iç koni keskin bir şekilde belirginleşir ve sıcaklık maksimuma yaklaşır. Yumuşak, düzensiz bir koni, karışımın doğru olmadığı ve gaz basıncı değişmese bile etkili kesme sıcaklığının düştüğü anlamına gelir.
Pratikte asetilen ve propan karşılaştırıldığında
Tablo, konsantre bir ısı kaynağına ihtiyaç duyulduğunda neden asetilenin kullanıldığını açıklamaktadır. Propanın maliyeti daha azdır ve daha yumuşak, daha büyük bir alev verir. Çelik levhayı kesmek için her iki gaz da işe yarayabilir, ancak uç tasarımı gaza uygun olmalıdır. Asetilen için boyutlandırılmış bir uç, propan için doğru alev yapısını üretmeyecektir ve bunun tersi de geçerlidir.
Kesme sıcaklığı neden alev sıcaklığı değil?
Oksi-yakıtla kesme çeliği eritmez. Düşük karbonlu çeliği ateşleme sıcaklığına getirmek için ön ısıtma alevini kullanır, ardından yüksek basınçlı oksijen akışını ısıtılmış bölgeye yönlendirir. Demir hızla oksitlenerek yüzeyin altında kesme işlemini sürdüren ısıyı açığa çıkarır.
Ön ısıtma ve oksijen akışının kesilmesi
Düşük karbonlu çelik için ön ısıtmanın yalnızca küçük bir bölgeyi kabaca 870°C ila 930°C'ye (1.600°F ila 1.700°F) getirmesi gerekir. Kesim oksijeni aktığında, oksidasyon reaksiyonu kesimin hareket etmesini sağlayan ısının çoğunu sağlar. Bu nedenle, alev tek başına aynı plakayı hızlı bir şekilde eritemese bile, bir kesme meşalesinin kalın plakayı kesebilmesinin nedeni budur.
Neden daha sıcak bir alev her zaman daha hızlı bir kesim değildir?
Çok sıcak bir alev, oksijen akışı temiz bir çentik oluşturamadan üst kenarı eritebilir. Sonuç, yuvarlatılmış bir üst kenar, ağır cüruf ve daha yavaş ilerleme hızıdır. Doğru yaklaşım, nötr bir alev ayarlamak, plaka kalınlığına göre doğru uç boyutunu kullanmak ve kesme oksijenini erime hattının ilerisinde tutacak bir hızda hareket etmektir.
Oksijen saflığı tavanı belirliyor
Oksi-yakıt kesimi için oksijen saflığı sıcaklık denkleminin bir parçasıdır. Endüstriyel kesme oksijeni normalde %99,5 veya daha iyidir. Saflık düşerse oksidasyon reaksiyonu yavaşlar, çentik düzensiz hale gelir ve kesim için daha fazla ön ısıtma gerekir. Bir torç doğru alev sıcaklığını gösterebilir ancak oksijen kaynağı kirlendiğinde yine de kötü şekilde kesilir.
Bu aynı zamanda oksi-yakıtla kesmenin neden düşük karbonlu çelik üzerinde iyi çalıştığını, ancak paslanmaz çelik veya alüminyum üzerinde işe yaramadığını da açıklıyor. Bu metaller aynı reaksiyonu sürdürmeyen oksitler oluşturur, dolayısıyla daha yüksek alev sıcaklığı bunların kesilmesini kolaylaştırmaz.
Pratik torç ve uç seçimi
Sıcaklık sayıları en çok ekipmana bağlandıklarında önemlidir. Yakıt gazı ısı tavanını belirler, ancak torç ucu bu ısının nereye iletileceğini ve alevin kesme koşulları altında ne kadar kararlı kalacağını kontrol eder.
Uç boyutu ve alev şekli
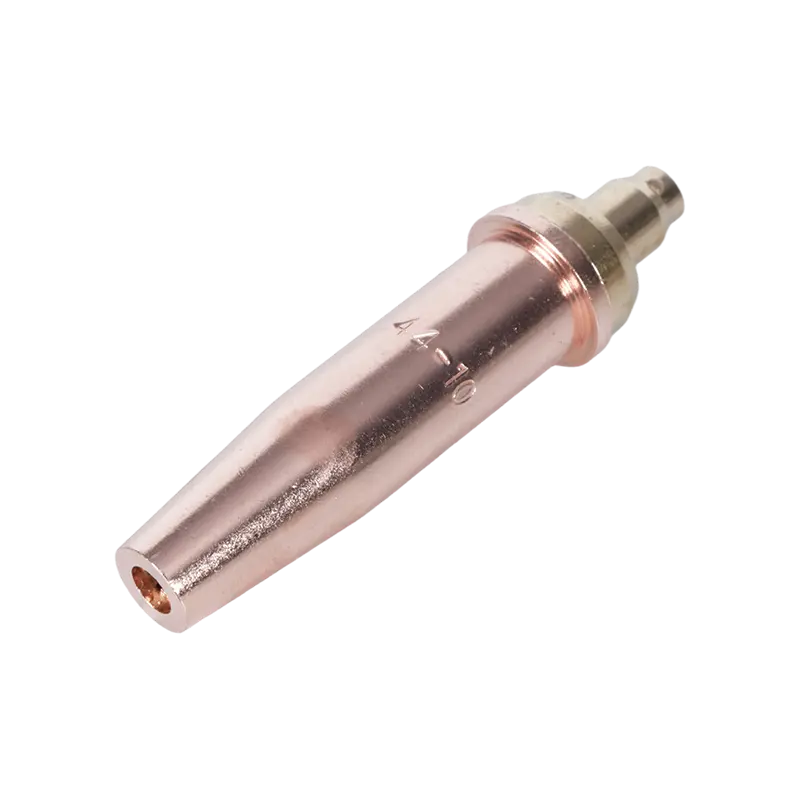
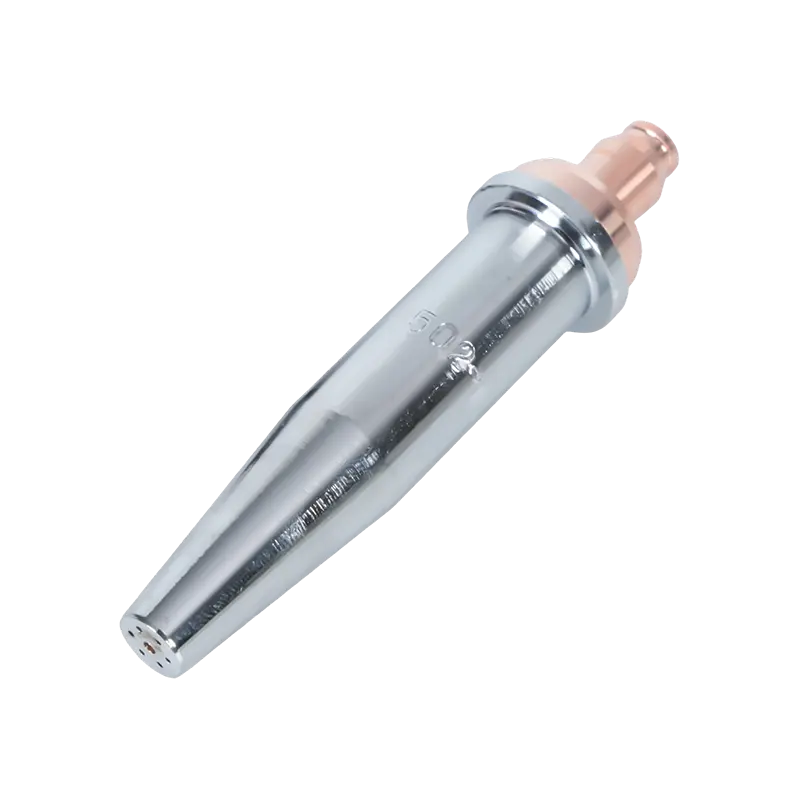
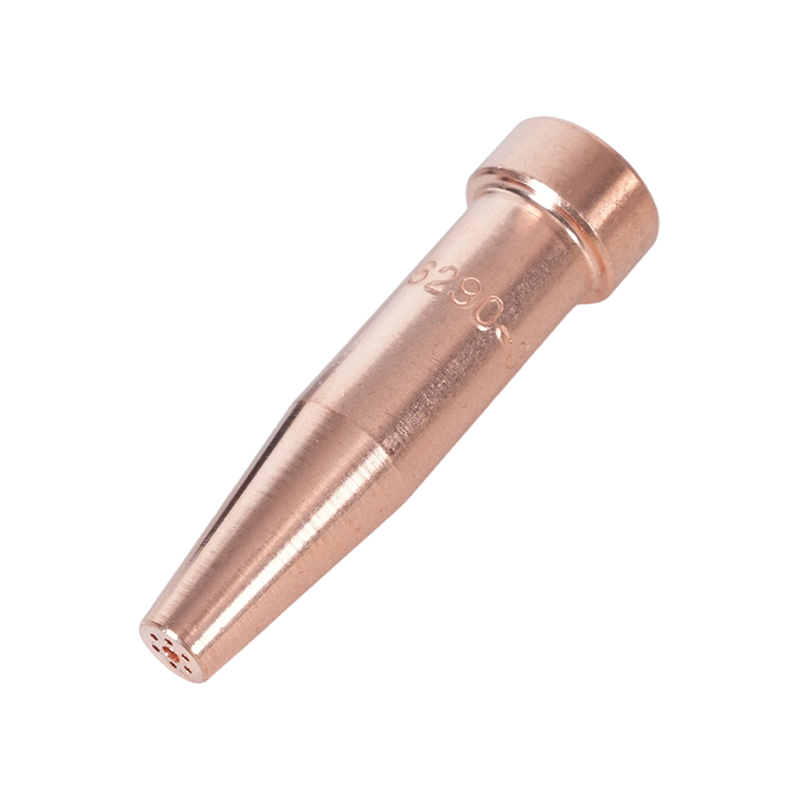
Uç seçimi, operatörlerin sıcaklık kontrolündeki farklılıkları ilk hissettiği yerdir. Uç çok küçükse, ön ısıtma alevi, ateşleme sıcaklığını kesimin ilerisinde tutmak için gereken ısı girdisinden yoksundur. Çok büyükse alev üst kenarı aşırı ısıtır ve çentiği genişletir. Amerikan tarzı torçlar için güvenilir bir başlangıç noktası, hem torç sapına hem de yakıt gazına uygun bir uçtur; Amerikan tarzı torçlar için 6290 serisi asetilen kesme uçları . Bu uçlar, kesme sıcaklığının ait olduğu yerde yoğunlaşmasını sağlayan iç koni stabilitesini korur.
 6290 Serisi Amerikan Tarzı Kesme Meşalesi İçin Asetilen Kesme Ucu Nozulu WELDMAN, Amerikan Tarzı Kesme Meşalesi Tedarikçisi ve Şirketi için Çin'in en iyi 6290 Serisi Asetilen Kesme Ucu Nozulu, Toptan 6290 Serisi... Ürünü Görüntüle →
Torç gövdesi ve görev derecesi
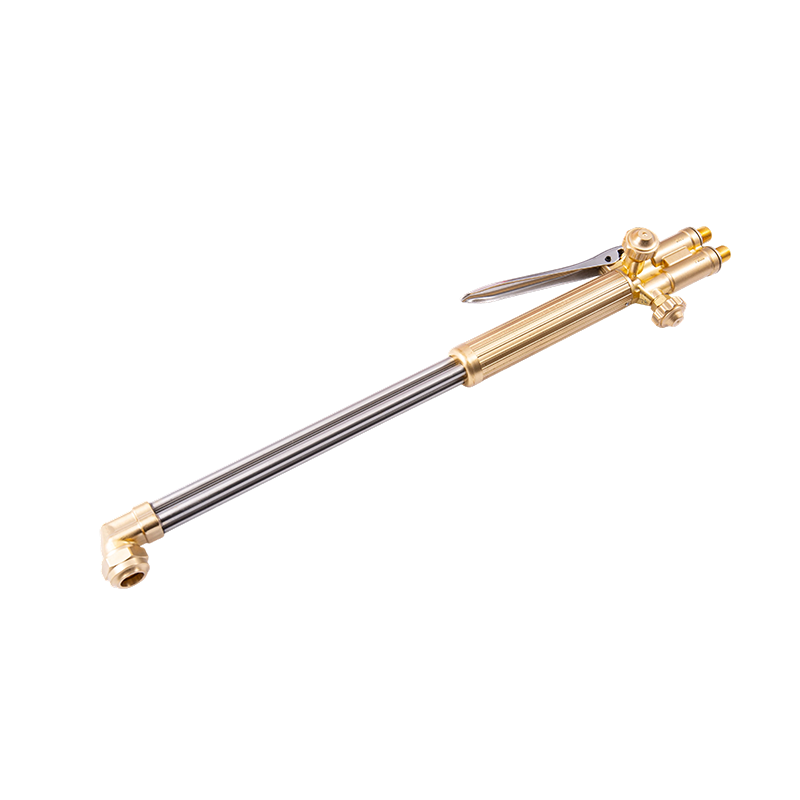
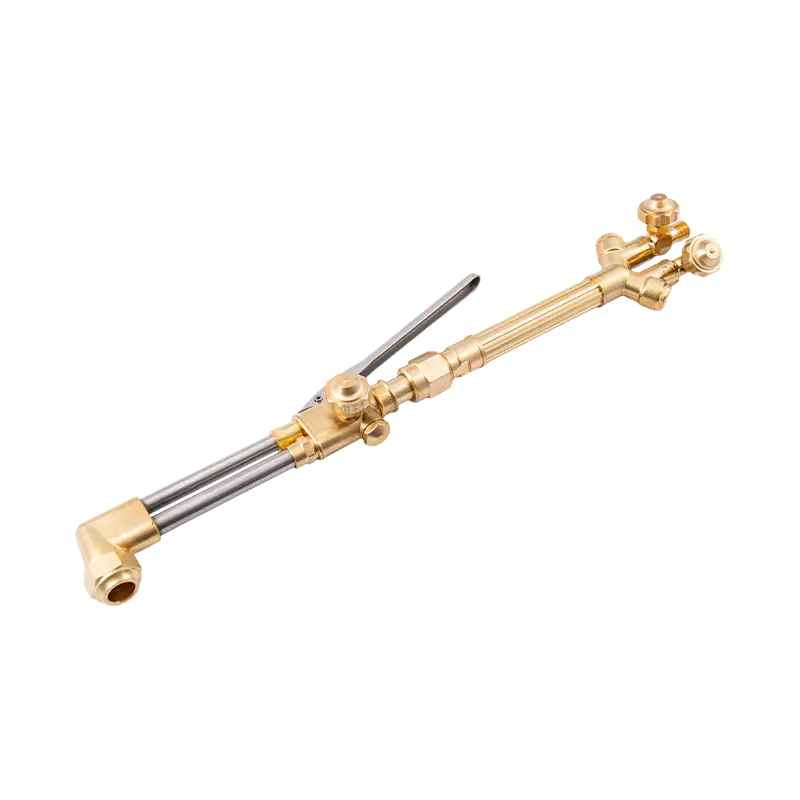
Torç gövdesi aynı zamanda sıcaklığın operatörün ellerinde nasıl hissedildiğini de değiştirir. Hafif bir torç, kısa işler için uygun olabilir, ancak plaka üzerinde uzun süreli kesim için ağır hizmet tipi tasarım, operatörü daha az yorarak aynı uç açısını korur ve valflerin yakınında daha serin kalır. bir ağır hizmet tipi el tipi oksi-asetilen kesme hamlacı Boruların düzgün şekilde hizalanmasıyla kontrol daha kolay olur ve bu da plakanın tüm uzunluğu boyunca daha tutarlı bir kesim sıcaklığı üretir.
 B400 Ağır Hizmet El Tipi Oksijen Asetilen Kesme Meşalesi Tedarikçiler, Toptan Satış Com WELDMAN, Çin'in en iyi B400 Ağır Hizmet Tipi El Tipi Oksijen Asetilen Kesme Meşalesi Tedarikçisi ve Şirketi, Toptan B400 Ağır Hizmet Tipi El Tipi Oksi... Ürünü Görüntüle →
Gaz beslemesi ve regülatör kurulumu
Regülatör sıcaklık zincirinin bir parçasıdır. Sürüklenen veya sürünen bir regülatör, uç aynı kalsa bile gaz hızını ve alev şeklini değiştirecektir. Uç boyutu için listelenen basınçlarla başlayın, nötr bir alev ayarlayın ve ardından iç koni gevrekleşene kadar ince ayar yapın. Kontrollerin tam sırası için aşağıdaki adımla başlayın: kesme torç ucu seçimi, kurulumu ve bakım kılavuzu nozül boyutlarını, oturma yüzeylerini ve yaygın kurulum hatalarını kapsar.
Güvenlik ve gaz kullanımı
Oksijenle kesmeyi pratik hale getiren aynı yüksek sıcaklık, saniyeler içinde ciddi bir yangına neden olabilir. Oksijen bağlantısındaki birkaç gram yağ, çatlak bir hortum veya eksik bir geri tepme önleyici, normal bir kesintiyi atölyede acil bir duruma dönüştürebilir.
Basınç, geri tepme koruması ve hortumlar
Yüksek alev sıcaklığı yalnızca yakıt gazı oksijen hortumuna geri akamadığında güvenlidir. Çek valfler tek başına bir geri dönüşü durdurmaz. Uygun bir oksi-asetilen geri tepme önleyici B288 serisi oksi-asetilen geri tepme önleyici reaksiyonu daha ileri gitmeden durdurur. Operatörlerin ayrıca hortumları, silindir bağlantılarını ve regülatör bağlantılarını düzenli aralıklarla incelemesi gerekir. Kuralların tamamı özetimizde yer almaktadır. oksijen-yakıt meşalesi güvenlik önlemleri , ancak kısa versiyonu şudur: yağ yok, hasarlı hortum yok, doğaçlama onarım yok.
 B288 Serisi Oksi Asetilen Flashback Tutucu Tedarikçiler, Toptan Satış Şirketi - NING WELDMAN, Çin'in en iyi B288 Serisi Oksi Asetilen Flashback Tutucu Tedarikçisi ve Şirketi, Toptan B288 Serisi Oksi Asetilen Flashback Arrest... Ürünü Görüntüle →
Kesme torçu sıcaklığının çalıştırılması
Bir kesme düzeni seçtiğinizde, son yanıt olarak değil, başlangıç noktası olarak sıcaklık tablosunu kullanın. Yakıt gazı ısı tavanını belirler, uç tasarımı bu ısının nereye iletileceğini kontrol eder ve güvenlik ekipmanı sistemin kullanılabilir olup olmadığına karar verir. Bir torç, kol ve gaz konfigürasyonunu plaka kalınlığınız ve görev döngünüzle eşleştirmek istiyorsanız, mühendislik ekibimizle iletişime geçin çalışma koşullarınıza göre.